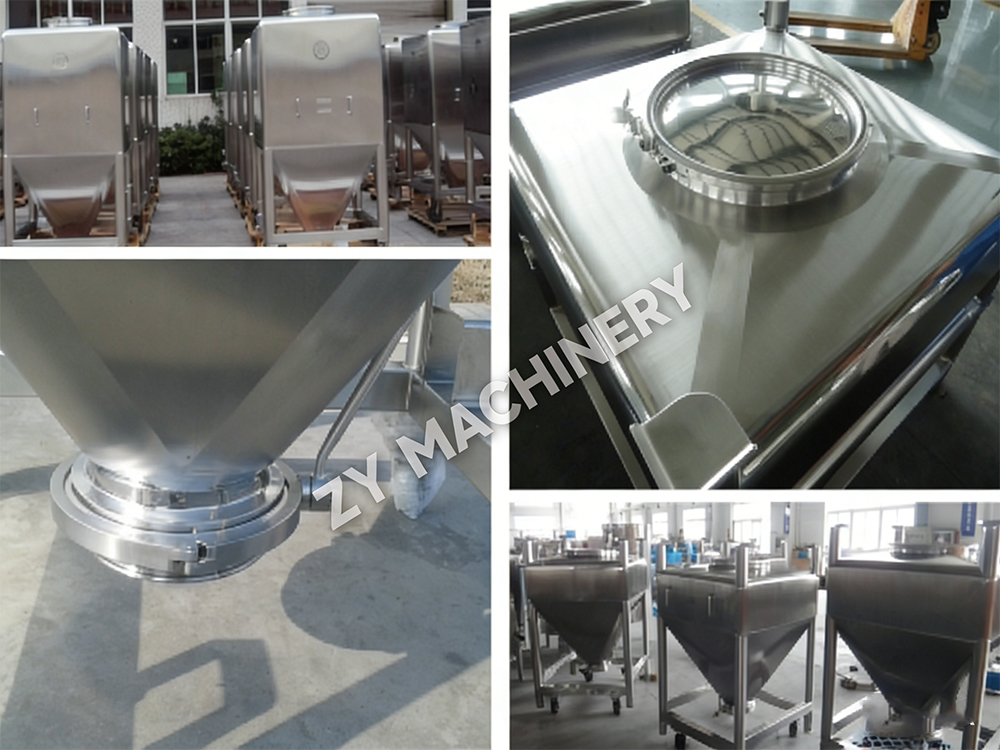

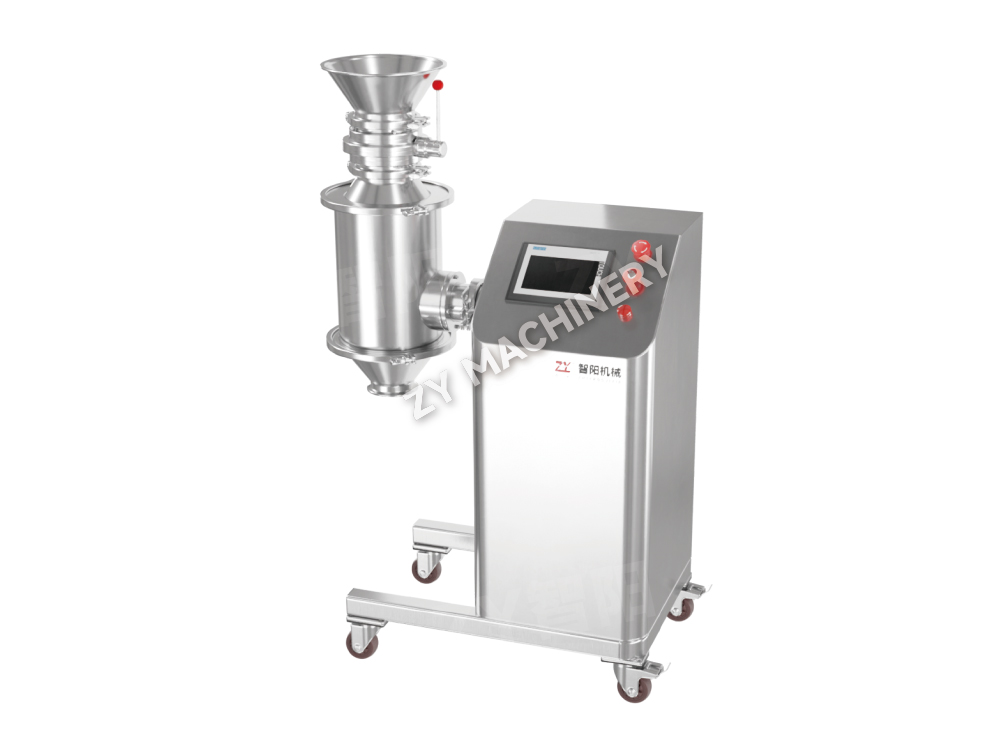
30B Staubsammelnde Zerkleinerungsmaschine
Die staubsammelnde Zerkleinerungsmaschine 30B wird häufig zum Pulverisie.....

In einer typischen oralen festen Dosis kann der pharmazeutische Wirkstoff (API) weniger als 2 % des gesamten Tablettengewichts ausmachen. Dabei muss jede einzelne Dosis genau die gleiche Menge enthalten. Der Gerätebetrieb, der dies ermöglicht – und sich direkt auf die Patientensicherheit auswirkt – ist das Mischen von Arzneimitteln. Eine einzelne subpotente oder superpotente Tablette kann zu einem Therapieversagen oder einer Toxizität führen. Das Erreichen einer homogenen Mischung ist nicht nur eine Prozessanforderung; Dabei handelt es sich um ein regulatorisches Mandat, das durch die Einheitlichkeitsstandards cGMP und USP <905> durchgesetzt wird.
Die Herausforderung eskaliert schnell. Da sich Pulver in Partikelgröße, Dichte, Form und Oberflächenenergie unterscheiden, entmischen sie sich auf natürliche Weise. Der Mischschritt muss alle diese Kräfte überwinden, um API gleichmäßig in der Hilfsstoffmasse zu verteilen. Das erfordert mehr als nur ein rotierendes Gefäß. Es erfordert ein Verständnis der Mischmechanismen, des Pulververhaltens, des Gerätedesigns und der Scale-up-Prinzipien. In den folgenden Abschnitten werden die einzelnen Ebenen aufgeschlüsselt und Sie erhalten einen praktischen Rahmen für die Entwicklung und Fehlerbehebung bei pharmazeutischen Mischprozessen.
Pharmazeutisches Mischen ist ein Einheitsvorgang, bei dem zwei oder mehr zunächst getrennte Komponenten behandelt werden, bis jedes Partikel einer Komponente in engem Kontakt mit Partikeln der anderen Komponenten liegt. Bei festen Darreichungsformen besteht das primäre Ziel darin, eine zufällige, gleichmäßige Mischung zu erzeugen, die eine gleichmäßige Dosierung gewährleistet. Der Vorgang kann auch dazu dienen, eine physikalische Veränderung herbeizuführen – etwa die Beschichtung von Trägerpartikeln – oder eine Festkörperreaktion zu fördern. Unabhängig vom Mechanismus ist der Endpunkt immer eine Mischung, bei der die API-Konzentration an jedem Probenahmepunkt nicht mehr als einen akzeptablen Bereich vom Ziel abweicht.
Die Bedeutung des Mischens geht weit über den Zuführrahmen der Tablettenpresse hinaus. Eine fehlgeschlagene Mischung kann zu einer ganzen Charge nicht spezifikationsgerechter Tabletten führen, was zu kostspieligen Produktrückrufen, behördlichen Maßnahmen und – was am kritischsten ist – einem Patientenrisiko führt. Wenn die API-Beladung auf 1–2 % des Gesamtgewichts der Formel sinkt, kann selbst eine geringfügige Inhomogenität zu großen relativen Fehlern bei der Wirksamkeit der einzelnen Tabletten führen. Aus diesem Grund prüfen Aufsichtsbehörden die Daten zur Mischungseinheitlichkeit während der Prozessvalidierung und verlangen eine kontinuierliche Überwachung durch prozessbegleitende Kontrollen. Kurz gesagt, beim Mischen entsteht die Produktqualität; Nachgelagerte Vorgänge können es nur bewahren.
Alle pharmazeutischen Pulvermischungen können durch drei grundlegende Mechanismen beschrieben werden: konvektives, Scher- und diffusives Mischen. Jeder Mischertyp nutzt eine andere Kombination dieser Mechanismen, und die Mischung entwickelt sich durch verschiedene Phasen, in denen ein Mechanismus dominieren kann. Wenn Sie wissen, wann die einzelnen Mechanismen wirken, können Sie Mischzeit und -geschwindigkeit richtig einstellen.
Konvektives Mischen Bewegt große Partikelgruppen von einem Bereich des Pulverbetts in einen anderen – oft durch eine rotierende Klinge, ein Paddel oder die Taumelwirkung eines Behälters. Diese Umverteilung auf Makroebene sorgt für eine schnelle anfängliche Mischung, hinterlässt jedoch kleinere Ungleichmäßigkeiten. Durch Konvektion allein lässt sich die für pharmazeutische Produkte erforderliche Endhomogenität nicht erreichen.
Schermischen erzeugt Geschwindigkeitsgradienten innerhalb der Pulvermasse, typischerweise durch Hochgeschwindigkeitslaufräder oder Verstärkerstäbe. Scherkräfte zersetzen Agglomerate und verteilen feine API-Partikel über die Oberfläche des Hilfsstoffs. In Granulatoren mit hoher Scherung ist das Schermischen intensiv und für die Verteilung niedrig dosierter Wirkstoffe vor der Granulierung unerlässlich.
Diffuses Mischen entsteht durch die zufällige Bewegung einzelner Partikel in einem Taumelbett, beispielsweise in einem V-Mischer oder einem Behältermischer. Wenn die Partikel übereinander kaskadieren, kommt es zu einer Mikrovermischung, wodurch die kleinen Konzentrationsschwankungen, die durch Konvektion und Scherung entstehen, beseitigt werden. Das diffuse Mischen ist langsam, aber für die Erzielung einer gleichmäßigen Mischung auf individueller Dosisebene unerlässlich.
In der Praxis nutzt ein erfolgreicher Mischzyklus alle drei Mechanismen: Konvektion und Scherung treiben die frühe Phase des schnellen Mischens voran, während die Verbreitung die Arbeit beendet, vorausgesetzt, dass die Pulvereigenschaften die Entmischung nicht fördern.
Selbst der modernste Mischer kann ungünstige Pulvereigenschaften nicht ausgleichen. Fünf Pulvereigenschaften bestimmen direkt, wie einfach eine Mischung hergestellt werden kann und wie stabil sie nach dem Mischen bleibt. Die Charakterisierung dieser Parameter im Vorfeld erspart Ihnen Stunden bei der späteren Fehlerbehebung.
Partikelgröße und Größenverteilung. Ein großer Partikelgrößenbereich ist der größte Faktor für die Entmischung. Feine Partikel neigen dazu, durch Zwischenräume zu sickern und sich am Boden abzusetzen, ein Phänomen, das als Sifting Segregation bezeichnet wird. Wenn der Wirkstoff und der Hilfsstoff deutlich unterschiedliche mittlere Größen aufweisen, wird es schwierig, eine einheitliche Mischung zu erreichen und aufrechtzuerhalten. Siebanalyse oder Laserbeugung liefern die Verteilungsdaten, die zur Vorhersage des Mischungsverhaltens erforderlich sind.
Partikelform. Unregelmäßige, nadelartige oder plattenförmige Partikel greifen ineinander und fließen schlecht, während kugelförmige Partikel zwar frei fließen, sich aber aufgrund ihrer Größe leichter entmischen können. Mikroskopie kombiniert mit Bildanalyse quantifiziert Formfaktoren, die mit der Mischleistung korrelieren.
Partikeldichte. Unterschiede in der wahren Dichte zwischen Komponenten können bei Vibration oder Taumeln zur Trennung führen. Partikel mit höherer Dichte neigen dazu, nach unten zu sinken, während Partikel mit geringerer Dichte nach oben steigen. Dichteunterschiede sind besonders problematisch bei V-Mischern und Behältermischern, die mit niedrigen Füllständen betrieben werden.
Fließfähigkeit des Pulvers. Ein kohäsives, schlecht fließendes Pulver widersteht der zum Mischen erforderlichen Scherung und Verbreitung. Der Schüttwinkel, der Carr-Kompressibilitätsindex und das Hausner-Verhältnis sind Standardtests, die Pulver von frei fließend bis sehr kohäsiv klassifizieren. Ein Kompressibilitätsindex über 25 % signalisiert eine starke Tendenz zur Agglomeration und Entmischung.
Elektrostatische Aufladung. Durch die triboelektrische Aufladung beim Mischen können feine Partikel an den Gefäßwänden haften bleiben oder hartnäckige Klumpen bilden. Mischen mit hoher Scherung und Umgebungen mit niedriger Luftfeuchtigkeit verstärken den Ladungsaufbau. Die Erdung der Geräte und die Kontrolle der Umgebungsfeuchtigkeit sind erste Abhilfemaßnahmen; Ionisierungsstäbe bieten in schweren Fällen zusätzliche Kontrolle.
Pharmahersteller setzen eine breite Palette von Mischerkonstruktionen ein, die jeweils eine charakteristische Mischung aus Konvektion, Scherung und Verbreitung aufweisen. Die folgende Tabelle fasst acht häufig verwendete Mischertypen zusammen mit ihrem vorherrschenden Mechanismus, dem typischen Chargengrößenbereich und ihrer primären Eignung für verschiedene API-Beladungen zusammen. Die Spalten verdeutlichen, wo sich jedes Design auszeichnet und wo seine inhärenten Einschränkungen Prozessanpassungen erfordern. Eine zweite Entscheidungsmatrix ordnet die API-Konzentration dann direkt den empfohlenen Mischertypen zu und bietet Ihnen so einen schnellen Auswahlfilter.
| Mischertyp | Dominanter Mechanismus | Typische Chargengröße | Am besten für API-Inhalte geeignet | Vorteile | Einschränkungen |
|---|---|---|---|---|---|
| Hochschermischer/Granulator | Scherung und Konvektion | 5–600 kg | <1 %, 1–5 % | Hervorragende Verteilung niedrig dosierter Wirkstoffe; kurze Mischzeiten; Integriert sich mit Nassgranulierung. | Überhitzungsgefahr; hoher Energieeintrag; kann ein Mahlen nach dem Mischen erforderlich sein. |
| V-Mixer | Diffusion | 10–500 kg | 1–5 %, >5 % | Einfaches Design; schonendes Mischen; leicht zu reinigen; Kostengünstig für APIs mit mittlerer bis hoher Auslastung. | Schlecht für feine kohäsive Pulver; Segregationsrisiko bei breiter Größenverteilung; lange Mixzeiten. |
| Behältermischer (IBC) | Diffusion | 50–2000 kg | 1–5 %, >5 % | Ermöglicht das Mischen in geschlossenen Behältern; reduziert Produkttransferschritte; Ideal für mittlere bis große Chargen. | Geringe Scherung – Probleme mit sehr niedrig dosierten APIs; erfordert frei fließende Pulver. |
| Doppelkegelmixer | Diffusion | 20–800 kg | 1–5 %, >5 % | Sanfte Taumelbewegung; einfacher Aufbau; gut für größere Partikel. | Nicht für API-Werte unter 1 % geeignet, sofern nicht vorgemischt; Totzonen in der Nähe des Zapfens möglich. |
| Bandmixer | Konvektion | 50–3000 kg | 1–5 %, >5 % | Behandelt Materialien mit einem breiten Partikelgrößenbereich; gleichmäßige Entladung. | Schwierig, vollständig zu reinigen; Hohe Scherkräfte an den Bandspitzen können zu Partikelschäden führen. nicht optimal für ultraniedrig dosierte Mischungen. |
| Planetenmischer | Konvektion & Shear | 5–200 kg | <1 %, 1–5 % | Hohe Mischintensität; gut für Pasten und Nassmassen; gleichmäßige Durchmischung ohne Totzonen. | Begrenzte Skalierbarkeit; Wird normalerweise zur Granulierung und nicht nur zum Mischen von Trockenpulver verwendet. |
| Wirbelzonenmischer | Konvektion & Diffusion | 20–500 kg | 1–5 % | Schnelles Mischen durch Fluidisierung; sanft zu zerbrechlichem Granulat; einfach zu automatisieren. | Erfordert eine präzise Luftstromsteuerung; nicht für sehr kohäsive Materialien geeignet; Die Staubeindämmung erfordert Aufmerksamkeit. |
| Kontinuierlicher Doppelschneckenmischer | Scherung und Konvektion | Kontinuierlich (kg/h) | <1 %, 1–5 % | Unterstützt kontinuierliche Fertigung; skalierbar vom Labor bis zur Produktion; Hervorragend geeignet für niedrig dosierte API. | Höhere Kapitalinvestition; erfordert Futterkonsistenz; Die behördliche Akzeptanz für feste Dosierungen reift noch. |
Wenn der primäre Auswahlfaktor die API-Konzentration als Prozentsatz des Gesamtgewichts der Formel ist, liefert die folgende Entscheidungsmatrix einen klaren ersten Eindruck. Wählen Sie aus der Matrix einen geeigneten Mischertyp aus und verfeinern Sie ihn dann anhand der Chargengröße, der Eindämmungsanforderungen und der Reinigungsanforderungen.
| API-Inhalt | Empfohlene Mixertypen | Wichtige Überlegungen |
|---|---|---|
| < 1 Gew.-% | Hochschermischer, Planetenmischer, kontinuierlicher Doppelschneckenmischer | Erfordern eine starke Scherung, um API zu desagglomerieren; Oft ist eine geometrische Verdünnung oder ein Vormischungsschritt erforderlich. |
| 1–5 % by weight | Hochschermischer, Behältermischer, Bandmischer, Wirbelschichtmischer, kontinuierliche Doppelschnecke | Große Auswahl; Wählen Sie basierend auf der Chargengröße, dem Pulverfluss und dem Eindämmungsgrad aus. |
| > 5 Gew.-% | V-Mixer, Bin Blender, Double Cone Blender, Ribbon Blender | Diffusionsmischer reichen oft aus; keine aggressive Scherung erforderlich; Der Schwerpunkt liegt auf der Verhinderung einer Entmischung nach dem Mischen. |
Behältermischsysteme sind zum Arbeitspferd für IBC-basierte Feststoffdosierungslinien geworden, da sie die Produktexposition minimieren und die Notwendigkeit beseitigen, Mischung zwischen Behältern umzufüllen. Rotierende Mischbehältersysteme liefern eine diffusionsdominante Mischung, die die Granulatintegrität bewahrt und gleichzeitig RSD-Werte erreicht, die deutlich unter den gesetzlichen Grenzwerten liegen. Um ein vollständiges Sortiment an Mischern im Produktionsmaßstab zu durchsuchen, erkunden Sie das Komplettangebot Sortiment an Mischgeräten .
Die Skalierung eines Mischprozesses ohne systematischen Ansatz führt häufig zu Problemen bei der Mischungsgleichmäßigkeit im Pilotmaßstab oder im kommerziellen Maßstab. Eine erfolgreiche Scale-Up-Strategie behält die geometrische Ähnlichkeit des Mischers bei, hält die Spitzengeschwindigkeit oder die Rotations-Froude-Zahl konstant und passt die Mischzeit basierend auf der relativen Größenzunahme an. Der Weg von einer 1-kg-Laborcharge zu einer 300-kg-Produktionsmischung erfolgt über drei bewusste Schritte.
Schritt 1: Laborcharakterisierung (1–5 kg). Verwenden Sie einen kleinen Mixer – eine Laborschüssel mit hoher Scherwirkung oder einen IBC-ähnlichen Minimixer –, um die Grundbeziehung zwischen Mischzeit, Geschwindigkeit und Mischungsgleichmäßigkeit zu ermitteln. Bestimmen Sie die minimale Mischzeit, die durch geschichtete Probenahme einen RSD ≤ 5 % erreicht. Notieren Sie den Füllstand (normalerweise 35–70 % des Behältervolumens), da das Füllverhältnis die Pulverflussmuster beeinflusst.
Schritt 2: Pilotenbestätigung (20–50 kg). Wechseln Sie zu einem geometrisch ähnlichen Mischer im Pilotmaßstab. Halten Sie die Spitzengeschwindigkeit (Klingenumfangsgeschwindigkeit) bzw. die Froude-Zahl (bei Stabmixern) mit der Laboreinheit identisch. Verlängern Sie die Mischzeit proportional zur Vergrößerung des Gefäßdurchmessers, wenn die Diffusion der geschwindigkeitsbestimmende Schritt ist. Bei Konvektionsmischern reicht oft eine kleinere Zeitverstellung aus. Stellen Sie mit einem 10-Punkte-Stichprobenplan, der mehrere Standorte abdeckt, sicher, dass der Mischungs-RSD unter 5 % bleibt.
Schritt 3: Produktionsvalidierung (200–1000 kg). Bestätigen Sie im Vollmaßstab, dass die gewählten Parameter Charge für Charge eine konsistente Gleichmäßigkeit erzeugen. Achten Sie besonders auf mögliche Totzonen in der Nähe von Leitblechen, Zapfen oder der Auslasstür. Das Akzeptanzkriterium bleibt ein RSD von nicht mehr als 5,0 % für die aktive Komponente gemäß USP <905>. Ein geschichtetes Probenahmeprotokoll mit mindestens 10 Probenahmestellen, erstellt mit einem geeigneten Dieb, gewährleistet eine repräsentative Beurteilung. Arbeiten Sie während der Skalierung mit Ausrüstungslieferanten zusammen, die diese bereitstellen können Mischgeräte im Labormaßstab Entwickelt für eine einfache Skalierung auf kommerzielle Mischer, wodurch die Anzahl der anzupassenden Variablen reduziert wird.
Auch bei einem gut gewählten Mischer und validierten Parametern kommt es zu Abweichungen. Die häufigsten Mischfehler sind auf Pulversegregation, elektrostatische Agglomeration, Übermischung, Totzonen oder ungleichmäßige API-Verteilung zurückzuführen. Eine schnelle Lokalisierung der Grundursache ist die halbe Lösung. Die folgende Tabelle fasst jedes Problem, seine typische Ursache und umsetzbare Korrekturmaßnahmen zusammen.
| Problem | Grundursache | Diagnose | Lösung |
|---|---|---|---|
| Trennung (Entmischung) | Breite Partikelgrößenverteilung; Nichtübereinstimmung der Dichte; Vibrationen während der Übertragung | Assay-Gradient von oben nach unten im Behälter; hoher RSD nach dem Mischen | Verwenden Sie engere Partikelgrößenbereiche für Hilfsstoffe; Hilfsstoffdichte anpassen; Minimieren Sie die Handhabung nach dem Mischen; Betrachten Sie geordnetes Mischen (Trägerpartikel) |
| Elektrostatische Agglomeration | Niedrige Luftfeuchtigkeit; Trockenmischen mit hoher Scherung; nichtleitende Pulver | Sichtbare Klumpen; Pulver klebt an Wänden; schlechte Gleichmäßigkeit | Erhöhen Sie die relative Luftfeuchtigkeit auf 40–60 %; Statikableitende Stäbe installieren; Fügen Sie kleine Mengen Quarzstaub als Gleitmittel hinzu |
| Übermischung | Zu lange Mixzeit; Scherkräfte zersetzen Partikel oder bewirken eine Entmischung | RSD steigt nach optimaler Mischzeit; Es wurde eine Verringerung der Partikelgröße beobachtet | Bestimmen Sie den optimalen Mischungsendpunkt durch Probenahme der Mischungsgleichmäßigkeit; Verwenden Sie einen timergesteuerten Stopp. Vermeiden Sie das Mischen über die erforderliche Zeit hinaus |
| Tote Zonen (stagnierende Regionen) | Schlechtes Mischerdesign; Füllstand unter Minimum; unzureichendes Schallwanddesign | Ungemischte Pulvertaschen in der Nähe von Wänden, Leitblechen oder Auslassventilen | Halten Sie den Füllstand bei 35–70 % des Behältervolumens. Integrieren Sie Kehrbalken oder neu gestaltete Leitbleche. Reinigen und überprüfen Sie den Innenraum regelmäßig |
| Ungleichmäßige API-Verteilung | API-Agglomerate nicht abgebaut; falsche Ladereihenfolge; unzureichende Scherung für niedrig dosierte Mischungen | Hohe RSD zu frühen Zeitpunkten; sichtbare API-Flecken | API mit einer Portion Hilfsstoff vormischen (geometrische Verdünnung); Verwenden Sie zur Desagglomeration einen Schritt mit hoher Scherung. Mischzeit mäßig verlängern |
Wenn die Wirksamkeit des Wirkstoffs einen Arbeitsplatzgrenzwert (OEB) von 4 oder 5 erfordert, sind herkömmliche offene Mischvorgänge nicht mehr akzeptabel. Hochdichte Mischsysteme schützen Bediener vor Partikeln in der Luft und verhindern gleichzeitig eine Kreuzkontamination des Produkts. Ziel ist es, beim Beladen, Mischen, Probenehmen und Entladen Rückhaltewerte unter 1 µg/m³ (manchmal sogar im Nanogrammbereich) zu erreichen.
High-Containment-Mischerdesigns integrieren mehrere wichtige Funktionen. Isolatortechnik Bietet eine abgedichtete Unterdruckumgebung um den Mischer herum und verfügt über Handschuhöffnungen für den Bedienerzugang. Geteilte Absperrklappen ermöglichen eine staubdichte Übertragung von Pulvern aus Behältern in die Rührschüssel oder den Behälter und verhindern offene Übertragungen zwischen Prozessen. Clean-in-Place (CIP) In den Mischer integrierte Systeme ermöglichen das Waschen ohne Verletzung des Containments, was für den Produktwechsel in Mehrproduktanlagen unerlässlich ist. Der Behälter selbst kann mit einem vakuumfesten Gehäuse, HEPA-gefilterten Lufteinlässen und einem zuverlässigen Abluftweg ausgestattet sein, der den Innendruck niedriger als den Raumdruck hält.
Die Validierung eines High-Containment-Mischprozesses muss sowohl die Produktqualität als auch die Bedienersicherheit nachweisen. Durch die Überwachung der Arbeitshygiene mittels persönlicher Luftproben wird überprüft, ob die Exposition unter dem festgelegten Grenzwert bleibt. Oberflächenwischtests bestätigen, dass auf den Außenflächen keine Restkontamination vorhanden ist. In der Zwischenzeit wird die Probenahme der Mischungsgleichmäßigkeit wie gewohnt fortgesetzt und häufig über einen Isolator-Handschuhanschluss mit einem validierten Dieb durchgeführt. Die Investition in ein High-Containment-Design in der Mischphase ist weitaus kostengünstiger als die Nachrüstung einer Produktionslinie, nachdem ein Sicherheitsvorfall die Lücke aufgedeckt hat.
Das Mischen von Arzneimitteln ist eine Wissenschaft des kontrollierten Chaos. Das Zusammenspiel von Pulvereigenschaften, mechanischen Kräften und Prozessparametern muss verstanden und gesteuert werden, um jede Dosis zuverlässig produzieren zu können. Ein systematischer Ansatz vermeidet die häufigen Fallen, sich zu sehr auf eine „Standard“-Mischzeit zu verlassen oder das Rezept eines Mitbewerbers zu kopieren, ohne die eigenen Materialeigenschaften zu berücksichtigen.
Fünf Best Practices bilden den Kern eines robusten Mischvorgangs:
Wenn das Mischen funktioniert, ist es unsichtbar. Jede Tablette entspricht den Spezifikationen, jede Charge besteht die QA-Freigabe und die Patienten erhalten die vorgesehene Dosis. Diese ruhige Konsistenz ist das Ergebnis technischer Entscheidungen, die lange bevor das erste Pulver in den Trichter gelangt, getroffen wurden. Durch die Anwendung der hier beschriebenen Mechanismen, Auswahllogik und Scale-up-Disziplin können Sie dieses Maß an Zuverlässigkeit aufbauen und aufrechterhalten.
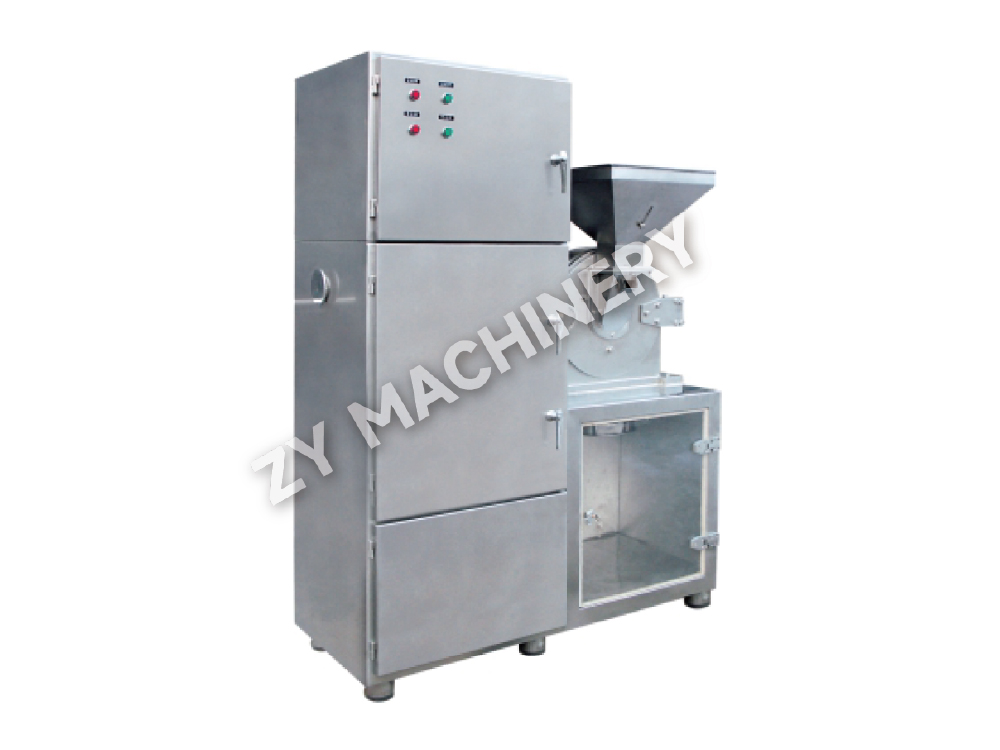
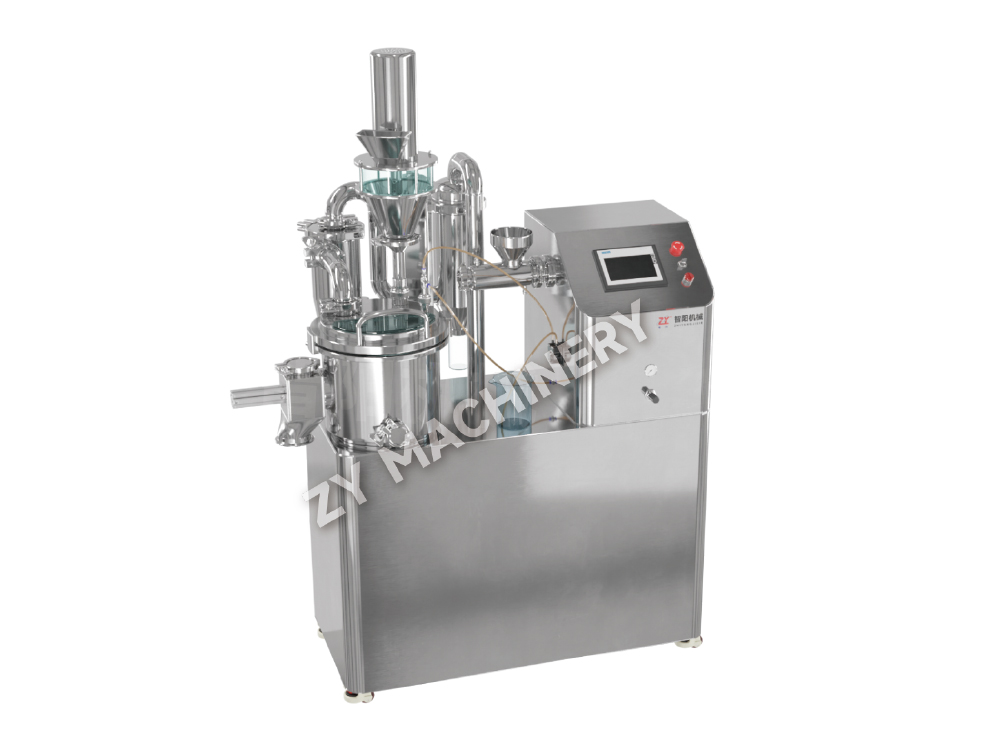
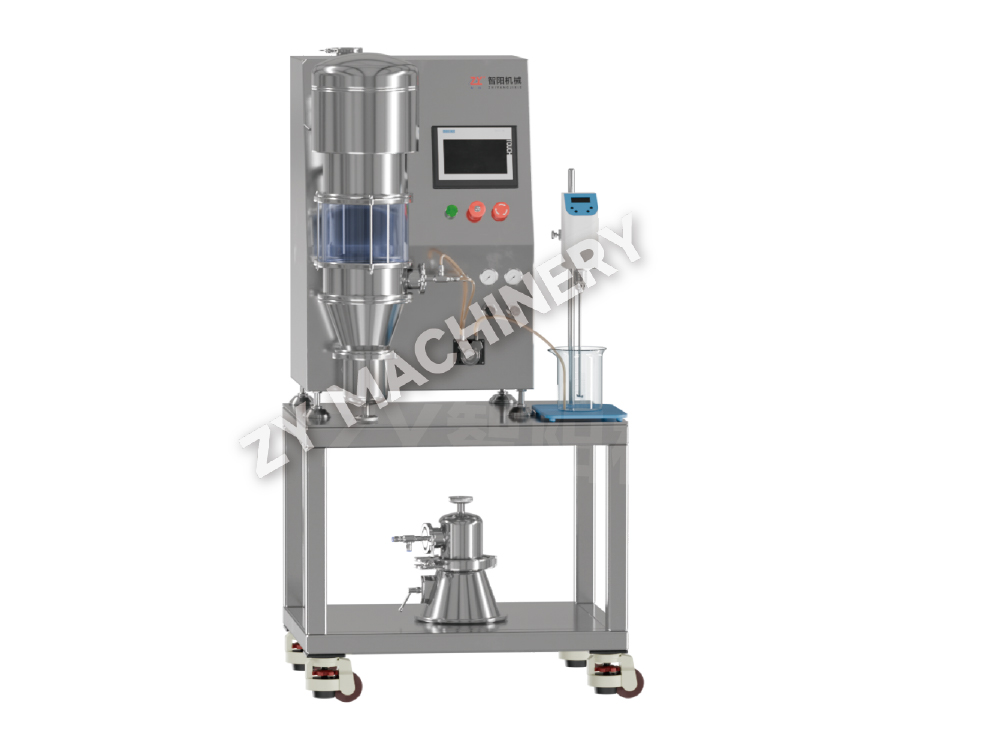
Möchten Sie auf dem Laufenden bleiben?
Kontaktieren Sie uns über die untenstehende E-Mail-Adresse.
Machen Sie sich keine Sorgen wegen Spam. Wir hassen es auch!
Mobiler Client
Videokonto
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-Mail: zy@zy-drying.com
WeChat-ID
Urheberrecht2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alle Rechte vorbehalten  Hersteller von Geräten zur oralen festen Dosierung