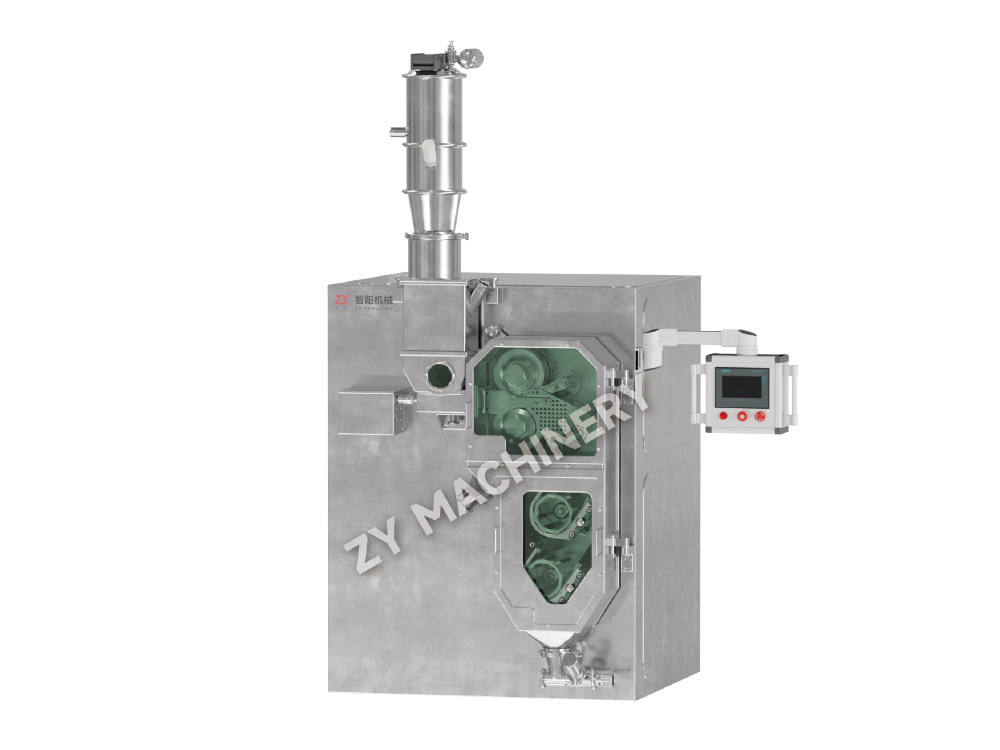
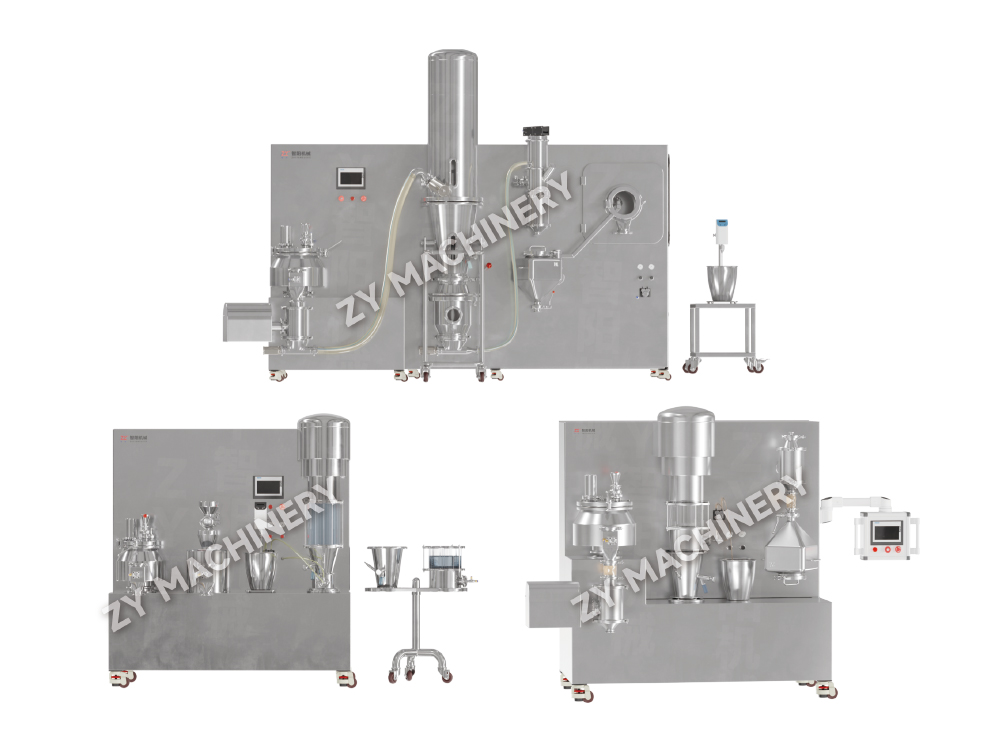
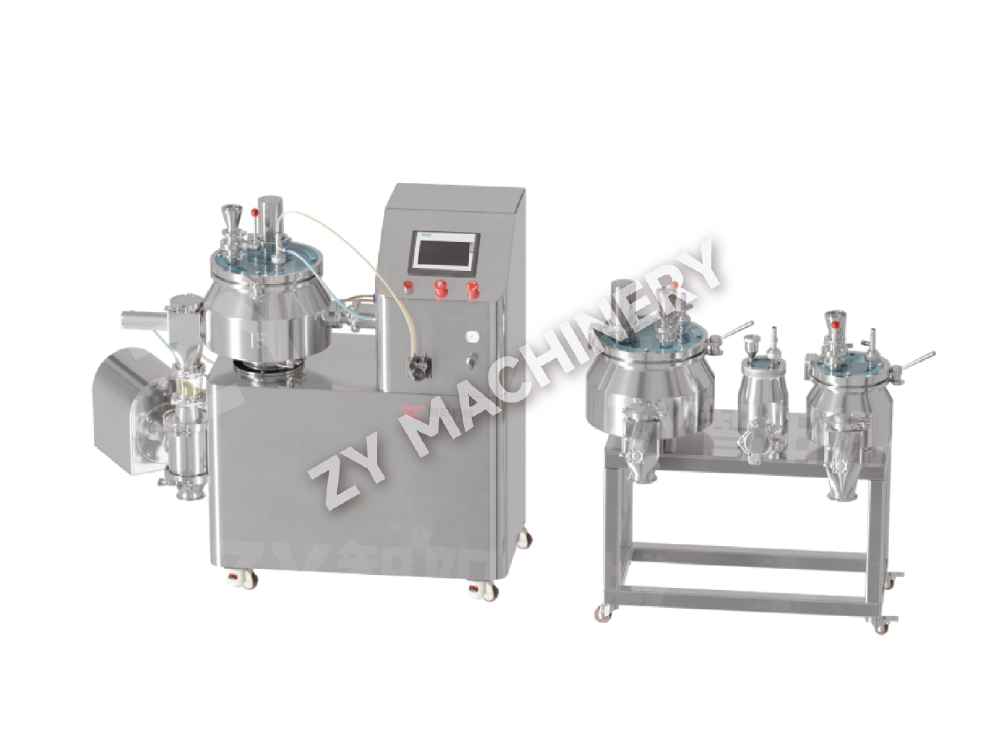
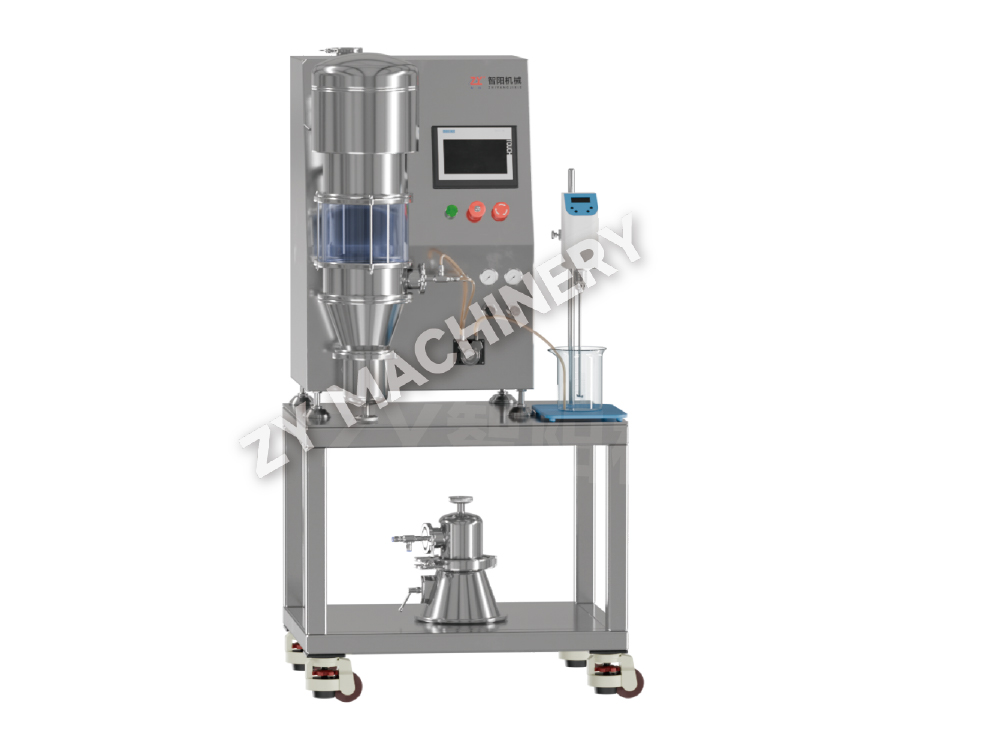
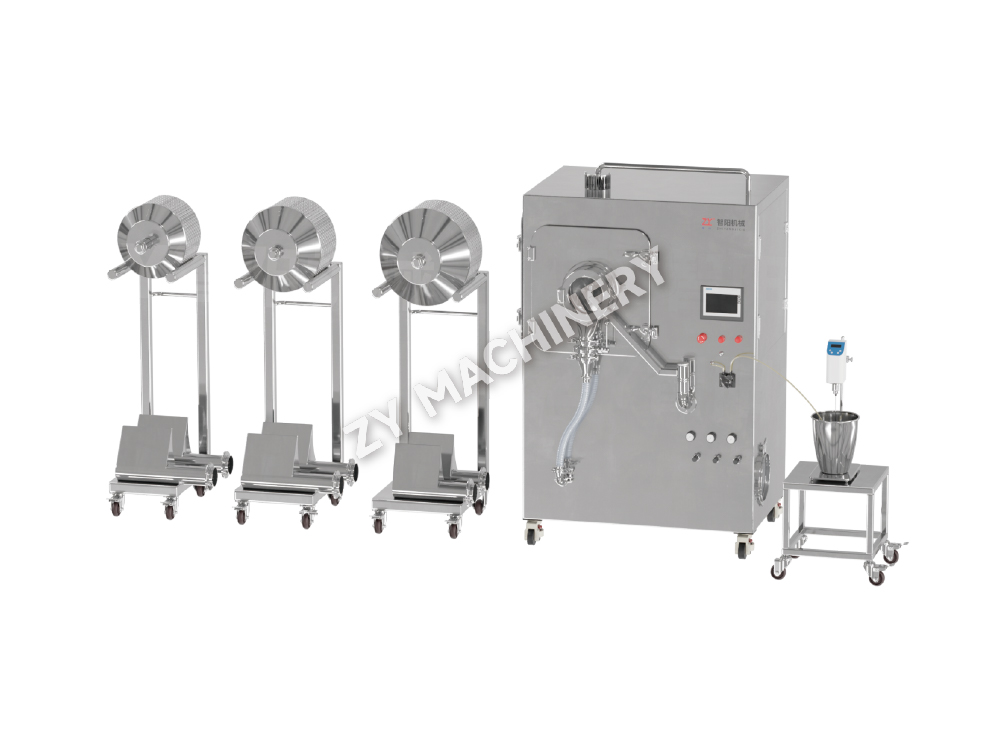
GFL F&E-Produktionseinheit für feste Dosierungen in Laborgröße
Die GFL R&D-Produktionseinheit für feste Dosierungen in Laborgröße ist m.....

Über 70 % der neuen Arzneimittelkandidaten fallen in die BCS-Klasse II oder IV – hohe Permeabilität, aber geringe Wasserlöslichkeit. Die Folge ist eine schlechte orale Aufnahme und häufige Programmverzögerungen. Die amorphe sprühgetrocknete Dispersion (ASDD) geht dieses Problem direkt an, indem sie einen kristallinen Wirkstoff in eine hochenergetische amorphe Form umwandelt, die in einen Polymerträger eingebettet ist. Das Ergebnis ist ein frei fließendes Pulver, das im Vergleich zum reinen kristallinen Arzneimittel eine 10- bis 50-fache Verbesserung der Löslichkeit bewirken kann.
Der Prozess ist täuschend einfach. Ein API und ein Polymer werden in einem flüchtigen organischen oder wässrigen Lösungsmittel gemeinsam gelöst, in einen heißen Gasstrom zerstäubt und in Millisekunden blitzgetrocknet. Durch die schnelle Verfestigung bleibt das Arzneimittel kinetisch im amorphen Zustand erhalten, wodurch eine Rekristallisation verhindert wird. Das Polymer dient einem doppelten Zweck: Es hemmt die Keimbildung während der Lagerung und verbessert die Benetzung während der Auflösung. Ohne die richtigen Polymer- und Prozessbedingungen entspannt sich die metastabile amorphe Form zurück in den kristallinen Zustand mit niedrigerer Energie , wodurch alle Löslichkeitsgewinne gelöscht werden.
ASDD unterscheidet sich von anderen amorphen Feststoffdispersionen (ASDs), die durch Heißschmelzextrusion hergestellt werden, gerade durch den lösungsmittelbasierten Trocknungsmechanismus. Die Sprühtrocknung erfolgt bei geringerer thermischer Belastung und ist daher die bevorzugte Methode für thermisch labile Verbindungen. Es erzeugt auch Partikel mit großer Oberfläche – typischerweise 5 bis 50 Mikrometer im Durchmesser – mit außergewöhnlicher Auflösungskinetik. Diese Eigenschaften machen ASDD zu einer Eckpfeilertechnologie in der Entwicklung oraler fester Dosen, insbesondere für schnell zerfallende Tabletten und Pipelines mit eingeschränkter Bioverfügbarkeit.
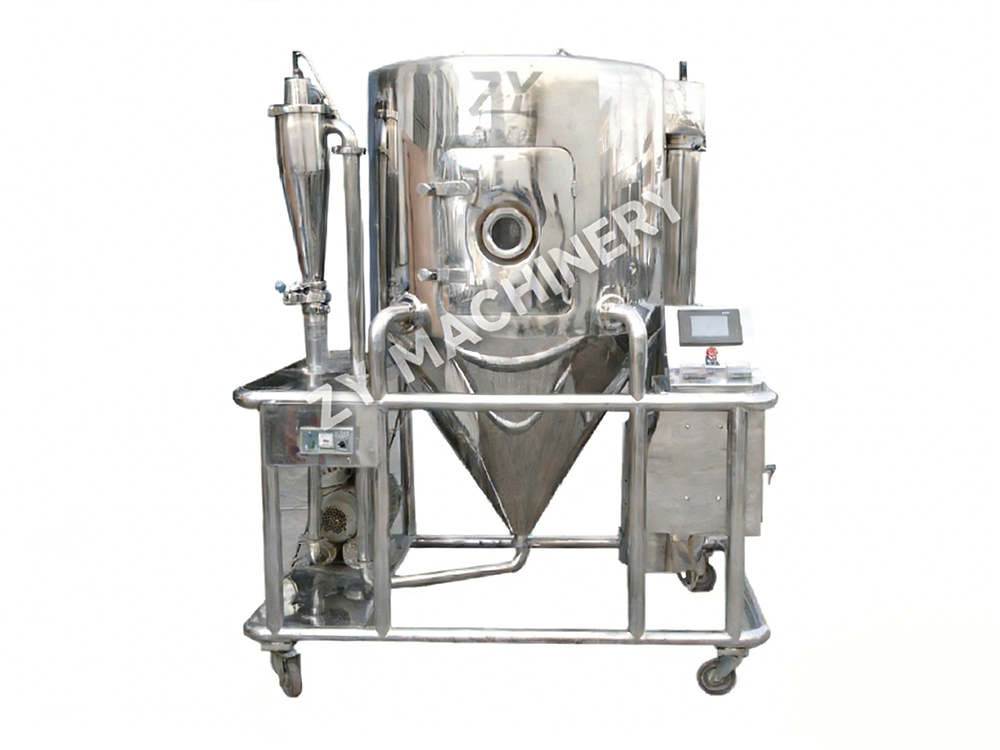
Der Sprühtrockner ist kein Gebrauchsgegenstand. Sein Design bestimmt direkt die Partikelgrößenverteilung, den Restlösungsmittelgehalt, die Ausbeute und die physikalische Stabilität der amorphen Dispersion. Drei Maßstäbe dominieren die Gerätelandschaft: Laboreinheiten für Machbarkeit (1–5 kg Charge), Pilottrockner zur Prozessoptimierung (20–50 kg) und Maschinen im Produktionsmaßstab, die 200 kg oder mehr pro Charge leisten können.
Im Laborstadium reicht ein Tischsprühtrockner mit einem Zweistoffdüsenzerstäuber und einer moderaten Verdampfungsrate – typischerweise 1 bis 5 kg Wasser pro Stunde – aus. Diese Systeme verarbeiten kleine Lösungsmittelmengen und ermöglichen ein schnelles Screening der Polymer-Wirkstoff-Verhältnisse. Beim Übergang zur Pilot- und kommerziellen Produktion verschiebt sich der Engpass jedoch. Rotationszerstäuber oder Hochdruckdüsensysteme werden unerlässlich, um höhere Zufuhrraten zu bewältigen und gleichzeitig eine genaue Kontrolle der Tröpfchengröße aufrechtzuerhalten. Aus wirtschaftlichen und ökologischen Gründen werden Lösungsmittelrückgewinnungskreisläufe, die häufig auf Kondensation oder Inertgasrückführung basieren, obligatorisch. Die folgende Tabelle veranschaulicht den Auswahlverlauf für eine typische LPG-Serie von Sprühtrocknern.
| Trocknermodell | Nominelle Verdampfungsrate (kg/h) | Typische Chargengröße | Zerstäubertyp | Passende Bühne |
|---|---|---|---|---|
| LPG-5 | 1–5 | 0,5–5 kg | Zweistoffdüse | Feasibility / R&D |
| LPG-25 | 10–25 | 10–30 kg | Zweiflüssigkeiten oder rotierend | Pilotprojekt/klinisches Kleinlabor |
| LPG-100 | 50–100 | 50–150 kg | Rotations- oder Druckdüse | Spätes klinisches Stadium/Einführung |
| LPG-200 | 150–250 | 200–400 kg | Druckdüse | Kommerzielle Produktion |
Die Auswahl des richtigen Sprühtrockners geht über den Durchsatz hinaus. Parameter wie der Regelbereich der Einlasslufttemperatur (typischerweise 120–250 °C), die Effizienz des Zyklonabscheidesystems und die Verfügbarkeit eines Beutelfilters oder Nasswäschers nachgeschaltet bestimmen die Gesamtausbeute und Produktqualität. Bei Geräten, die für den Umgang mit organischen Lösungsmitteln der Klasse I oder II ausgelegt sind, sind eine explosionsgeschützte Konstruktion und ein Inertkreislaufbetrieb nicht verhandelbar. Ein ausgereifter Zentrifugalsprühtrockner mit integriertem Lösungsmittelrecycling kann über 95 % des Lösungsmittels zurückgewinnen und so die Betriebskosten im Vergleich zu Durchlaufsystemen um 30–40 % senken.
Anlagen, die eine spezielle ASD-Produktionslinie planen, kombinieren den Sprühtrockner häufig mit einem nachgeschalteten Gehäuse für die Handhabung entfeuchteter Materialien. Dies verhindert die Aufnahme von Feuchtigkeit während der Entladung – ein entscheidender Schritt, da viele ASDD-Pulver hygroskopisch sind und selbst eine geringe Feuchtigkeitseinwirkung die Glasübergangstemperatur so weit senken kann, dass eine Kristallisation ausgelöst wird.
Der beim Sprühtrocknen erreichte amorphe Zustand ist sehr empfindlich gegenüber den Verarbeitungsbedingungen. Vier Parameter dominieren den Designraum: Einlasstemperatur, Auslasstemperatur, Zerstäubungsdruck und Zufuhrrate. Ihr Zusammenspiel bestimmt das Restlösungsmittel, die Partikelmorphologie und die physikalische Stabilität.
Restlösungsmittelwerte über den ICH-Grenzwerten für Lösungsmittel der Klasse II oder III sind eine häufige Fehlerursache. Die Aufsichtsbehörden erwarten weniger als 5000 ppm für Lösungsmittel der Klasse III und deutlich weniger für Lösungsmittel der Klasse II. Eine Studie zu HPMCAS-basiertem ASDD ergab, dass eine Verringerung der Auslasstemperatur um 10 °C den restlichen Acetongehalt von 800 ppm auf 3200 ppm erhöhte – ein vierfacher Anstieg. Daher sollte die Prozesskontrollstrategie sowohl einen angestrebten Auslasstemperaturbereich als auch einen maximal akzeptablen Restlösungsmittelgrenzwert definieren.
Die physikalische Stabilität ist ein weiterer versteckter Kostenfaktor suboptimaler Parameter. Pulver mit großer innerer Oberfläche und Restlösungsmittel weisen eine beschleunigte molekulare Mobilität auf. Der Beginn der Kristallisation kann durch moduliertes DSC oder Röntgenbeugung innerhalb von Tagen statt Monaten nachgewiesen werden. Prozessparameter, die dichte Partikel mit geringer Oberfläche und einem Restlösungsmittelgehalt von weniger als 0,5 % w/w erzeugen, sorgen unter den vom ICH empfohlenen Lagerbedingungen konstant für eine amorphe Stabilität von mehr als 12 Monaten.
Der Polymerträger ist kein inerter Hilfsstoff. Es bestimmt die Beladungskapazität des Arzneimittels, die Aufrechterhaltung der Übersättigung und die langfristige physikalische Stabilität. Drei Familien dominieren kommerzielle ASDD-Formulierungen: Hypromelloseacetatsuccinat (HPMCAS), Copovidon (PVPVA) und Methacrylsäure-Copolymer (Eudragit L100-55). Die Wahl beginnt mit der Ionisierbarkeit und Hydrophobie des Arzneimittels.
HPMCAS ist mit seiner Succinyl- und Acetylsubstitution amphiphil. Es sorgt für eine starke Hemmung der Keimbildung neutraler hydrophober Verbindungen und hält die Übersättigung über einen breiten pH-Bereich aufrecht. PVPVA, ein Vinylpyrrolidon-Vinylacetat-Copolymer, bietet eine hohe Tg (ca. 105 °C) und eine starke Wasserstoffbrückenbindungskapazität, was es ideal für Medikamente mit schwach sauren Protonen macht, die intermolekulare Bindungen bilden können. Eudragit L100-55, ein Methacrylsäure-Ethylacrylat-Copolymer, löst sich bei einem pH-Wert über 5,5 auf und ermöglicht so eine gezielte Freisetzung im Dünndarm – ein Vorteil bei säurelabilen Wirkstoffen oder wenn Magenausfällungen vermieden werden müssen.
| Polymer | Tg (°C) | Löslichkeitsparameter (MPa½) | Hygroskopizität | Bestes API-Profil |
|---|---|---|---|---|
| HPMCAS (L-Klasse) | 120 | 23–24 | Mäßig | Neutral, LogP > 3 |
| PVPVA (Copovidon) | 105 | 21–22 | Hoch | Schwach saure, H-Brücken-Donatoren |
| Eudragit L100-55 | 150 | 19–20 | Niedrig | Säurelabiles, magensaftresistentes Ziel |
Ein praktischer Rahmen beginnt mit der Schätzung des Flory-Huggins-Wechselwirkungsparameters (χ) aus Löslichkeitsparametern. Ein negatives oder nahezu Null χ sagt Mischbarkeit auf molekularer Ebene voraus. Über die Thermodynamik hinaus zeigen dynamische Bewertungen – Übersättigungs-Ausfällungsexperimente in biorelevanten Medien –, ob das Polymer die amorphe Wirkstoffkonzentration über seiner Gleichgewichtslöslichkeit lange genug für die Absorption aufrechterhalten kann. HPMCAS-basierte Dispersionen halten in FaSSIF-Medien typischerweise 3–4 Stunden lang eine 20- bis 40-fache Übersättigung aufrecht und übertreffen damit PVPVA-basierte Systeme für extrem hydrophobe Verbindungen. Wenn Feuchtigkeitsempfindlichkeit ein Problem darstellt, führt die geringe Hygroskopizität von Eudragit L100-55 oft zu weniger Stabilitätsabweichungen als PVPVA.
Eine sprühgetrocknete Dispersion ist keine Darreichungsform. Das feine Pulver mit geringer Dichte weist eine schlechte Fließfähigkeit auf – Carr-Index-Werte über 25 % und Hausner-Verhältnisse über 1,35 sind üblich – und eine geringe Kompressibilität. Die Umwandlung dieses Pulvers in eine robuste Tabletten- oder Kapselfüllung erfordert speziell konzipierte nachgeschaltete Betriebsabläufe. Die beiden vorherrschenden Integrationswege sind Direktverdichtung (DC) und Trockengranulation.
Die direkte Verdichtung erfordert einen hervorragenden Mischungsfluss und eine hervorragende Verdichtung. Da ASDD-Pulver allein selten die Fließspezifikationen erfüllen, wird typischerweise eine Wirbelschichtgranulierung oder ein Mischschritt mit hoher Scherung und Walzenkompaktierung eingefügt. Eine Standardformulierung könnte ASDD, mikrokristalline Cellulose, Crospovidon-Sprengmittel und kolloidales Siliciumdioxid-Gleitmittel kombinieren. Selbst bei optimierten Hilfsstoffen kommt es aufgrund der niedrigen Tg vieler ASDD-Systeme häufig zu Verklebungen und Rupfen während der Kompression – das amorphe Material kann unter Kompressionshitze erweichen. Geschwindigkeit der Tablettenpresse, Vorpresskraft und Stempelbeschichtung müssen sorgfältig kontrolliert werden.
Trockengranulierung über einen Walzenkompaktor wie z.B Walzenverdichter Behebt Fließ- und Entmischungsprobleme und vermeidet gleichzeitig die thermische Belastung der Nassgranulierung. Bänder werden zu Granulat mit verbesserter Packung und Fließfähigkeit gemahlen. Die höhere Porosität des Granulats führt häufig zu einem schnelleren Zerfall, ein entscheidendes Merkmal für Produkte mit sofortiger Freisetzung. In einer Vergleichsstudie erreichten walzenkompaktierte ASDD-Granulate bei vergleichbarer Härte eine Tablettenzerfallszeit von 4,5 Minuten gegenüber 8 Minuten bei der Direktkompressionsmischung.
Wenn eine sofortige Freisetzung nicht das Ziel ist, können ASDD-Pulver in einem Wirbelbett auf Non-Pareil-Samen geschichtet und anschließend zur kontrollierten Freisetzung aufgetragen werden. Dieser Ansatz entkoppelt die Auflösungsgeschwindigkeit von der Tablettenmatrix und ermöglicht so eine präzise Modulation der Freisetzungskinetik. Die gesamte Anlage – Sprühtrockner, Mixer, Walzenkompaktor, Tablettenpresse und Beschichter – muss für die Eindämmung ausgelegt sein, wenn der Wirkstoff wirksam ist, ein Thema, das die Brücke zur High-Containment-Strategie schlägt.
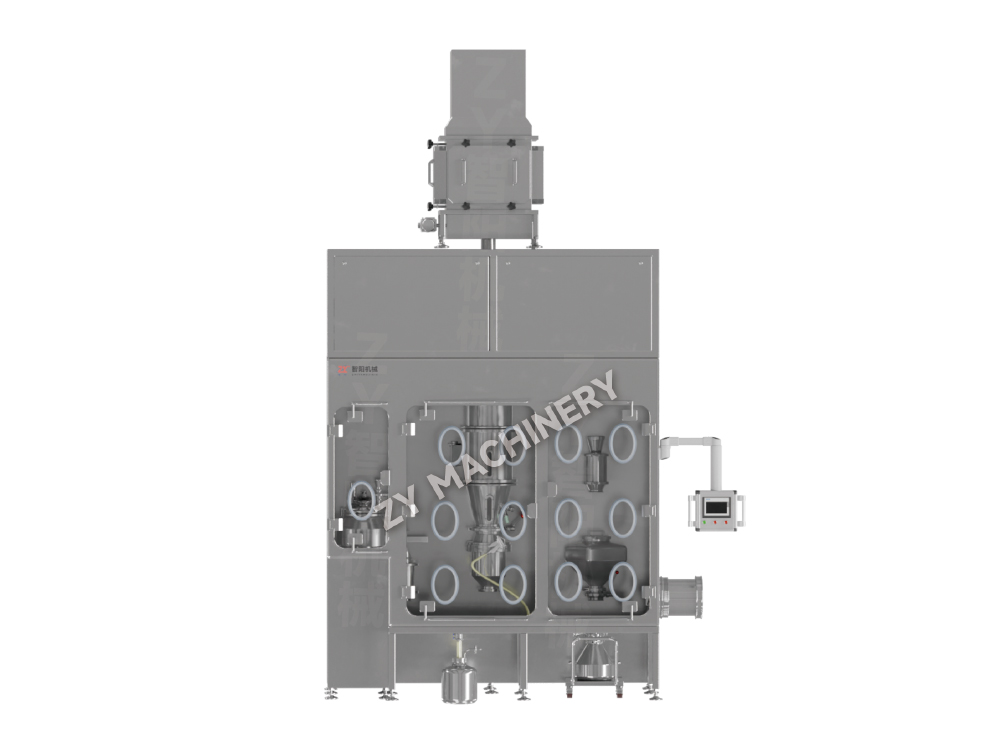
Viele Kandidaten für die Onkologie im Frühstadium fallen in die berufliche Expositionsgruppe (OEB) 4 oder 5, wobei die Grenzwerte für die Exposition des Bedieners unter 1 μg/m³ liegen. Die Erstellung eines ASDD für solche Verbindungen in einem Sprühtrockner mit offener Front ist nicht akzeptabel. Stattdessen muss die gesamte Prozesskette – von der Lösungsvorbereitung über die Trocknung, Entladung und nachgelagerte Handhabung – unter Unterdruck mit validierter Eindämmungsleistung eingeschlossen werden.
Hochbehälter-Sprühtrocknungssysteme umfassen mehrere Konstruktionsmodifikationen. Split-Valve- oder Continuous-Liner-Bag-in/Bag-out-Auslassöffnungen verhindern den Kontakt des Bedieners mit trockenem Pulver. CIP-Systeme (Clean-in-Place) mit automatisierter Ablaufsteuerung reduzieren manuelle Eingriffe; Ein typischer CIP-Zyklus für einen geschlossenen Produktionstrockner reicht von 30 Minuten für die routinemäßige Reinigung bis zu 2 Stunden für einen vollständigen Chargenwechsel. Der Gasbehandlungskreislauf des Trockners arbeitet unter leichtem Vakuum und HEPA-gefilterte Abluft sorgt dafür, dass etwaige Lecks Luft nach innen drücken.
Der Kapitalkostenaufschlag ist erheblich. Ein geschlossenes System erhöht den Gerätepreis im Vergleich zu einem herkömmlichen Sprühtrockner mit demselben Durchsatz um 30–50 %. Auch die Betriebskosten steigen aufgrund längerer Umrüstzeiten, höherem Energieverbrauch durch zusätzliche Luftaufbereitung und der Notwendigkeit wartungsfähiger Isolierhandschuhe und -dichtungen. Diese Kosten werden jedoch durch die Reduzierung regulatorischer Risiken ausgeglichen. Eine ordnungsgemäß konzipierte geschlossene Anlage vermeidet den Bedarf an restriktiver persönlicher Schutzausrüstung und verringert die Häufigkeit der Gesundheitsüberwachung am Arbeitsplatz.
Compliance erstreckt sich auch auf die Dokumentation. Die Datenintegrität für die CPP-Überwachung – Einlass-/Auslasstemperatur, Druckdifferenz über Sicherheitsbarrieren und CIP-Parameter – muss in einem 21 CFR Part 11-konformen Historian erfasst werden. Aus dem Chargenprotokoll sollte hervorgehen, dass alle Sicherheitssperren während der Verarbeitung funktionsfähig waren. Investitionen in eine High-Containment-Infrastruktur im Pilotmaßstab verkürzen den Weg zur kommerziellen Versorgung, indem repräsentative Daten generiert werden, die direkt in die Kontrollstrategie im Produktionsmaßstab umgesetzt werden.
Fehler beim Hochskalieren bei ASDD sind häufig auf zwei Hauptursachen zurückzuführen: Änderungen in der Tröpfchentrocknungsbahn und unzureichende Kontrolle der Feuchtigkeit der nachgeschalteten Handhabung. Die Größe und Verweilzeit eines Tröpfchens in der Trockenkammer skalieren nichtlinear mit den Trocknerabmessungen. Ein Labortrockner mit 0,5 m Kammerdurchmesser arbeitet im Millisekundenbereich; Ein Produktionstrockner mit einem Durchmesser von 3 m kann die Verweilzeit auf mehrere Sekunden verlängern und die sich bildenden Partikel über einen längeren Zeitraum einer erhöhten Temperaturbelastung aussetzen.
Die Folge ist eine Verschiebung der Partikelmorphologie, des Restlösungsmittels und gelegentlich einer Phasentrennung, die im Labormaßstab nicht beobachtet wurde. Ein strukturierter Scale-up-Plan adressiert dieses Problem mit drei Meilensteinen:
Während dieser Reise ist die Kompatibilität der Geräte zwischen den Waagen von entscheidender Bedeutung. Einrichtungen, die in eine komplette Linie investieren – von a Sprühtrockner mit identischem Zerstäubungsprinzip wie eine passende nachgeschaltete Mühle und Mischer – vermeiden Sie die häufige Gefahr einer Prozessneuentwicklung in jeder Phase. Die Amortisation wird am Vertrauen der Regulierungsbehörden und der Zeitersparnis während des NDA-Überprüfungszyklus gemessen.
Möchten Sie auf dem Laufenden bleiben?
Kontaktieren Sie uns über die untenstehende E-Mail-Adresse.
Machen Sie sich keine Sorgen wegen Spam. Wir hassen es auch!
Mobiler Client
Videokonto
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-Mail: zy@zy-drying.com
WeChat-ID
Urheberrecht2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alle Rechte vorbehalten  Hersteller von Geräten zur oralen festen Dosierung