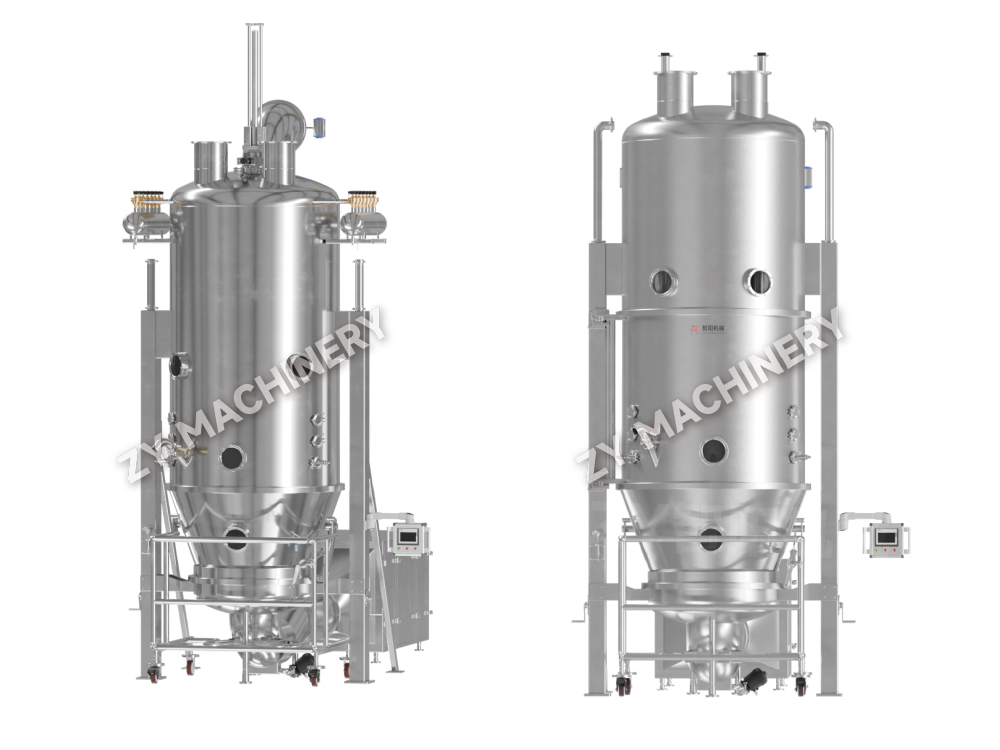
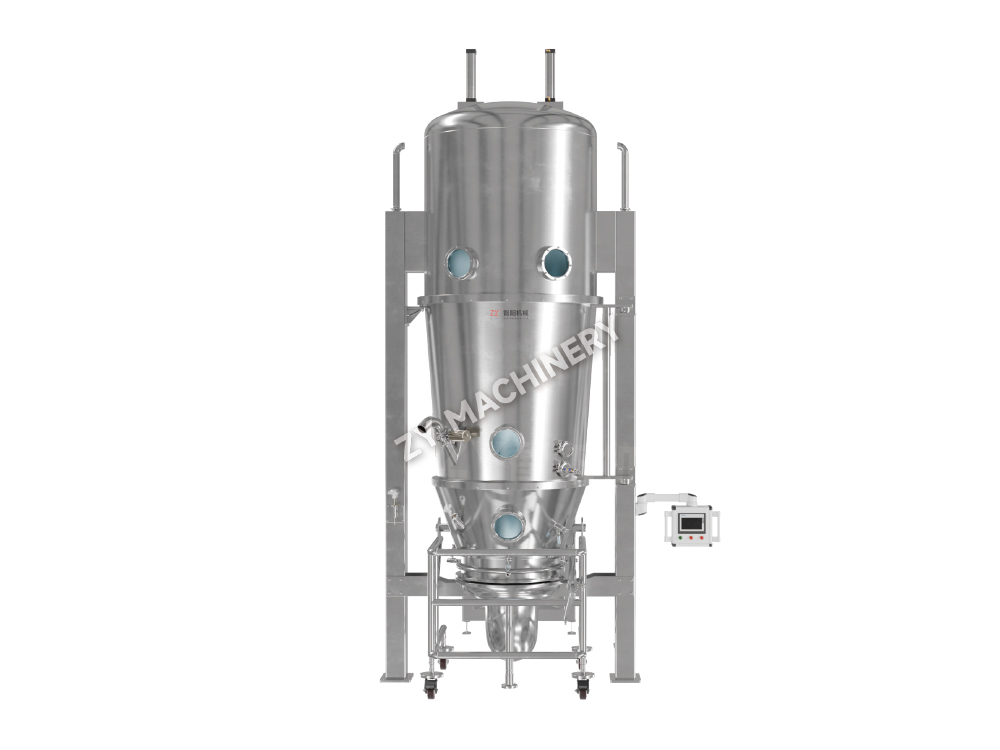
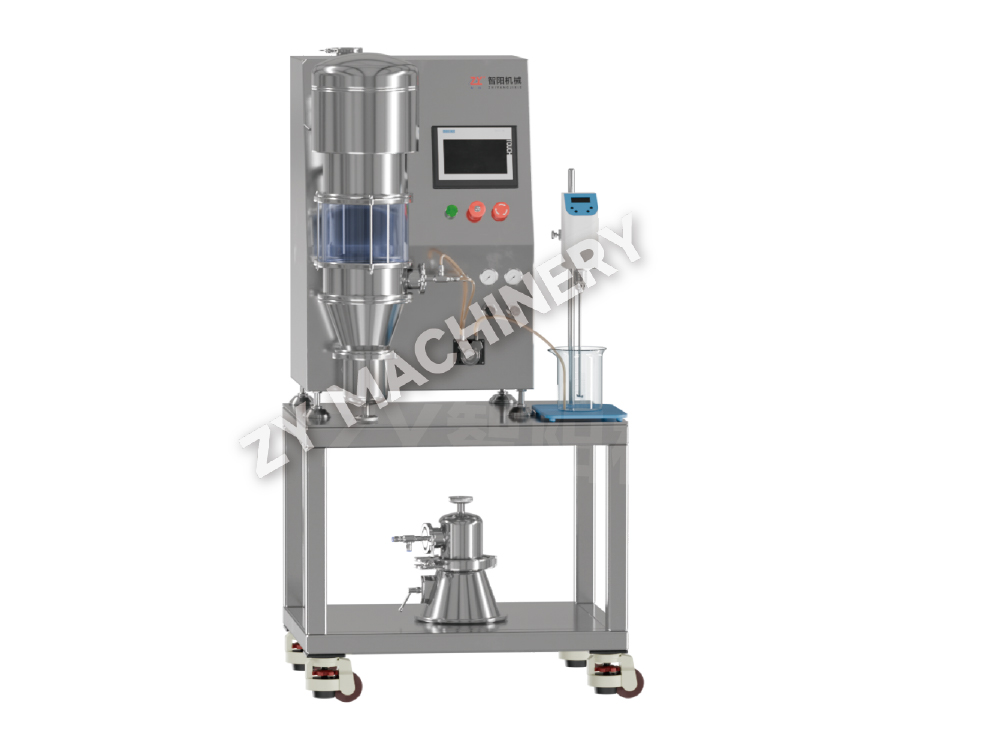
DLP R&D Multifunktionale Labormaschine für Wirbelschichtgranulierung und Beschichtung
Die multifunktionale Wirbelschichtmaschine von DLP R&D integriert mehrer.....

Eine einzelne Pulvercharge kann in weniger als 90 Minuten vom Mischen zum getrockneten Granulat übergehen – es sind keine separaten Misch-, Nassmasse- oder Trocknungsschritte auf der Schale erforderlich. Das ist das Kernversprechen der Wirbelschichtgranulierung: eine Nassgranulierungsmethode, die Mischen, Sprühen und Trocknen in einer geschlossenen Kammer integriert.
Das Verfahren wandelt feine, kohäsive Pulver in frei fließende Granulate um, indem es in einem erhitzten Luftstrom suspendiert und eine Bindemittellösung auf die fluidisierten Partikel gesprüht wird. Wenn Partikel kollidieren und nass werden, bilden sich Flüssigkeitsbrücken. Durch die Verdunstung des Lösungsmittels bleiben dann feste Brücken zurück, die die Primärpartikel zu Agglomeraten verkleben. Das Ergebnis ist ein Granulat mit verbesserter Komprimierbarkeit, weniger Staub und höherer Schüttdichte – alles entscheidend für eine gleichmäßige Tablettenkomprimierung und Kapselfüllung.
Im Gegensatz zur Nassgranulation mit hoher Scherung, bei der ein mechanisches Laufrad die Agglomeration vorantreibt, beruht die Wirbelschichtgranulation auf pneumatischem Rühren. Dadurch entsteht ein poröseres, schneller zerfallendes Granulat, und der gesamte Vorgang kann in einem Gefäß erfolgen. Bei wärmeempfindlichen Wirkstoffen hält der Gleichstrom-Verdunstungskühleffekt die Produkttemperatur deutlich unter der Einlasslufttemperatur, typischerweise im Bereich von 25–45 °C.
Jede Charge durchläuft drei verschiedene Phasen. Wenn Sie verstehen, welche Änderungen sich in jeder Phase ergeben, erhalten Sie die Kontrollpunkte, um die Granulatgröße, Feuchtigkeit und Dichte vorhersehbar einzustellen.
Die Granulateigenschaften verändern sich nicht zufällig – sie folgen der physikalischen Logik von Feuchtigkeit, Wärme und Impuls. Die folgende Tabelle ordnet die unabhängigen Prozessvariablen ihren nachgelagerten Auswirkungen zu.
| Parameter | Typischer Bereich | Granulatgröße | Schüttdichte | Feuchtigkeitsgehalt | Geldstrafen |
|---|---|---|---|---|---|
| Einlasslufttemperatur | 40–80°C | Abnahme | Abnahme | Abnahme | Erhöhen |
| Sprührate | 10–50 g/min/kg | Erhöhen | Erhöhen | Erhöhen | Abnahme |
| Zerstäubungsdruck | 1,5–3,0 bar | Abnahme | Keine wesentliche Änderung | Keine wesentliche Änderung | Erhöhen |
| Fluidisierungsluftvolumen | 0,8–2,0 m/s | Abnahme | Abnahme | Abnahme | Erhöhen |
| Produkttemperatur | 25–45°C | Abnahme (if high) | Abnahme | Abnahme | Erhöhen |
Besonders hervorzuheben ist die Luftfeuchtigkeit der Zuluft. Ein Taupunkt über 10 °C kann die Trocknungseffizienz sabotieren, indem er die treibende Kraft für die Verdunstung verringert. Bei feuchtigkeitsempfindlichen Formulierungen ist die Aufrechterhaltung des Taupunkts der Einlassluft unter 5 °C nicht optional – sie ist eine Voraussetzung für die Reproduzierbarkeit von Charge zu Charge. Modern FLB-Wirbelschichtgranulatoren mit integrierten Lüftungsgeräten ermöglichen Ihnen eine präzise Kontrolle über Temperatur, Luftfeuchtigkeit und Luftstrom und machen diese kritischen Abhängigkeiten im Produktionsmaßstab beherrschbar.
Die Sprühkonfiguration ist keine periphere Designentscheidung – sie definiert den Granulatwachstumsmechanismus und den Anwendungsbereich, den eine Maschine bedienen kann. Die drei Konfigurationen unterscheiden sich in der Düsenposition, der Partikelflugbahn und dem Flüssigkeits-Feststoff-Kontaktmuster.
| Funktion | Top-Spray | Bodenspray (Wurster) | Tangentialspray (Rotor) |
|---|---|---|---|
| Düsenposition | Über dem Bett | Im Bett nach oben | Seite, in eine rotierende Scheibe |
| Partikelbewegung | Zufällige Fluidisierung | Geordneter Aufwärtsfluss durch ein Trennrohr | Zentrifugale Fluidisierung |
| Wachstumsmechanismus | Zufällige Ansammlung | Schichtfilmabscheidung | Sphäronisierung und Verdichtung |
| Am besten für | Konventionelle Granulierung | Coating und Schichtgranulierung | Pellets mit hoher Dichte |
| Granulatdichte | Niedrig bis mittel | Mittel bis hoch | Hoch |
Top-Spray ist das Arbeitstier für standardmäßige feste Darreichungsformen – schnell, einfach und schonend. Bottom-Spray-Wurster-Systeme dominieren, wenn Sie eine gleichmäßige Funktionsbeschichtung auftragen oder schichtförmige Partikel aus einem Saatkern aufbauen müssen. Tangentialspray- oder Rotorprozessoren erzeugen die dichtesten und kugeligsten Pellets, die häufig für multipartikuläre Arzneimittelverabreichungssysteme verwendet werden. Wenn Ihre Anwendung eher eine Beschichtung als eine einfache Agglomeration erfordert, ist ein spezieller LDPB-Wirbelschichtbeschichter Mit einem Wurster-Einsatz erhalten Sie eine engere Schichtdickenverteilung als bei einer Hybrid-Topspray-Maschine, die Beschichtungsversuche durchführt.
Selbst eine gut konzipierte Formulierung kann sich schlecht verhalten, wenn ein einzelner Parameter außerhalb seines Prozessbereichs abweicht. Hier sind die vier häufigsten Fehlermodi und die Anpassungen, die sie beheben.
Beim Scale-Up handelt es sich nicht um eine lineare Multiplikation von Luftvolumen und Sprührate. Die Beibehaltung der gleichen Sprührate pro Kilogramm Pulver in einer 100-kg-Charge, die in einem 5-kg-Labordurchlauf funktioniert hat, führt oft zu einer Überschwemmung des größeren Betts, da Wärme und Stoffübertragung nicht direkt mit der Pulvermasse skalieren. Als Faustregel gilt die Aufrechterhaltung einer konstanten Tröpfchengröße, einer konstanten relativen Luftfeuchtigkeit der Abluft und einer konstanten Produkttemperatur.
Die folgende Tabelle zeigt typische Parameterbereiche über die Skalen hinweg bei der Skalierung einer Standardformulierung auf Stärkebasis. Beachten Sie, dass die Fluidisierungsgeschwindigkeit leicht ansteigt, um tiefere Betthöhen auszugleichen, während die Sprührate pro Kilogramm zurückgeht, um eine Überbenetzung zu vermeiden.
| Parameter | Labor (3 kg) | Pilot (30 kg) | Produktion (150 kg) |
|---|---|---|---|
| Einlasslufttemperatur (°C) | 60 | 65 | 65 |
| Sprührate (g/min) | 60 | 350 | 1200 |
| Zerstäubungsdruck (bar) | 1.8 | 2.2 | 2.5 |
| Luftgeschwindigkeit (m/s) | 0.9 | 1.2 | 1.5 |
| Produkttemperatur (°C) | 32 | 34 | 34 |
Führen Sie diese Versuche zuerst auf einem aus DLP R&D Mehrzweckgranulator ermöglicht es Ihnen, den Designraum mit minimalem Material abzubilden, bevor Sie teure APIs für Pilotchargen bereitstellen. Die Möglichkeit, auf derselben Labormaschine zwischen Top-Spray-Granulierung und Wurster-Beschichtung zu wechseln, verkürzt auch den Zeitrahmen für die Formulierungsentwicklung.
Bei der Wahl zwischen Wirbelschicht- und Hochschergranulation geht es nicht darum, welche Technologie „besser“ ist, sondern darum, welches Granulatprofil Ihre Tablettenpresse und Auflösung anstrebt. Die folgende Tabelle zeigt die Kompromisse zwischen sieben Kriterien, die bei der Produktion von Bedeutung sind.
| Kriterium | Wirbelschichtgranulation | Hoch Shear Granulation |
|---|---|---|
| Granulatstruktur | Porös, geringe Dichte | Dicht, hohe Festigkeit |
| Zerfallszeit | Schneller | Langsamer |
| Prozesszeit pro Charge | 60–90 Min | 20–40 Min. (plus separate Trocknung) |
| Fußabdruck | Einzelgerät; größere Höhe | Mischer-Nassmühle-Fließbetttrockner; größere Standfläche |
| Reinigungsaufwand | Einfacher, ein Gefäß | Mehrere Schiffe, oft mit Nassmassenhandhabung |
| Empfindlichkeit gegenüber Übergranulation | Niedrig | Hoch; requires precise endpoint control |
| Am besten für heat‑sensitive APIs | Ja, Verdunstungskühlung | Gefahr von Hotspots in dichter Masse |
Wenn Ihre Zieltablette einen schnellen Zerfall erfordert und Sie mit einer Formulierung arbeiten, die schlecht fließt, ist die Wirbelschichtgranulierung der direkte Weg. Wenn Sie ein hartes, starkes Granulat für die Hochgeschwindigkeitstablettierung eines zähen, sich plastisch verformenden Arzneimittels benötigen, setzt sich oft eine hohe Scherung durch – Sie benötigen jedoch einen separaten Trocknungsschritt. Anlagen, die beide Technologien nutzen, verwenden häufig einen Granulator mit hoher Scherung für den Nassmassierungsschritt und überführen das Material dann in einen Wirbelschichttrockner, wodurch die dichte Granulatstruktur der hohen Scherung mit der schonenden Trocknung eines Wirbelbetts kombiniert wird.
Die Wirbelschichtgranulierung bleibt der direkteste Weg von der Pulvermischung zum komprimierbaren Granulat, wenn Porosität und schnelle Auflösung Priorität haben. Der Prozess macht mehrere Handhabungsschritte überflüssig und gibt Ingenieuren durch eine Handvoll einstellbarer Parameter eine präzise Kontrolle über die Granulateigenschaften.
Um robuste, übertragbare Stapel zu sichern, befolgen Sie diese Vorgehensweisen:
Möchten Sie auf dem Laufenden bleiben?
Kontaktieren Sie uns über die untenstehende E-Mail-Adresse.
Machen Sie sich keine Sorgen wegen Spam. Wir hassen es auch!
Mobiler Client
Videokonto
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-Mail: zy@zy-drying.com
WeChat-ID
Urheberrecht2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alle Rechte vorbehalten  Hersteller von Geräten zur oralen festen Dosierung