So beurteilen Sie die Gleichmäßigkeit der Beschichtung vor der Skalierung
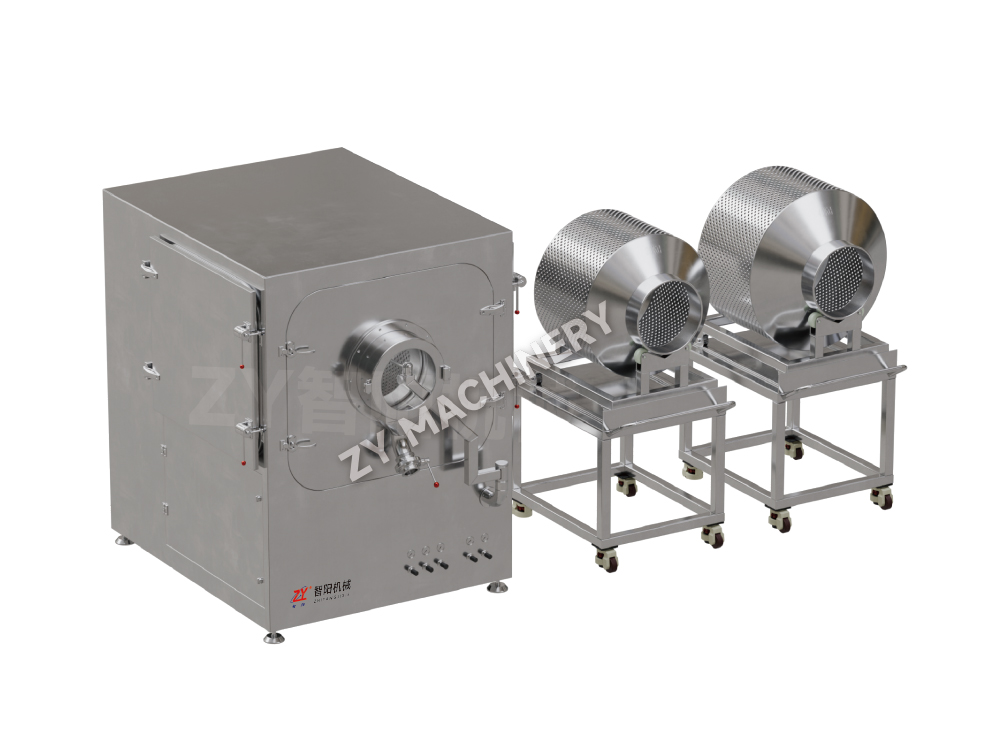
Für potenzielle Käufer von Folienbeschichtungsmaschinen , ein einheitliches Erscheinungsbild ist nur das sichtbarste Ergebnis. Zu den wichtigeren Indikatoren gehören die Konsistenz der Gewichtszunahme, die Oberflächenglätte, die Kantenabdeckung, die Farbverteilung, die Trocknungsstabilität und das Fehlen von Klebe-, Abblätterungs-, Flecken- oder Sprühflecken.
Bei Labor- oder Pilotversuchen können kleine Änderungen der Sprührate, des Einlassluftzustands, der Trommelgeschwindigkeit oder des Zerstäubungsdrucks zu deutlich unterschiedlichen Ergebnissen führen. Ein sinnvoller Versuch sollte daher Prozessparameter zusammen mit Beschichtungsbeobachtungen aufzeichnen, anstatt die fertigen Tabletten nur nach dem Aussehen zu beurteilen.
Praktische Beobachtungen während einer Probecharge
- Ob das Materialbett kontinuierlich ohne tote Zonen oder übermäßige Stöße taumelt.
- Ob Tröpfchen nach der Abscheidung trocknen, anstatt eine lokale Überbenetzung und Verklebung zu verursachen.
- Ob die Beschichtungslösung während des gesamten Sprühzeitraums gleichmäßig aufgetragen wird.
- Ob fertige Produkte nach dem Abkühlen und der Handhabung eine gleichmäßige Abdeckung aufweisen.
Bei ZY Wir nutzen Materialeigenschaften, Zielkapazität und Prozessziele als Ausgangspunkt für die Gerätekonfiguration und helfen Käufern, von Testergebnissen zu einem praktikablen Produktionsweg zu gelangen.
Balancierendes Taumeln, Sprühen und Trocknen in einem Prozess
Ein Beschichtungsprozess wird stabil, wenn die Bewegung des Materialbetts, die Zufuhr von Beschichtungsflüssigkeit und der Abtransport von Feuchtigkeit aufeinander abgestimmt sind. Die Erhöhung nur eines Parameters allein führt selten zu einer Verbesserung der Ausgabe. Beispielsweise kann eine Erhöhung der Sprührate ohne ausreichende Trocknungskapazität das Risiko eines Anhaftens erhöhen, während zu viel heiße Luft zu einer schnellen Oberflächentrocknung führen kann, bevor der Film richtig nivelliert wird.
| Prozessvariable | Wenn zu niedrig | Wenn zu hoch | Käuferbewertungspunkt |
|---|---|---|---|
| Trommelrotation | Geringe Fluktuation und ungleichmäßige Präsenz | Übermäßige Kollision oder Produktschäden | Stabiles, gleichmäßiges Taumelbett |
| Sprühabgabe | Lange Bearbeitungszeit oder unvollständige Abdeckung | Überbenetzung, Adhäsion oder Oberflächenfehler | Kontrollierte Zerstäubung und wiederholbare Anwendung |
| Trocknende Luft | Restfeuchtigkeit und Verklebungen | Rauer Belag oder vorzeitiges Austrocknen | Effiziente Feuchtigkeitsentfernung ohne schädliche Filmbildung |
Das zuverlässigste Beschichtungsergebnis entsteht durch eine koordinierte Steuerung von Trommeln, Sprühen und Trocknen – und nicht durch die Maximierung eines einzelnen Parameters. Wir konfigurieren ZY Filmbeschichtungslösungen rund um dieses Prozessgleichgewicht.
Was ist bei der Verarbeitung verschiedener Materialformen zu beachten?
Folienbeschichtungsmaschinen kann für Tabletten, Granulat, Pellets oder andere feste Materialien ausgewählt werden, es sollte jedoch nicht davon ausgegangen werden, dass die gleiche Betriebskonfiguration für jedes Produkt geeignet ist. Form, Oberflächenzustand, Dichte, Bröckeligkeit, Feuchtigkeitsempfindlichkeit und gewünschte Beschichtungsfunktion beeinflussen alle die empfohlene Prozessroute.
Nützliche Fragen vor der Geräteauswahl
- Erfordert das Produkt eine optische Beschichtung, einen Feuchtigkeitsschutz, eine Geschmacksmaskierung oder einen anderen funktionalen Zweck?
- Ist das Material resistent gegen wiederholtes Taumeln oder bedarf es einer schonenderen mechanischen Behandlung?
- Verträgt die Formulierung Hitze und Luftstrom während des Trocknens?
- Erfordert die Produktion häufige Produktwechsel, Reinigungsprüfungen oder mehrere Losgrößen?
- Basiert die Zielkapazität auf der Nennlast, der validierten Chargenleistung oder zukünftigen Erweiterungsplänen?
Für pharmazeutische, biopharmazeutische, nutrazeutische, veterinärmedizinische, additive und verwandte Anwendungen helfen diese Fragen dabei, eine Über- oder Unterdimensionierung oder die Auswahl einer Maschine zu verhindern, die die beabsichtigte Beschichtungsqualität nicht reproduzieren kann. ZY Der Schwerpunkt liegt auf der Umsetzung dieser Prozessdetails in einen Geräteplan, der für den tatsächlichen Betrieb praktisch ist.
Von der Versuchscharge bis zur Produktionsumsetzung
Labor- und Pilotarbeiten sollten mehr als nur bestätigen, dass eine Beschichtung aufgetragen werden kann. Es sollte einen stabilen Parameterbereich identifizieren, die Kompatibilität der Formulierung bestätigen, Reinigungs- und Handhabungserwartungen festlegen und Belege für zukünftige Entscheidungen im Produktionsmaßstab liefern.
Aufzeichnungen, die es wert sind, während der Prozessentwicklung aufbewahrt zu werden
- Materialname, Chargengröße, Form, Dichte und etwaige Empfindlichkeit gegenüber Abrieb oder Feuchtigkeit.
- Methode zur Herstellung der Beschichtungslösung, Feststoffgehalt, Viskositätszustand und Verbrauch.
- Trommelgeschwindigkeit, Sprühzeit, Zerstäubungszustand, Beobachtungen der Zu- und Abluft sowie Trocknungsdauer.
- Ergebnisse des fertigen Produkts, einschließlich Aussehen, Haftung, Konsistenz der Gewichtszunahme, Mängel und Ausbeute.
- Reinigungszeit, Rückstandsorte, Zugänglichkeitsbeobachtungen und Anforderungen für nachfolgende Chargen.
Die Skalierung ist zuverlässiger, wenn sie durch das aufgezeichnete Prozessverhalten und nicht nur durch die Gerätegröße allein unterstützt wird. Seit 2010, ZY hat unter Berücksichtigung dieses prozessorientierten Ansatzes eigenständige Maschinen, modulare Systeme und Produktionslinienlösungen entwickelt.