Branchenwissen
Der Zustand der nassen Masse bestimmt die Extrusionsstabilität
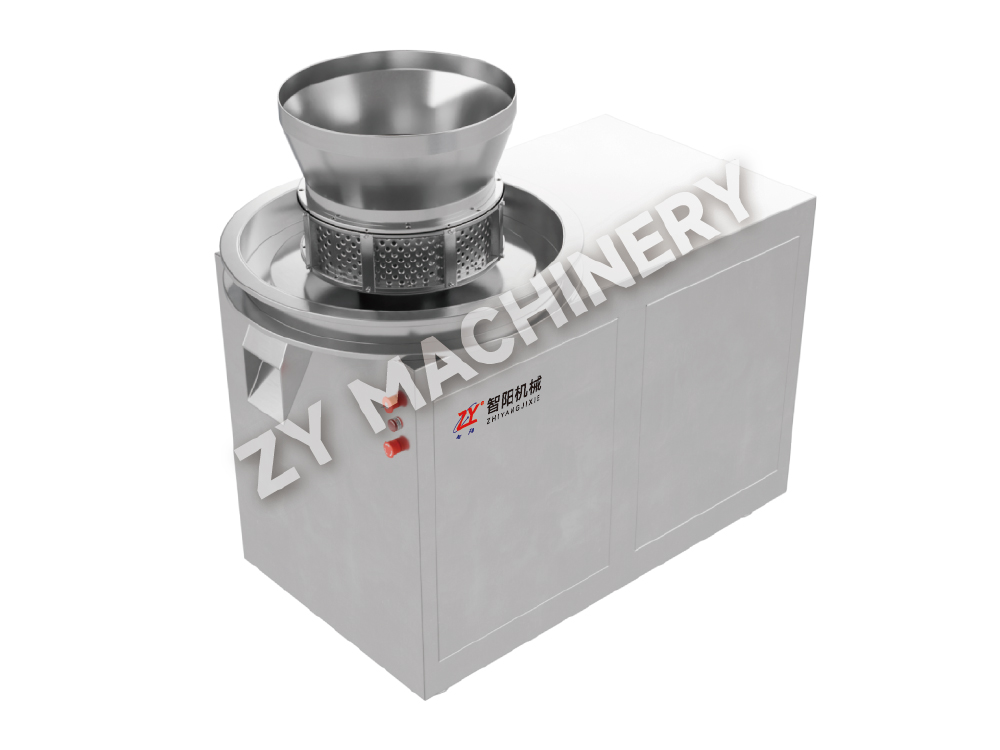
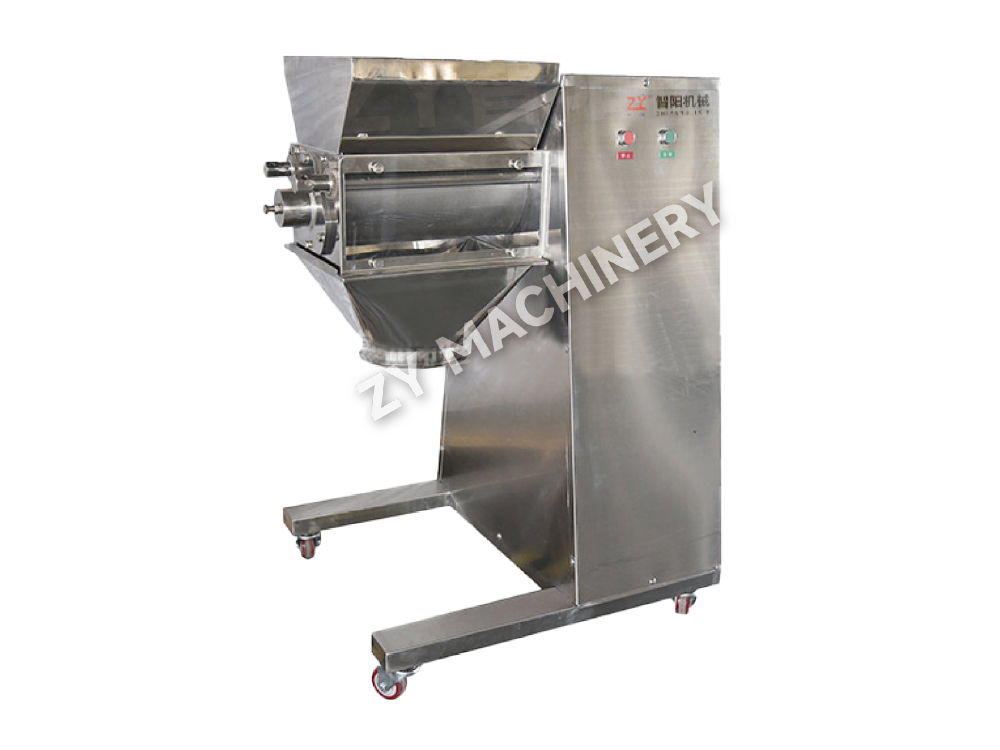
Für Extrusionsgranulatoren Die einflussreichste vorgeschaltete Variable ist oft nicht der Extrusionsdruck selbst, sondern der Zustand der in den Zylinder eintretenden Nassmasse. Bindemittelverteilung, Feuchtigkeitsgleichmäßigkeit, Mischzeit und Benetzungsreihenfolge bestimmen, ob das Material kontinuierlich fließt oder zwischen Verstopfung und schwacher Strangbildung wechselt.
Bei Versuchen beobachtete praktische Anzeichen
| Beobachtung | Mögliche Prozessursache | Probeanpassung |
|---|---|---|
| Die Stränge brechen unmittelbar nach der Entladung | Unzureichende Plastizität oder ungleichmäßige Bindemittelverteilung | Überprüfen Sie die Flüssigkeitszugaberate und die Nassmischzeit |
| Die Löcher blockieren zeitweise | Zu nasse Masse, verklumptes Pulver oder schlechte Vormischung | Überprüfen Sie den Feuchtigkeitsgehalt und die Gleichmäßigkeit der Trockenmischung |
| Der Strangdurchmesser schwankt | Uneinheitliche Zufuhr oder ungleichmäßige Nassmassendichte | Stabilisieren Sie die Zufuhr und bestätigen Sie die Mischkonsistenz der Chargen |
Eine stabile, gleichmäßig plastifizierte Nassmasse reduziert in der Regel nachgelagerte Korrekturarbeiten wirksamer als eine Erhöhung der Extrusionskraft. Bei ZY nutzen wir Materialversuche, um Mischparameter mit dem Extrusionsverhalten zu verknüpfen, bevor wir eine Produktionskonfiguration vorschlagen.
Auswahl der Matrizenöffnungen rund um die Zielgranulatroute
Die Auswahl der Düsenöffnung sollte auf dem erforderlichen Downstream-Ergebnis basieren und nicht nur auf dem Aussehen des Strangs. Üblicherweise werden kreisförmige Düsenlöcher gewählt, wenn Extrudate in eine Sphäronisierungsphase eintreten, während geformte Öffnungen relevant sein können, wenn die Stranggeometrie oder das Trocknungsverhalten einen funktionalen Zweck haben.
Fragen auf Käuferseite, die vor der Auswahl der Ausrüstung geklärt werden sollten
- Soll das Produkt als Extrudat verbleiben oder wird es in einem Spheronizer abgerundet?
- Welcher Partikelgrößenbereich ist nach dem Trocknen und Sieben akzeptabel?
- Enthält die Formulierung klebrige, abrasive, hitzeempfindliche oder hochelastische Inhaltsstoffe?
- Erfordern mehrere Produkte austauschbare Düsenplatten oder eine einfache Reinigung zwischen den Chargen?
Kleinere Öffnungen unterstützen möglicherweise feinere Granulatziele, können aber auch den Widerstand erhöhen und eine schlechte Vorbereitung der Nassmasse besser sichtbar machen. Größere Öffnungen können das Durchsatzpotenzial verbessern und gleichzeitig Stränge produzieren, die andere Sphäronisierungs- und Trocknungsbedingungen erfordern.
Unser ZY-Engineering-Ansatz besteht darin, die Düsenauswahl auf die Materialeigenschaften, die erwartete Kapazität und die beabsichtigte Downstream-Route abzustimmen, anstatt die Düsenplatte als isoliertes Zubehörteil zu behandeln.
Extrusion und Sphäronisierung sollten als eine Prozessverbindung bewertet werden
Wenn rundes Granulat oder Pellets erforderlich sind, kann die Extrusionsleistung nicht nur danach beurteilt werden, ob kontinuierliche Stränge erzeugt werden. Der Strang muss außerdem über eine geeignete Festigkeit, einen geeigneten Feuchtigkeitszustand und eine geeignete Plastizität verfügen, damit er während der Sphäronisierung kontrolliert bricht und rund wird.
Wie die Extrusionsleistung die Pelletqualität beeinflusst
| Zustand des Extrudats | Wahrscheinlicher Spheronisierungseffekt | Bewertungspunkt |
|---|---|---|
| Zu trocken oder spröde | Höhere Bildung von Feinanteilen und unregelmäßigen Partikeln | Bindemittelniveau und Flüssigkeitsverteilung |
| Zu weich oder klebrig | Agglomeration oder übergroße feuchte Massen | Feuchtigkeitsgehalt und Endpunkt des Nassmischens |
| Konsequent und plastisch | Kontrollierbarere Rundung und Größenverteilung | Wiederholbarkeit über Chargen hinweg |
Für pellet production, acceptable extrusion output means strands that process well in the next step, not merely strands that exit the die. ZY kann Überlegungen zur Extrusion und Sphäronisierung in einen praktischen Prozessablauf integrieren.
Was Sie überprüfen müssen, bevor Sie von Testchargen zur Produktion übergehen
Bei der Maßstabsvergrößerung sollte der Materialzustand erhalten bleiben, der während der Entwicklung zu akzeptablen Granulaten führte. Eine größere Extrusionsgranulator reproduziert nicht automatisch Laborergebnisse, es sei denn, Mischgleichmäßigkeit, Flüssigkeitszugabe, Verweilzeit der Nassmasse, Extrusionslast, Austragsverhalten und Downstream-Handhabung werden gemeinsam berücksichtigt.
Nützliche Aufzeichnungen zur Geräte- und Prozessbestätigung
- Dokumentieren Sie die Reihenfolge des Trockenmischens, die Methode der Bindemittelzubereitung, die Zeit der Flüssigkeitszugabe und die Dauer des Nassmischens.
- Zeichnen Sie die Strangkontinuität, den Oberflächenzustand, die Tendenz zur Düsenblockierung, den Motorlasttrend und gegebenenfalls die Austrittstemperatur auf.
- Vergleichen Sie die Größenverteilung des nassen Granulats, gegebenenfalls die Form der sphäronisierten Partikel, die Trocknungsreaktion und die Endausbeute nach dem Sieben.
- Bestätigen Sie den Reinigungszugang, die Anforderungen für den Produktwechsel, die Materialkontaktkonstruktion und den verfügbaren Installationsraum.
Für pharmaceutical, nutraceutical, veterinary, biotechnology, food powder, and additive applications, the preferred configuration may differ substantially even at similar nominal capacities. Product behavior during wetting and extrusion is the more reliable design basis.
Bei ZY entwickeln wir Ausrüstungsvorschläge rund um prüfbare Prozessparameter und Standortumsetzungsbedingungen und unterstützen Käufer beim Übergang von Formulierungsversuchen zu einer praktikablen Granulationslinie mit weniger Scale-up-Annahmen.