


BZJ Zentrifugalgranulier- und Beschichtungsmaschine
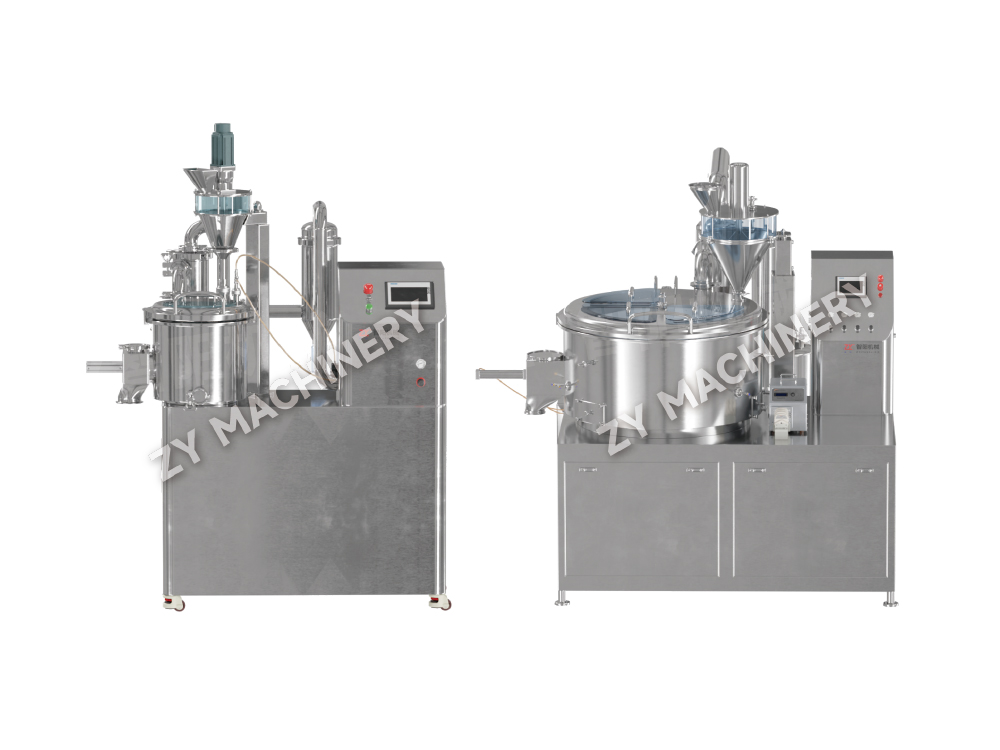
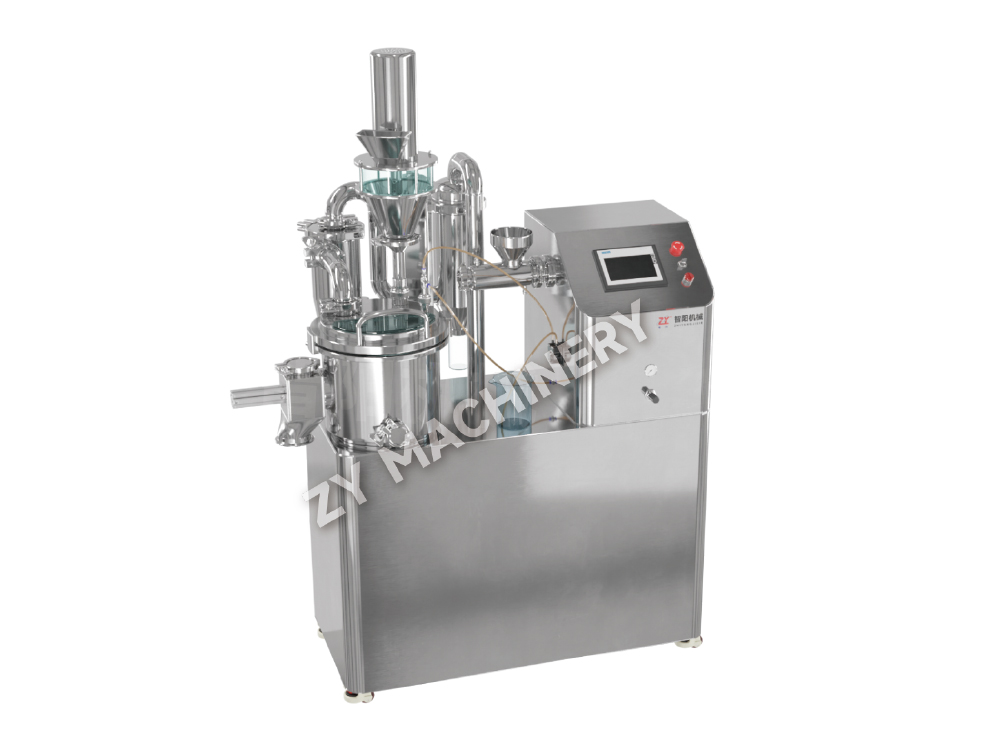
Die BZJ-Maschine ist zum Beschichten und Pelletieren von Pulvermateriali.....

Ein Projektteam verbrachte einmal acht Monate mit der Planung einer Anlage, stellte dann jedoch während der Grundkonstruktion fest, dass das Gebäude die erforderlichen Druckkaskaden für einen Block mit hohem Sicherheitsrisiko nicht unterstützen würde. Die Grundursache war einfach: Sie begannen mit dem Zeichnen von Wänden, bevor sie eine formale Entwurfsbasis fertiggestellt hatten. Für die Herstellung oraler fester Dosierungen (OSD) beginnt jedes erfolgreiche Anlagendesign mit drei nicht verhandelbaren Antworten: den genauen Dosierungsformen und Produkteigenschaften, der beabsichtigten Jahresproduktion in Kilogramm oder Tabletten und den primären Regulierungsbehörden (FDA, EMA, NMPA usw.). Ohne diese bleiben die Gerätegröße, die Reinraumklassifizierung und sogar die Korridorbreiten Spekulation.
Ein Design-Basisdokument sollte mehr als nur den Namen des Blockbuster-Moleküls erfassen. Es muss den Arbeitsplatz-Expositionsbereich (OEB) des API, seine Empfindlichkeit gegenüber Feuchtigkeit und Hitze, den Chargengrößenbereich und die Frage definieren, ob der Prozess Lösungsmittel enthält, die eine ATEX-Zoneneinteilung auslösen. Wenn in der Anlage sowohl Tabletten mit sofortiger als auch mit veränderter Wirkstofffreisetzung verarbeitet werden sollen, muss die Anlage über separate Granulationslinien oder mindestens validierte Reinigungsverfahren zwischen den Kampagnen verfügen. Mehrzweckanlagen erhöhen die Flexibilität, vervielfachen jedoch den Validierungsaufwand – ein Kompromiss, der frühzeitig quantifiziert werden muss.
| Darreichungsform | Mindest-Reinraumqualität | Typischer HVAC-Sonderzustand | Wichtiges Ausrüstungsmaterial | Eindämmungsrisiko |
|---|---|---|---|---|
| Standard-OSD-Tablets | D | Allgemeine Feuchtigkeitskontrolle 40–55 % relative Luftfeuchtigkeit | Produktberührende Teile aus Edelstahl 316L | Niedrig (OEB 1–2) |
| Brausetabletten | D mit Niedrigfeuchtigkeitssuite | Taupunkt <10 °C, abgedichteter Raum | 316L, Spezialdichtung | Niedrig bis mäßig |
| Trockenpulverinhalatoren | C | Strenge Partikelkontrolle, niedrige Luftfeuchtigkeit | Edelstahl in Pharmaqualität | Mäßig (OEB 2–3) |
| Starkes OSD (Hormone, Zytostatika) | D (enthalten) | Unterdruckkaskaden, Luft mit einem Durchgang | 316L, elektropoliert, CIP-fähig | Hoch (OEB 4–5) |
Nachdem die Designgrundlage festgelegt ist, besteht der nächste Schritt darin, die Materialbewegung zum Organisationsprinzip des gesamten Layouts zu machen. Dieser Umdenken verhindert einen häufigen Fehler: ein Gebäude zu entwerfen und den Prozess dann ins Innere zu quetschen.
In einer gut konzipierten OSD-Anlage bestimmt die Distanz, die ein Pulver zwischen der Dosiereinheit und der Kompressionsmaschine zurücklegt, nicht nur die Produktivität, sondern auch das Kreuzkontaminationsrisiko. Jede Reduzierung der manuellen Transferstrecke um 10 Meter verringert die Wahrscheinlichkeit einer Verbreitung von Wirkstoffen in der Luft um etwa 15 % und spart fast 8 % der direkten Arbeitsstunden pro Charge ein. Deshalb sollte das Materialflussdiagramm erstellt werden, bevor die erste architektonische Linie gezogen wird.
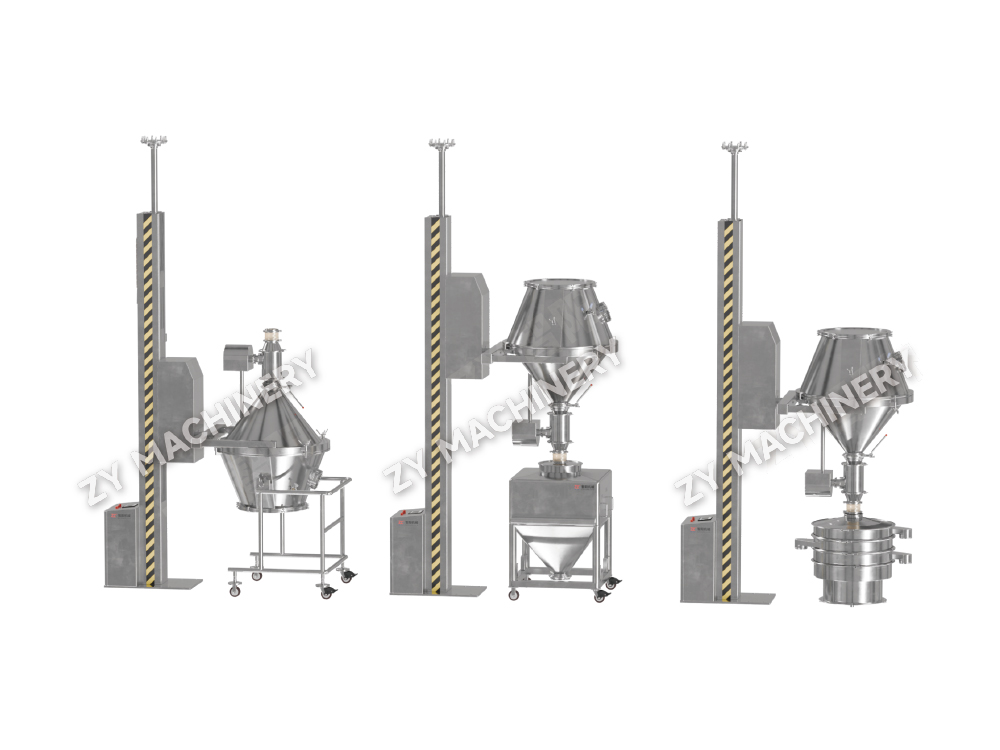
Der typische Ablauf einer Tablettenlinie – Dosierung, Nass- oder Trockengranulierung, Trocknung, Größenreduzierung, Mischen, Komprimieren, Beschichten und Verpacken – schafft natürliche Funktionszonen. Diese Zonen sollten einem unidirektionalen Pfad ohne Backtracking folgen. Personen- und Materialschleusen isolieren jede Zone und Taumelmischer mit Hubsäulen kann den Transport von Behältern über Flure überflüssig machen, indem IBCs über Schwerkraftrutschen oder fahrerlose Transportfahrzeuge direkt von der Mischung zur Verdichtung transportiert werden. Dieser Ansatz ist nicht nur schlank; Es reduziert die Anzahl der erforderlichen Druckkaskaden und vereinfacht die HVAC-Zoneneinteilung.
Granulations- und Kompressionsräume sind typischerweise durch eine Wand mit einem Durchgang oder einem halbautomatischen Transfersystem getrennt. Wenn das Produkt feuchtigkeitsempfindlich ist, kann das Materialrückgrat auch Folgendes enthalten: Walzenkompaktor zur Trockengranulierung anstelle eines Wirbelbetts, wodurch sowohl die Trocknungszeit als auch das Risiko einer Hydrolyse reduziert werden. Das Layout muss auch zukünftige Kapazitätserweiterungen berücksichtigen. Durch das Belassen eines gespiegelten Mantelraums auf der gegenüberliegenden Seite eines zentralen Versorgungsnetzes kann die Kapazität verdoppelt werden, ohne dass der Materialfluss umgeleitet werden muss.
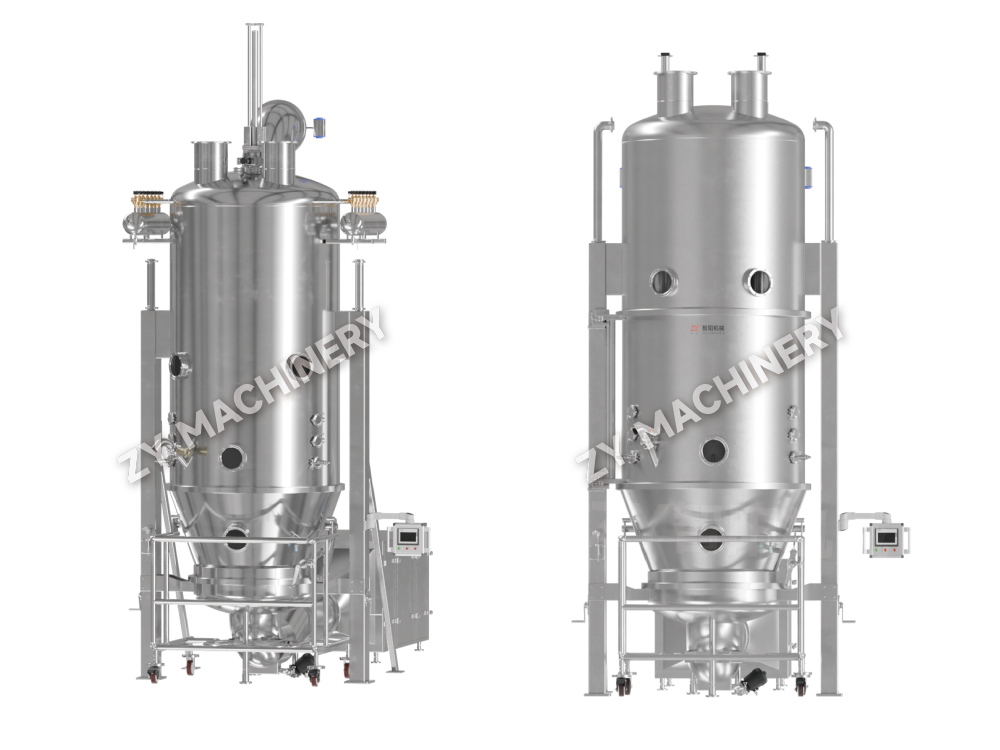
Die Auswahl der Granulierausrüstung ist im Wesentlichen eine Entscheidung über die Chargengröße, den Einschluss und die physikalische Chemie der Formulierung. Ein Molekül, das sich in Gegenwart von Wasser zersetzt, wird niemals einen Nassgranulator mit hoher Scherung durchlaufen; Es gehört in einen Walzenverdichter oder eine Direktverdichtungslinie. Dennoch verzögern sich viele Projektpläne, weil die Ausrüstungsliste erstellt wird, bevor das Stabilitätsprofil der Formulierung vollständig ist. Die folgende Matrix verdeutlicht die Entscheidung.
| Parameter | Nasse High-Shear-Granulierung | Wirbelschichtgranulation | Trockengranulierung (Walzenkompaktor) |
|---|---|---|---|
| CapEx (relativ) | Basis | 20–30 % | 10–15 % |
| Chargenzykluszeit | 30–60 Minuten (plus Trocknen) | 45–90 Minuten (integrierte Trocknung) | 15–30 Minuten |
| Gefahr der Staubeindämmung | Mäßig (offener Ausfluss) | Niedrig (integrierte Übertragung) | Niedrig (geschlossenes System) |
| Reinigbarkeit (CIP-Machbarkeit) | Mäßig; Einige Teile erfordern COP | Gut; Viele Modelle bieten WIP an | Gut; begrenzte nasse Oberflächen |
| Am besten für API-Eigenschaften geeignet | Feuchtigkeitsstabil, schlechte Kompressibilität | Feuchtigkeitsempfindlich möglich, guter Verlauf | Sehr feuchtigkeitsempfindlich bzw. hochwirksam |
| Komplexität der Validierung | Mittel (Trocknungsendpunktkontrolle) | Medium (bereit für Prozessanalysetechnik) | Niedrig (wenige kritische Prozessparameter) |
Jenseits der Granulation, Mischgeräte müssen auf das Risiko einer Entmischung untersucht werden. Behältermischer mit Hubsystemen werden gegenüber festen V-Mischern bevorzugt, da sie Transferschritte minimieren und sich einfacher auf die Gleichmäßigkeit des Inhalts überprüfen lassen. In Anlagen, die auf OEB 4/5-Compounds abzielen, muss die gesamte Misch-, Kompressions- und Beschichtungsanlage in Isolatoren oder unter Unterdruckgehäusen laufen. Dadurch verlagert sich die Kalkulation der Geräteauswahl hin zu kompakten, vollständig integrierten Systemen mit validierten Containment-Schnittstellen.
Wenn für den pharmazeutischen Wirkstoff ein Arbeitsplatzgrenzwert von unter 1 µg/m³ (OEB 4 oder 5) gilt, geht die Anlagengestaltung vom Produktschutz zum Bedienerschutz als vorherrschende Logik über. Die Isolationsstrategie wird zum architektonischen Rückgrat: Jeder Prozessschritt ist abgedichtet und der Raum um ihn herum wird im Vergleich zu angrenzenden Korridoren auf einem Unterdruck gehalten, typischerweise mit einer angestrebten Druckdifferenz von mindestens 15 Pa und einem speziellen Durchlauflüftungssystem, das nicht in allgemeine Bereiche umwälzt.
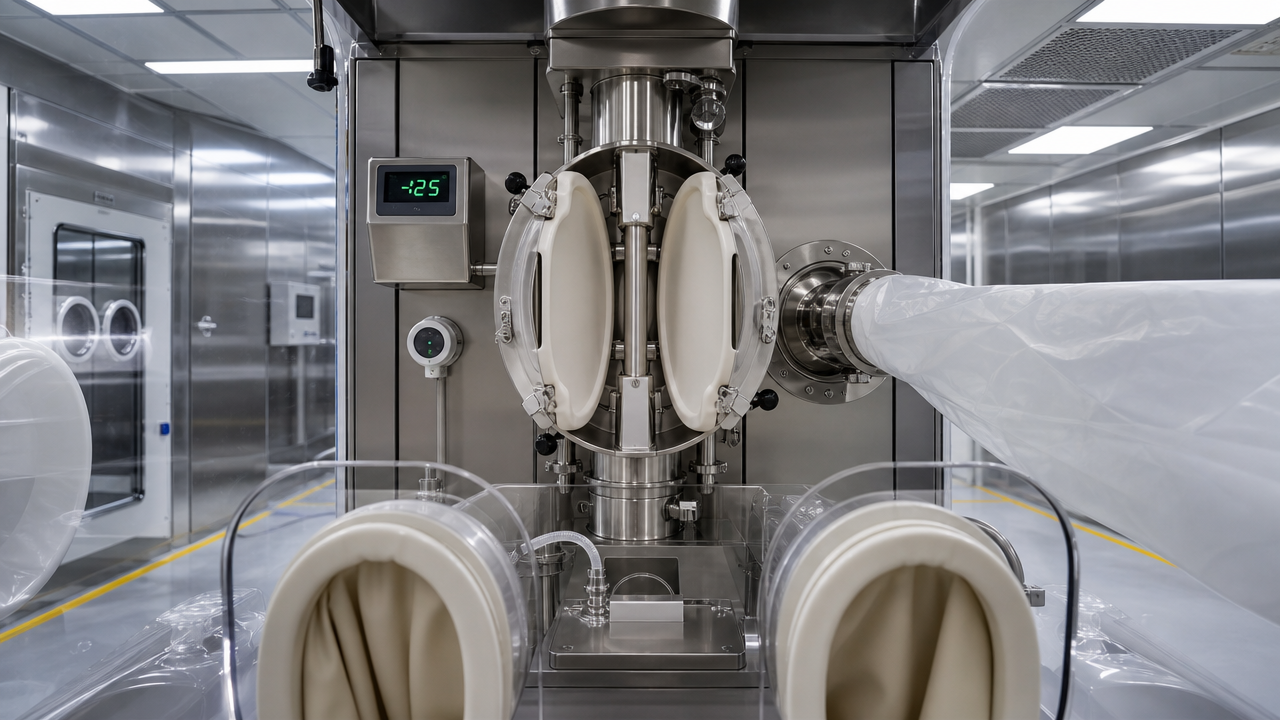
Eine validierte geteilte Absperrklappe (SBV) muss beim Materialtransfer zwischen einem IBC und dem Einlass einer Tablettenpresse eine Leckrate von weniger als 1 µg/m³ erreichen. Die HEPA-Filtration des Isolators muss der Bewertung H14 entsprechen und einen dokumentierten DOP-Test bestanden haben. Nachfolgend finden Sie die Mindestcheckliste für OEB 4/5-Ausstattungspakete:
Die Klassifizierung des umgebenden Raums ist im Ruhezustand immer noch typischerweise Klasse D (ISO 8), aber die Druckkaskade erzwingt einen Luftstrom vom allgemeinen Korridor (atmosphärisch) in die starke Verbundluftschleuse (minus 7,5 Pa) und dann in den Prozessraum (minus 15 Pa oder mehr), wodurch ein kontinuierlicher Einwärtsstrom erzeugt wird, der den Bediener schützt. Moderne Designs fügen oft einen Vorraum mit einer HEPA-gefilterten Luftdusche hinzu, um das Entweichen von Partikeln während der Materialbewegung einzudämmen.
Heizung, Lüftung und Klimatisierung machen 40–60 % der Betriebsausgaben einer Pharmafabrik aus. Eine falsche Druckkaskade führt entweder zu behördlichen Beobachtungen oder zu überhöhten Energierechnungen. Der EU-GMP-Anhang 1 und die aseptischen Leitlinien der FDA bestimmen die erforderlichen Umweltparameter. Bei OSD-Einrichtungen besteht das Ziel darin, die Bedingungen der Klasse D in belegten Verarbeitungsräumen aufrechtzuerhalten, jedoch mit einer strengeren Feuchtigkeitskontrolle für sprudelnde oder feuchtigkeitsempfindliche Produkte. Die folgende Tabelle fasst die kritischen HVAC-Sollwerte zusammen.
| Note | ISO-Klasse (im Ruhezustand) | Luftwechsel pro Stunde | Druckdifferenz im Vergleich zum angrenzenden Untergeschoss | Partikelgrenzwerte (≥0,5 µm, im Ruhezustand) | Tragfähige Grenzen (KBE/m³, operativ) |
|---|---|---|---|---|---|
| A (für steril) | 5 | Nicht definiert (Geschwindigkeit 0,45 m/s) | Nicht zutreffend | 3.520 | <1 |
| B | 5–7 | 40–60 | 15 Pa bis C | 3.520 | 10 |
| C | 7–8 | 20–40 | 12,5 Pa bis D | 352.000 | 100 |
| D (OSD-Standard) | 8 | 15–20 | 12,5 Pa bis nicht klassifiziert | 3.520,000 | 200 |
Der Mindestwert von 12,5 Pa ist kein Vorschlag; Es handelt sich um einen Konstruktionssollwert, der beim Öffnen der Türen und beim Betrieb der Geräte eingehalten werden muss. Aktive Überwachungs- und Gebäudemanagementsystemalarme sollten ausgelöst werden, wenn die Differenz unter 10 Pa fällt. Bei OSD-Anlagen ist ein häufiger Fehlerpunkt das Staubabsaugsystem, das mit der HVAC-Versorgung gekoppelt sein muss, um negative Ungleichgewichte zu vermeiden. Wenn ein Wirbelschichttrockner Im Blas- und Absaugbetrieb muss die Raumdruckregelung das große Abluftvolumen ausgleichen.
Die Validierung ist keine Aktivität nach der Installation; Es beginnt in dem Moment, in dem eine Benutzeranforderungsspezifikation erstellt wird. Ein gut strukturiertes URS, das Konstruktionsmaterial, Oberflächenbeschaffenheit (Ra ≤ 0,4 µm für produktberührende Oberflächen), Entleerbarkeit und Reinigungsmethode definiert, verhindert 70 % der später bei der IQ/OQ festgestellten Abweichungen. In einem typischen Projektzeitplan Durch die Durchführung einer gründlichen Werksabnahmeprüfung wird der Aufwand für die Inbetriebnahme vor Ort um bis zu 30 % reduziert. Denn die meisten mechanischen und Softwarefehler werden behoben, bevor das Gerät die Werkstatt des Anbieters verlässt.
Für Mehrproduktanlagen muss der Validierungsmasterplan eine Klammerstrategie enthalten, die Produkte nach Löslichkeit und Wirksamkeit gruppiert, um die Anzahl der Reinigungsvalidierungsläufe zu minimieren. Riboflavin-Tests und Tupfer-Erholungsstudien bilden die Grundlage für die endgültigen Akzeptanzkriterien für die Reinigung.
Eine Greenfield-Anlage, die mit vorab validierten modularen Prozess-Skids gebaut wurde, kann mechanisch drei bis sechs Monate schneller fertiggestellt werden als ein gleichwertiges, auf Stangen gebautes Werk. Allerdings sind die Vorab-Engineering-Kosten aufgrund des intensiven Front-End-Designs, das zum Einfrieren von Rohrleitungen und Instrumentenstandorten erforderlich ist, in der Regel um 10 bis 15 % höher. Diese Prämie wird jedoch häufig durch einen früheren Markteintritt wettgemacht: Durch die vier Monate frühere Einführung eines Generikums können 8–12 % zusätzliche Marktanteile gewonnen werden, bevor die Konkurrenz die Preise untergräbt. Der folgende Vergleich basiert auf einer hypothetischen OSD-Einrichtung mit 2 Milliarden Tablets pro Jahr.
| Parameter | Modular/Skid-basiert | Traditionelle Site-Building-Lösung |
|---|---|---|
| Gesamtprojektdauer (Design bis PQ) | 22–28 Monate | 28–36 Monate |
| Investitionen (relativ) | 10–15 % | Basis |
| Validierungsaufwand | 20–30 % lower (pre-validated modules) | Vollständige Site-Validierung von Grund auf |
| Zukünftige Skalierbarkeit | Flexibel; Fügen Sie parallele Kufen hinzu | Erfordert bauliche Veränderungen |
| Variabilität der Bauqualität | Niedrig (werkseitig kontrolliert) | Höher (standortabhängig) |
| Typischer Reinraum-Fußabdruck | 15–20 % kleiner (optimierte Verrohrung) | Größer aufgrund der Streckenführung vor Ort |
Abgesehen von Zeit und Kosten vereinfacht der modulare Ansatz den Technologietransfer, da das gleiche Skid-Design mit minimaler erneuter Validierung über mehrere Regionen hinweg repliziert werden kann. Wenn jedoch erwartet wird, dass sich das Produktportfolio innerhalb von fünf Jahren erheblich ändert, bietet ein traditionelles Gebäude mit größeren Stützenabständen und generischen Versorgungsabfällen möglicherweise mehr Freiheit bei der Neukonfiguration. Die endgültige Entscheidung hängt von der Sicherheit der Produktpipeline ab.
Die nächste Generation von OSD-Anlagen wird für die Qualitätsfreigabe nicht auf regelmäßige Probenahmen angewiesen sein. Sensoren der Process Analytical Technology – in Mischern und Trocknern montierte NIR-Sonden, Partikelgrößenanalysatoren an Granulatorausträgen – ermöglichen die Echtzeitüberwachung kritischer Qualitätsmerkmale. Bei Integration in ein Manufacturing Execution System über OPC UA-Datenautobahnen können diese Signale die Rechtfertigung für eine Echtzeitfreigabe liefern und so tagelange Quarantänespeicherung vermeiden. Eine digitalfähige Anlage erfordert vom ersten Tag an die folgenden Integrationspunkte:
Die Regulierungsbehörden erwarten, dass elektronische Aufzeichnungen die Papier-Logbücher ersetzen, aber sie erwarten auch, dass das System validiert ist, um Datenmanipulationen zu erkennen. Die Einbeziehung von PAT und digitaler Integration in den anfänglichen V-Modell-Validierungsplan kostet etwa 12 % des gesamten Projektkontrollbudgets, senkt aber die laufenden Kosten der Qualitätsüberwachung um geschätzte 20 % pro Jahr durch reduzierte Labortests und Chargenprotokoll-Überprüfungsstunden. Anlagen, die ohne digitale Vorbereitung konzipiert wurden, müssen bei der ersten Erweiterung zum Dreifachen der ursprünglichen Kosten nachgerüstet werden.
Möchten Sie auf dem Laufenden bleiben?
Kontaktieren Sie uns über die untenstehende E-Mail-Adresse.
Machen Sie sich keine Sorgen wegen Spam. Wir hassen es auch!
Mobiler Client
Videokonto
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-Mail: zy@zy-drying.com
WeChat-ID
Urheberrecht2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alle Rechte vorbehalten  Hersteller von Geräten zur oralen festen Dosierung