
JWB Extrusions-Rundbeschichtungsmaschine
Die JWB-Extrusions-Rundungsbeschichtungsmaschine integriert vier Schlüss.....

Im Jahr 2026 werden über 70 % der Kandidaten für die Onkologie-Pipeline als hochwirksame APIs (HPAPIs) eingestuft – Verbindungen mit einem Arbeitsplatzgrenzwert (OEL) unter 10 µg/m³. Ein einziges Milligramm einiger HPAPIs kann bei einem 70 kg schweren Patienten therapeutische Wirkungen auslösen, aber die gleiche Dosis, die von einem Produktionsmitarbeiter inhaliert oder absorbiert wird, kann irreversible Schäden verursachen. Diese Doppelnatur – außergewöhnliche Wirksamkeit gepaart mit extremer Toxizität – zwingt jede Entscheidung beim Anlagendesign, der Geräteauswahl und der Reinigungsvalidierung dazu, datengesteuert und risikogewichtet zu sein.
Die HPAPI-Herstellung toleriert keine generischen Lösungen. Ein 200-Liter-Reaktor mit offenem Deckel hat keinen Platz in einem Prozess, bei dem ein in der Luft befindliches Partikel den zeitlich gewichteten durchschnittlichen Expositionsgrenzwert von 8 Stunden überschreiten kann. In diesem Leitfaden werden die Eindämmungstechnologien, Scale-up-Protokolle und Reinigungsstrategien analysiert, die erfolgreiche HPAPI-Produktionslinien von gefährlichen unterscheiden – mit Entscheidungsmatrizen, Gerätevergleichen und einer Fallstudie aus der Praxis, die eine zytotoxische Verbindung von 10 kg klinischen Chargen auf 500 kg kommerzielle Versorgung umstellte, ohne dass es zu einem einzigen Vorfall mit der Exposition des Bedieners kam.
Ein hochwirksamer API ist jede pharmazeutische Verbindung, die bei einer Dosis von weniger als 10 mg pro Tag eine biologische Reaktion hervorruft oder einen OEL von 10 µg/m³ oder weniger als zeitgewichteter 8-Stunden-Durchschnitt aufweist. Die Europäische Arzneimittel-Agentur (EMA) verknüpft die HPAPI-Klassifizierung mit der akzeptablen täglichen Exposition (ADE), wobei Werte unter 10 µg/Tag eine Verbindung als wirksam kennzeichnen, während der Leitlinienentwurf der US-amerikanischen FDA zur Sicherheit wirksamer Verbindungen auf OEL-Banden und pharmakologischer Aktivität basiert. Die regulatorischen Definitionen variieren, aber die Branche hat sich weitgehend auf leistungsbasierte Expositionskontrollbänder (ECBs) geeinigt.
Die meisten Hersteller verwenden ein vier- oder fünfstufiges Klassifizierungssystem, das oft als OEB 1 bis OEB 5 bezeichnet wird, um die Toxizität der Verbindungen mit den Eindämmungsanforderungen zu verknüpfen. Je höher die OEB-Zahl, desto niedriger ist die zulässige Konzentration in der Luft – und desto technisch anspruchsvoller werden Kontrollen vorgeschrieben.
Typische OEB 5-Verbindungen umfassen Nutzlasten von Antikörper-Wirkstoff-Konjugaten (ADC) und spezifische Zytotoxika wie Monomethylauristatin E (MMAE). Diese Stoffe erfordern Eindämmungslösungen, die Konzentrationen in der Luft unter 0,1 µg/m³ erreichen – ein System, bei dem Handschuhintegritätstests, kontinuierliche Luftüberwachung und Materialschleusen nicht mehr optional sind, sondern zum Rückgrat der Bedienersicherheit werden.
Drei miteinander verbundene Risiken bestimmen die HPAPI-Herstellung. Erstens direkte Toxizität für Bediener – akut und kumulativ – wenn technische Kontrollen versagen. Zweitens: Eindämmungsbrüche, die starke Stäube oder Dämpfe in die Produktionsräume freisetzen und das Personal bei Routineaufgaben wie Probenahme, Abgabe oder Reinigung gefährdet. Drittens: Kreuzkontaminationen mit wirkungslosen Produkten, die in gemeinsam genutzten Anlagen hergestellt werden, was zu kostspieligen Chargenausfällen führen oder Patienten schädigen kann, wenn sie nicht entdeckt werden. Diese Risiken sind nicht theoretisch: In einem Warnschreiben der FDA erhielt eine Einrichtung eine Vorladung, nachdem Wischproben aus einer nicht wirksamen Linie zytotoxische Rückstände aus einem angrenzenden HPAPI-Prozess aufgedeckt hatten.
| Risikoquelle | Aufprallradius | Schadensbegrenzung |
|---|---|---|
| Toxizität für den Bediener | Individuelles und unmittelbares Team | Eindämmungsisolatoren, elektrisch betriebene luftreinigende Atemschutzgeräte (PAPRs), Luftüberwachung in Echtzeit |
| Eindämmungsfehler | Suite-weit, mehrere Chargen | High-Containment-Geräte (OEB 4/5), Doppeltürdurchgänge, Druckkaskaden |
| Kreuzkontamination | Gesamte Anlage, mehrere Produkte | Spezielle Suiten, verifizierte Reinigungsprotokolle, Verschleppungsgrenzen von 10 ppm, Empfindlichkeit der Analysemethode |
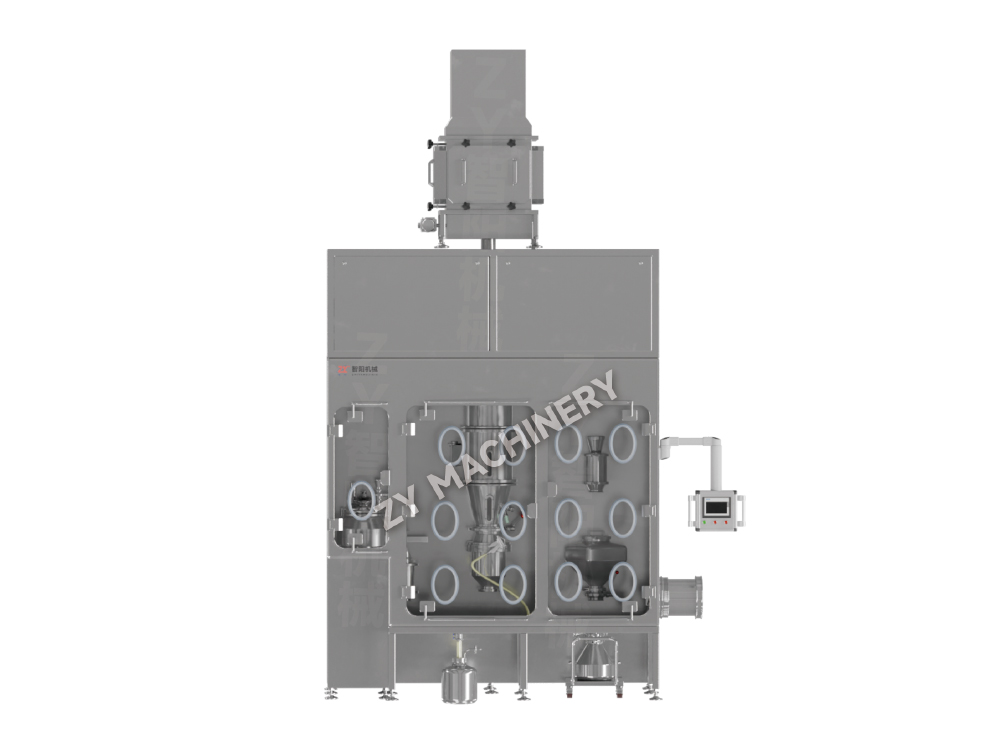
Die Risikominderung beginnt bei der Ausrüstung selbst. Offene Transfers – manuelles Schöpfen von Pulver aus einem Fass in einen Granulator oder Mischer – sind über OEB 2 hinaus nicht akzeptabel. Stattdessen sind High-Containment-Granulatoren mit integrierten Isolatorhandschuhen und geschlossene Übergabehäfen Es muss eine abgedichtete Umgebung geschaffen werden, in der der gesamte Materialkontakt hinter validierten Barrieresystemen stattfindet. Diese Verlagerung von der reinen persönlichen Schutzausrüstung (PSA) hin zur technischen Eindämmung ist die einflussreichste Entscheidung, die ein Hersteller trifft, wenn er in die HPAPI-Produktion übergeht.
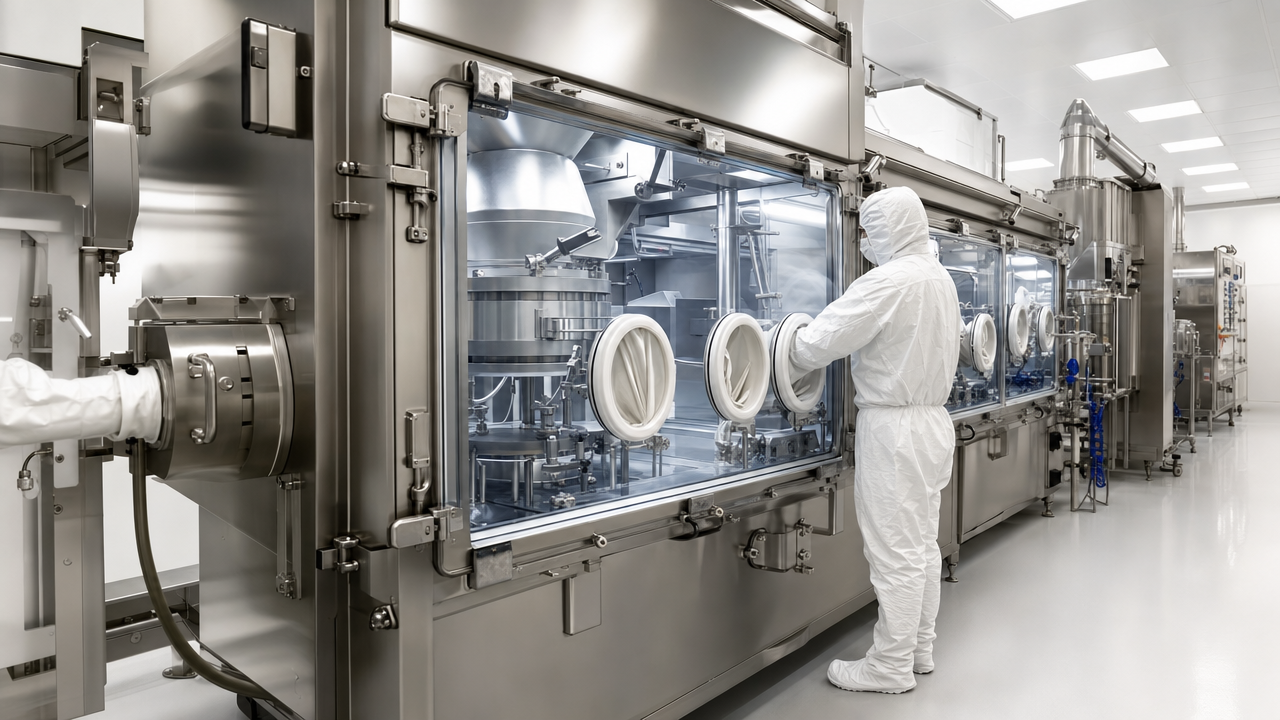
Orale feste Darreichungsformen (OSD) – Tabletten und Kapseln – machen einen wachsenden Anteil der HPAPI-Produkte aus. Doch ihre sichere Herstellung erfordert eine andere Eindämmungsphilosophie als die steriler Injektionspräparate. OSD-Prozesse, die Granulation, Mischung, Komprimierung und Beschichtung umfassen, erzeugen erheblichen Staub, oft mit Partikelgrößen unter 100 Mikrometern, der stundenlang in der Luft verbleibt. Durch die richtige Auswahl der Ausrüstung wird diese Gefahr von einer ständigen Bedrohung in ein kontrolliertes Ereignis umgewandelt.
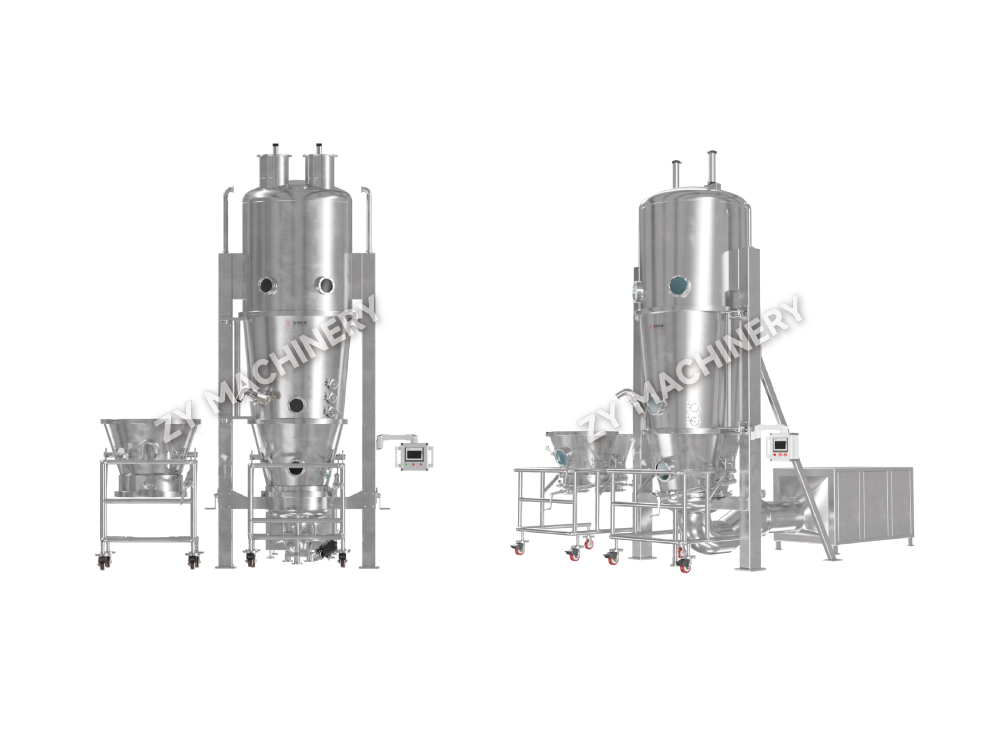
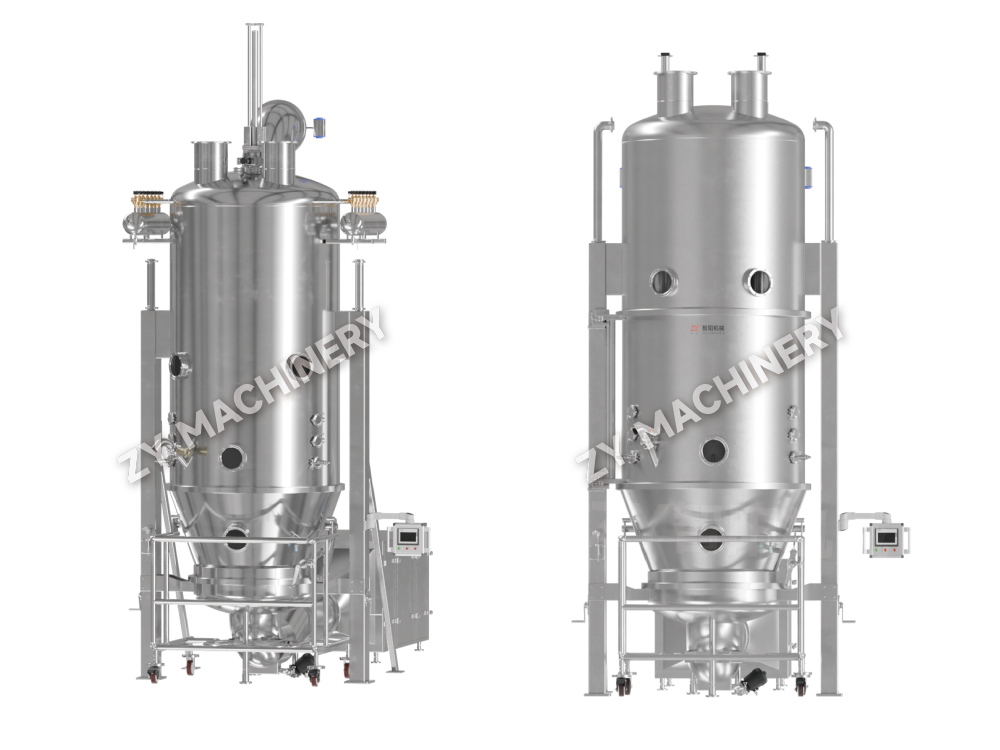
Drei Betriebseinheiten dominieren die OSD HPAPI-Linien: Nass- oder Trockengranulierung, Mischen und Mischen sowie Tablettenbeschichtung. Jedes verfügt über spezielle High-Containment-Varianten. Beispielsweise muss bei einem High-Containment-Mischer eine luftdichte Abdichtung während des Befüllens und Entladens gewährleistet werden, typischerweise durch geteilte Absperrklappen oder durchgehende Auskleidungen. Eine High-Containment-Beschichtungsanlage erfordert Unterdruckgehäuse mit HEPA-gefilterter Abluft und Wash-in-Place (WIP)-Funktionen, um manuelle Reinigungseingriffe zu vermeiden. Granulatoren, der staubintensivste Schritt, müssen mit einer OEL-Leistung ausgewählt werden, die durch industrielle Hygieneüberwachung und nicht nur durch Herstellerversprechen nachweisbar ist.
Die folgende Entscheidungsmatrix vergleicht wichtige Gerätekategorien für einen typischen OSD-HPAPI-Prozess mit dem Ziel OEB 4 (1–10 µg/m³). Bei den Losgrößen wird von einer kommerziellen Linie mit mittlerem Volumen ausgegangen.
| Gerätetyp | Typischer OEL erreichbar | CIP/WIP-Fähigkeit | Chargenbereich (kg) | Hauptmerkmal |
|---|---|---|---|---|
| High-Containment-Granulator (nass) | 0,5–5 µg/m³ | WIP manuelles Wischen | 5–500 | Isolator-integrierter Behälter und Auslass |
| High-Containment-Granulator (trocken) | 1–10 µg/m³ | Begrenztes, hohes Staubrisiko | 2–200 | Walzenverdichtung mit enthaltener Mahlung |
| Mixer mit hohem Fassungsvermögen | 0,3–3 µg/m³ | Durch Sprühkugeln abwischen | 10–1000 | Split-Ventil-Andocken für IBCs |
| Tablettenbeschichter mit hohem Auffangvermögen | 0,5–5 µg/m³ | Vollständig CIP | 50–600 | Unterdruck-Fassdichtungen |
Die Verbindung dieser Einheitsoperationen erfordert geschlossene Materialtransfersysteme. Intermediate Bulk Container (IBCs) mit Alpha-Beta-Split-Ventilen dominieren die OEB 3–4-Aufbauten, während passive Continuous Liner (PCLs) für OEB 5 an Bedeutung gewinnen, da sie die Ventil-zu-Ventil-Schnittstelle eliminieren, die eine häufige Leckstelle darstellt. Die Wahl wirkt sich auch auf die Reinigungsvalidierung aus: IBC-basierte Linien benötigen separate Reinigungsstationen, während PCLs nur für den einmaligen Gebrauch bestimmt sind und den Aufwand für die Reinigungsvalidierung vollständig beseitigen – allerdings zu höheren Verbrauchskosten.
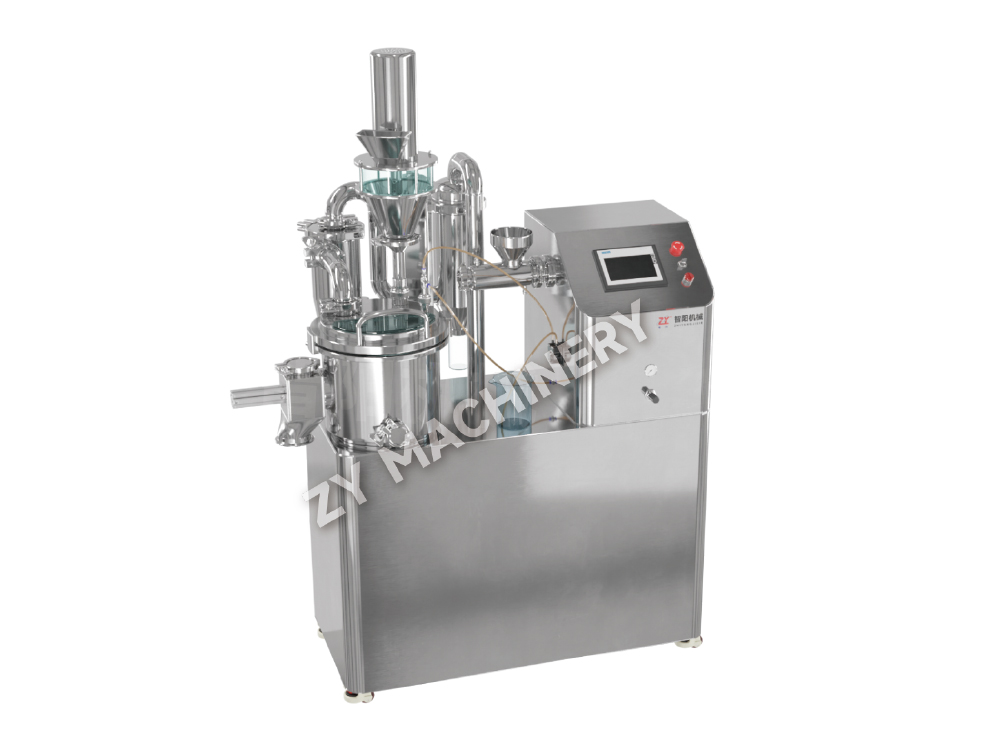
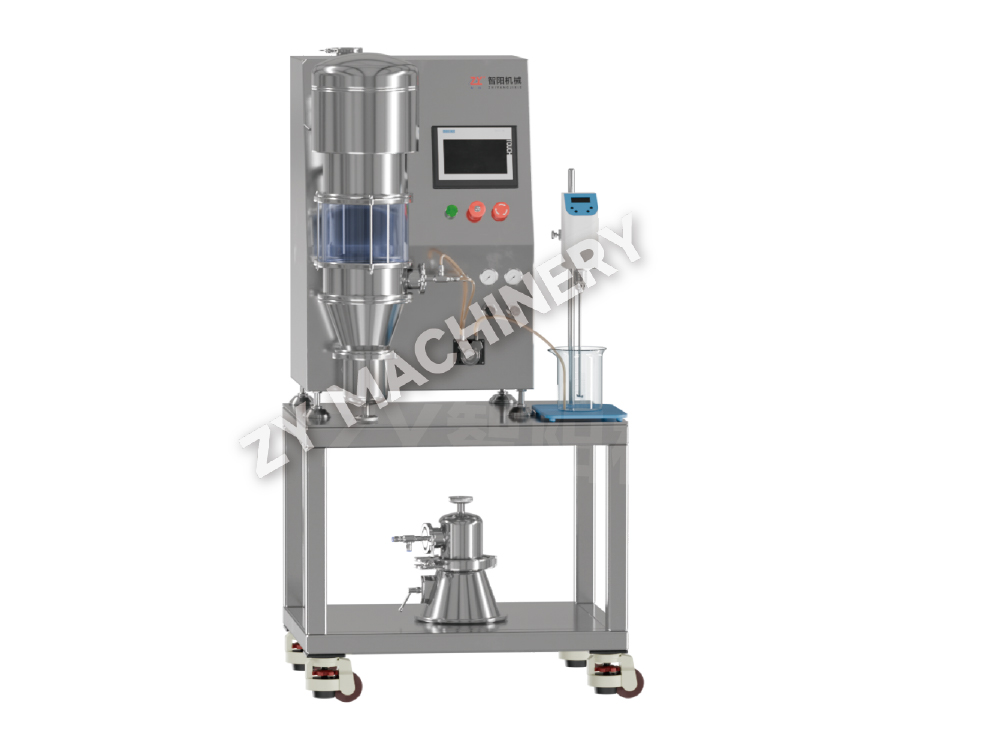
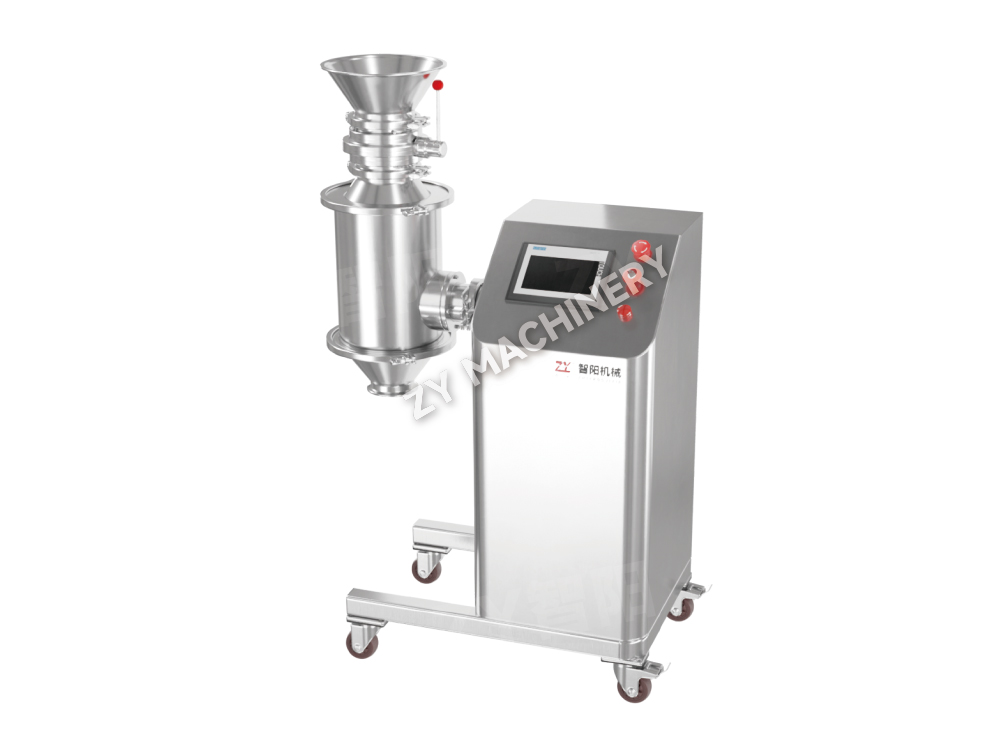
Eine praktische Auswahlsequenz beginnt mit dem Schritt mit dem höchsten Risiko – normalerweise der Granulierung. Wenn der Granulator seinen OEL-Zielwert nicht einhalten kann, kann selbst ein perfekter nachgeschalteter Beschichter die Anlage nicht retten. Aus diesem Grund beginnen viele Einrichtungen ihre Investition in HPAPI-Ausrüstung mit einem High-Containment-Granulatorlinie , dann Phase in enthalten Mischsysteme und schließlich ein hochwertiger Beschichter.
Die Skalierung eines HPAPI-Prozesses von einem 1-Liter-Laborreaktor auf eine kommerzielle 500-kg-Linie ist nicht nur ein technisches Problem – es ist ein Eindämmungsproblem, das mit jeder Größenordnung größer wird. Ein Laborabzug, der bei 50 Gramm arbeitet, bietet keinen Schutz bei 50 Kilogramm, wo durch die Pulverübertragung Konzentrationen in der Luft entstehen, die beim Entleeren oder Schöpfen des Beutels um das 1000-fache ansteigen können.
Der Scale-up-Pfad muss in drei unterschiedliche Eindämmungssysteme unterteilt werden, von denen jedes seine eigene Ausrüstung und eigene Verifizierungsanforderungen hat.
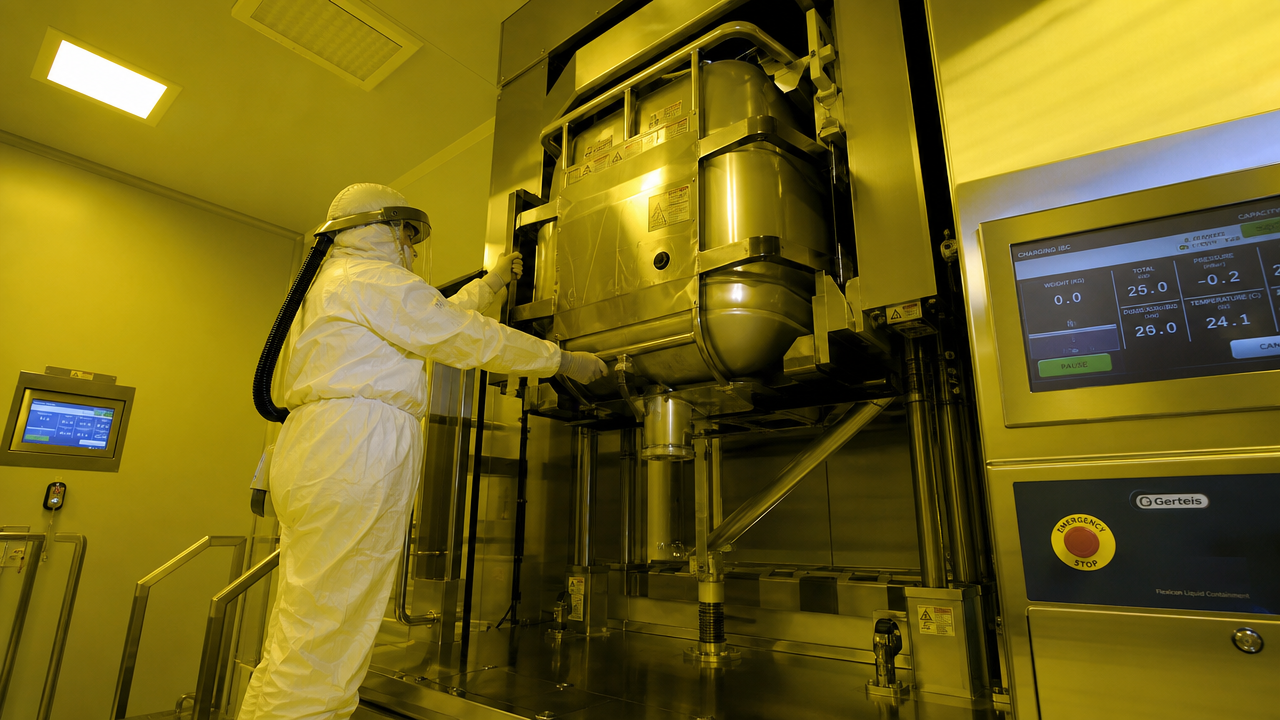
Eine wichtige Scale-up-Aktivität ist die Bewertung der Eindämmbarkeit. Es ordnet jeden offenen Vorgang – Beladung, Probenahme, Entladung, Filterwechsel – einer Eindämmungslösung zu und bewertet das Restrisiko nach Kontrollen. Für ein zytotoxisches HPAPI mit einem Gewicht von 10 kg bis 500 kg identifizierte die Eindämmungsbewertung fünf Schritte mit hohem Risiko, von denen drei technische Änderungen erforderten (Hinzufügen eines geschlossenen Probenahmeanschlusses, Upgrade auf eine IBC-Andockstation mit zwei Ventilen und Installation eines automatischen Beutelschneiders). Nach der Einführung sanken die persönlichen Luftproben von einem geometrischen Mittelwert von 12 ng/m³ auf 0,8 ng/m³ – eine Verbesserung um das 15-fache, mit der die auf dem OEL basierende Alarmgrenze überschritten wurde.
Keine HPAPI-Linie ist sicher ohne Reinigungsvalidierung, die die Entfernung wirksamer Rückstände auf ein Niveau nachweist, das kein Kreuzkontaminationsrisiko für das nächste Produkt darstellt. Die Basismetrik ist der gesundheitsbezogene Expositionsgrenzwert (HBEL), der oft als zulässige tägliche Exposition (PDE) oder ADE ausgedrückt wird. Eine übliche Verschleppungsgrenze liegt bei 10 ppm des vorherigen Produkts in der nächsten maximalen Tagesdosis, aber für HPAPIs ist dieser Wert von 10 ppm oft um Größenordnungen zu hoch. Bei einer Verbindung mit einer ADE von 1 µg/Tag würde eine Verschleppung von 10 ppm in eine 500-mg-Tablette 5 µg liefern – das Fünffache des sicheren Grenzwerts. Daher müssen Reinigungsgrenzwerte speziell pro Verbindung berechnet werden und dürfen nicht von nicht wirksamen Programmen übernommen werden.
Die Reinigungsstrategie unterteilt sich in automatisiertes Clean-in-Place (CIP) und manuelle Reinigung. CIP dominiert bei HPAPI-Geräten, da dadurch die Belastung des Bedieners während der Reinigung vermieden wird. Sprühkugeln, rotierende Strahlköpfe und Hochgeschwindigkeitsdüsen erreichen Innenflächen, ohne die Eindämmung zu zerstören. Doch CIP allein kann nicht alle Rückstände von Dichtungen und toten Beinen entfernen – diese erfordern manuelles Abwischen, das innerhalb von Isolatoren oder durch Handschuhöffnungen mit voller PSA durchgeführt werden muss.
| Probenahmemethode | Vorteile | Einschränkungen | Beste Anwendung |
|---|---|---|---|
| Oberflächenwischen (Tupfer) | Misst direkt Rückstände auf Geräteoberflächen; kann auf Worst-Case-Standorte abzielen | Technikabhängige Erholung; unzugängliche Bereiche können nicht beprobt werden | Post-CIP-Überprüfung kritischer Oberflächen (Schüssel, Auswurfrutsche) |
| Spülwasserprobenahme | Integriert Rückstände von großen Flächen; nicht aufdringlich | Muss eine gleichmäßige Auflösung voraussetzen; Es können unlösliche Rückstände fehlen | Endspülung von Tanks, Mixern und Transferleitungen |
| Online-TOC-Überwachung | Echtzeitdaten; reduziert den Labordurchsatz; trendig | Nicht verbindungsspezifisch; Fehlalarme durch Reinigungsmittel | Kontinuierliche Überprüfung der Spülzyklen und CIP-Wasserrückläufe |
Die Akzeptanzkriterien werden auf PDE-Ebene festgelegt und in eine maximal zulässige Verschleppung (MAC) pro Oberfläche übersetzt. Für einen 500-Liter-Granulator mit einer inneren Oberfläche von 12 m² und einem MAC von insgesamt 1 mg beträgt der Grenzwert pro Fläche 0,083 mg/100 cm². Wischproben müssen unter Anwendung von Wiederfindungsfaktoren Rückstände aufweisen, die unter diesem Grenzwert liegen. Jede Abweichung löst eine Ursachenanalyse aus – oft weist sie auf einen Totzweig hin, der nicht mit dem CIP-Spray in Berührung gekommen ist, oder auf eine Dichtung, die API einschließt. Die Neugestaltung dieser Bereiche, sodass sie entwässerbar und glatt sind (Ra < 0,8 µm), verhindert ein erneutes Auftreten.
Ein erfolgreiches HPAPI-Reinigungsvalidierungsprogramm führt mindestens drei aufeinanderfolgende erfolgreiche Durchläufe durch, umfasst sowohl visuelle Inspektion als auch analytische Tests und führt eine erneute Validierung durch, wenn sich Chargengröße, Reinigungsparameter oder Gerätekonfiguration ändern. Standorte, die die Online-TOC-Überwachung nach CIP integrieren, reduzieren die Anzahl ihrer Labortupfertests um 40–60 % und beschleunigen so die Chargenfreigabe ohne Einbußen bei der Sicherheit.
Um diese Prinzipien zu testen, hat ein mittelgroßes CDMO ein zytotoxisches HPAPI der BCS-Klasse II über einen Zeitraum von 18 Monaten von der späten klinischen Produktion (10-kg-Charge) in den kommerziellen Maßstab (500-kg-Charge) gebracht. Die Verbindung hatte einen OEL von 0,3 µg/m³ – genau im OEB 5-Bereich – und die bestehende Pilotlinie, die offene Isolatoren und manuelle IBC-Transfers verwendete, verzeichnete persönliche Expositionswerte von durchschnittlich 1,5 ng/m³, jedoch mit Spitzen bis zu 22 ng/m³ während des Filterwechsels.
Das Scale-Up-Design ersetzte den manuellen Ladeschritt durch einen automatischen Beutelschneider in einem hochintegrierten Isolator. Der Schritt der Nassgranulierung wurde auf a verschoben enthaltenen Hochschergranulator mit einem Split-Ventil-Beckenaustrag, der direkt an einen 500-kg-IBC-Mischer angedockt werden kann. Der Beschichter wurde zu einer CIP-fähigen Unterdruckeinheit aufgerüstet und alle Filtergehäuse wurden für den Bag-in/Bag-out-Wechsel (BIBO) mit kontinuierlicher Eindämmung der Auskleidung umgestaltet.
Nach der Inbetriebnahme ergab die Umweltüberwachung eine geometrische mittlere Personenexposition von 0,09 ng/m³ – eine Reduzierung um 85 % gegenüber den Pilotdaten. Bei 22 kommerziellen Chargen kam es zu keiner Überschreitung des Alarmgrenzwerts von 0,3 ng/m³. Die Reinigungsvalidierung bestand drei aufeinanderfolgende Läufe mit Spülwasserergebnissen, die unter dem PDE-abgeleiteten MAC lagen, und die Abstrichwiederfindung betrug durchschnittlich 92 % für die Zielverbindung. Die Gesamtinvestition belief sich auf 4,2 Millionen US-Dollar, aber das Projekt erreichte die kommerzielle Produktion neun Monate früher als geplant, da Eindämmungsfehler, die während der Pilotkampagnen zu zwei sechswöchigen Stillständen geführt hatten, vollständig beseitigt wurden.
Viele Betriebsleiter betrachten High-Containment-Geräte als Kostenstelle. Diese Perspektive ignoriert die versteckten Kosten der offenen Handhabung: Verbrennungsraten persönlicher Schutzausrüstung, Abweichungen von der Umgebungsüberwachung, Chargenverluste durch Kreuzkontamination und behördliche Ausfallzeiten. Ein Vergleich der Gesamtbetriebskosten (TCO) über einen Zeitraum von 5 Jahren für eine OEB 4 HPAPI-Linie mit einer Chargengröße von 200 kg zeigt eine bemerkenswerte Umkehrung: Die Containment-Linie kostet 18 % mehr Kapital, senkt aber die jährlichen Betriebskosten um 37 %.
| Kostenkategorie | Eindämmungslinie | Offene Leitung |
|---|---|---|
| Installation von Investitionsgütern | 3.200 | 2.600 |
| Jährliche PSA und Verbrauchsmaterialien | 80 | 340 |
| Jährliche Reinigungsvalidierung (Tupfer, Labor) | 45 | 120 |
| Jährliche Ausfallzeit (Containment-Ausfälle) | 0 (projiziert) | 210 |
| Gesamtkosten für 5 Jahre (inkl. Kapital) | 3.825 | 5.950 |
Die größte Einsparung entsteht durch vermiedene Ausfallzeiten. Der Betrieb offener Leitungen verbrachte durchschnittlich 14 Tage pro Jahr mit der Untersuchung und Behebung von Eindämmungsfehlern, während die technischen Kontrollen der geschlossenen Leitung Abweichungsrisiken an der Quelle eliminierten. Die Kosten für Einweg-Verbrauchsmaterialien für geschlossene Transfersysteme – wie z. B. passive Endlosauskleidungen – wurden vollständig durch die 65-prozentige Reduzierung des PSA-Verbrauchs und den 60-prozentigen Rückgang des Abstrichtestvolumens ausgeglichen. Für einen Vertragshersteller, der 2.000 US-Dollar pro Produktionsstunde in Rechnung stellt, bedeuten 14 zusätzliche Produktionstage eine jährliche Umsatzerholung von über 670.000 US-Dollar.
Die Kosten der Einrichtung sind eine weitere Dimension. Eine geschlossene Leitung mit Unterdruckisolierung kann ein Gebäude vernünftigerweise mit nicht stromführenden Betrieben teilen, ohne dass eine vollständige physische Trennung erforderlich ist. Eine offene HPAPI-Linie erfordert regelmäßig einen eigenen Flügel mit separater HLK, Ummantelung und Materialfluss – was zu einem Anlagenkapital von 1,5 bis 2 Millionen US-Dollar führt, das in der obigen TCO-Berechnung bereits in die Kapitalzahl der offenen Linie eingerechnet wird. Das Ergebnis: Eindämmung ist keine Premium-Option, sondern eine langfristige Kostenoptimierungsstrategie für jedes HPAPI-Produkt, bei dem eine kommerzielle Verfügbarkeit von mehr als drei Jahren erwartet wird.
Möchten Sie auf dem Laufenden bleiben?
Kontaktieren Sie uns über die untenstehende E-Mail-Adresse.
Machen Sie sich keine Sorgen wegen Spam. Wir hassen es auch!
Mobiler Client
Videokonto
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-Mail: zy@zy-drying.com
WeChat-ID
Urheberrecht2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alle Rechte vorbehalten  Hersteller von Geräten zur oralen festen Dosierung