




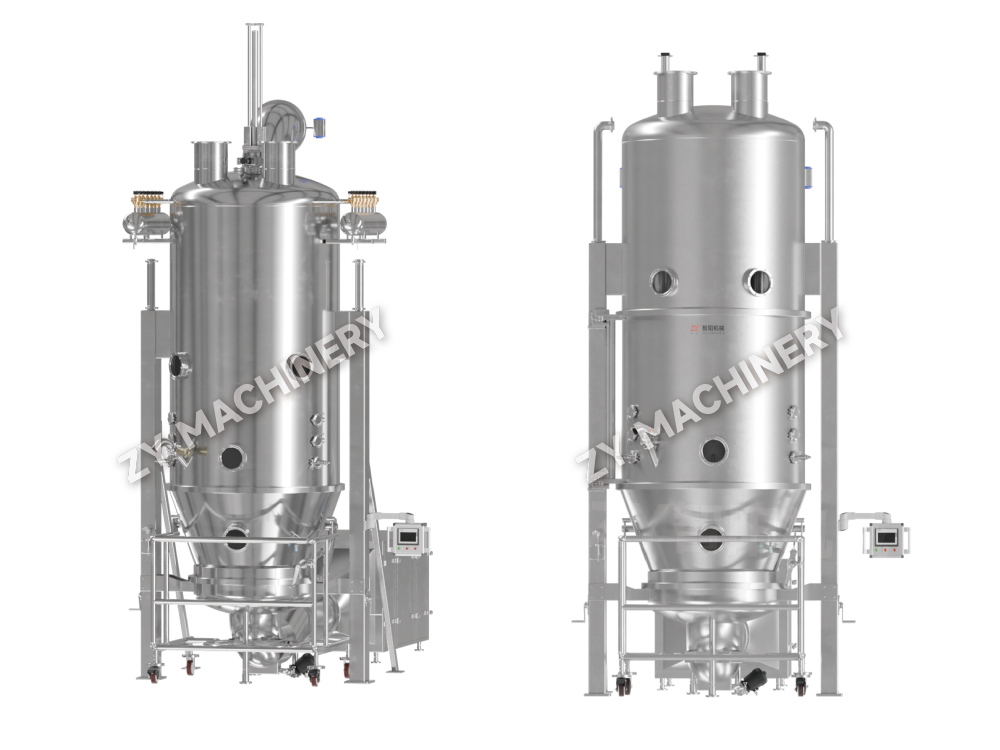
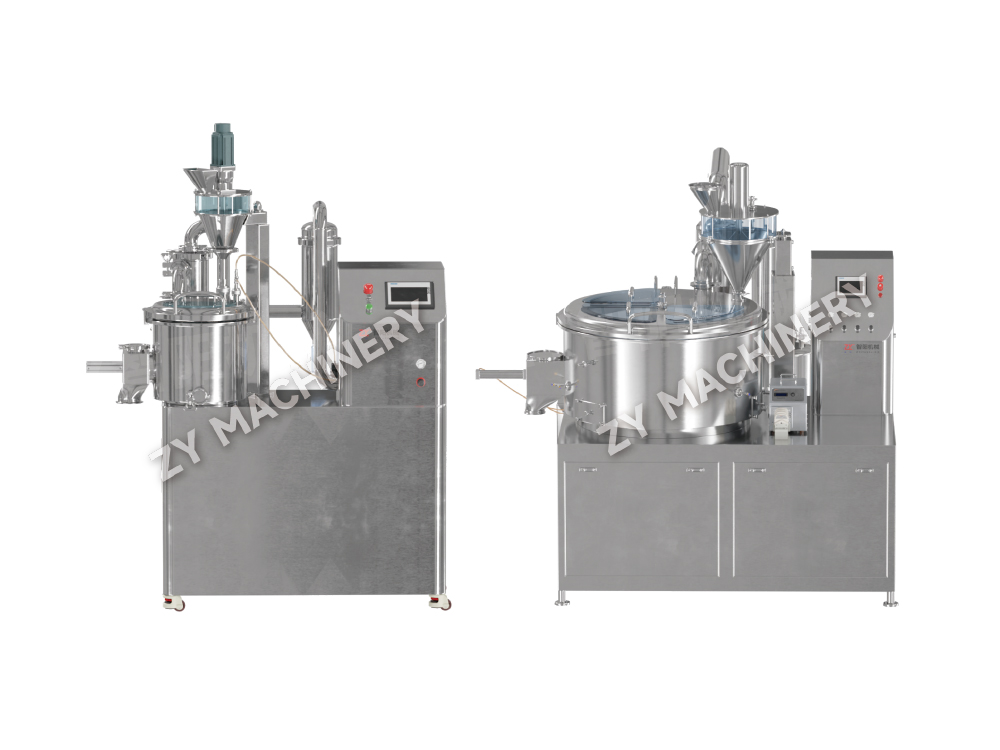
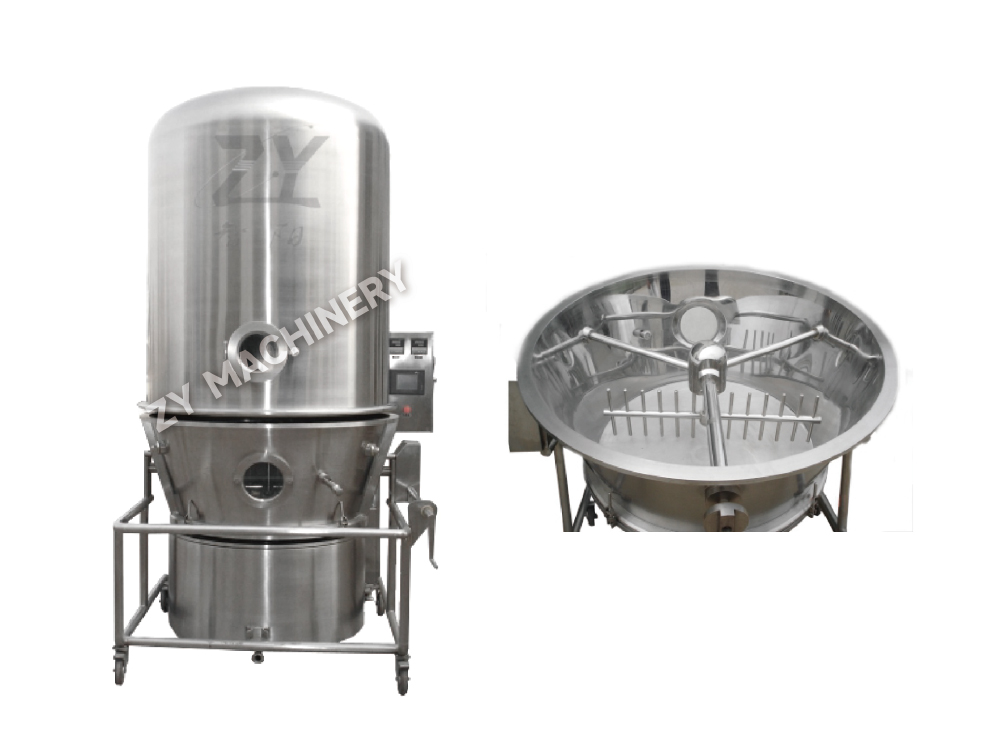
FL-B Wirbelschicht-Granulations- und Trocknungsmaschine (Einstufen-Granulator)
Die Fließbett-Granulations- und Trocknungsmaschine FL-B ist für die Pulv.....

Ein einzelner Deckelfehler kann zur Ablehnung einer gesamten Charge führen, was 50.000 US-Dollar oder mehr an verschwendetem Material und verlorener Produktionszeit kostet. Tablettenfehler treten selten isoliert auf – sie weisen in der Regel auf eine Wechselwirkung zwischen Formulierungsdesign, Geräteeinrichtung und Prozessparametern hin. Die Behandlung jedes Fehlers als eigenständiges Problem führt zu einer wiederholten Fehlerbehebung. Stattdessen ordnen die erfolgreichsten Organisationen Fehler drei miteinander verbundenen Grundkategorien zu: Formulierung (Zusammensetzung und physikalische Eigenschaften des Granulats), Ausrüstung (Presszustand, Werkzeuggeometrie, Reinigungsrückstände) und Prozess (Kompressionskraftprofil, Geschwindigkeit, Verweildauer vor der Kompression).

Beispielsweise sind Verschließen und Laminieren häufig auf überschüssige Feinpartikel im Granulat zurückzuführen. Diese Feinpartikel können jedoch auch das Ergebnis eines zu aggressiven Trockengranulierungsschritts oder eines Trocknungsprofils sein, das die Oberfläche spröde macht. Das Festkleben hingegen könnte auf einen Mangel an Schmiermittel zurückzuführen sein, aber der eigentliche Auslöser könnte eine Schwankung der Clean-in-Place-Rückstände (CIP) sein, die die Reibung der Stempelfläche verändert. Die besten Pharmaingenieure erstellen eine Defektdiagnosematrix, die Formulierungsvariablen wie Feuchtigkeitsgehalt (optimaler Bereich 1,5–3,0 % für die meisten Formulierungen mit sofortiger Freisetzung), Schmiermitteltyp und -konzentration sowie API-Partikelgröße mit dem spezifischen beobachteten Defekt verknüpft. Unterhalb von 1,5 % Feuchtigkeit steigt das Risiko einer Verklumpung dramatisch an, da den Körnern die Plastizität fehlt, um starke interpartikuläre Bindungen zu bilden. Bei über 5 % ist ein Verkleben ohne Vorwärmung oder entfeuchtete Kompressionsräume nahezu unvermeidbar.
Dieser Artikel geht von allgemeinen Prinzipien zu spezifischen Fehlerkategorien und dann zur Rolle der Granulationsmethode, der Skalierung und der erweiterten Überwachung. Jede Empfehlung basiert auf messbaren Schwellenwerten und gerätespezifischen Anpassungen, sodass Sie in einer einzigen Schicht von der Diagnose zur Korrektur übergehen können.
Beim Verschließen handelt es sich um die horizontale Trennung der Tablettenoberseite (oder -unterseite) vom Hauptteil; Laminierung ist ein ähnlicher Bruch, der überall entlang der horizontalen Achse auftreten kann. Beide Defekte deuten auf eine schwache Bindung zwischen den beim Komprimieren gebildeten Schichten hin. Die Haupttreiber lassen sich in vier Kategorien einteilen: zu viele Feinteile im Granulat, zu viel Schmiermittel, zu wenig Bindemittel und falsche Kompressionseinstellungen. Die Mischgeräte Wird zum Mischen von Schmiermitteln verwendet, schafft es den Grundstein: Wenn Magnesiumstearat die Partikel aufgrund von Übermischung oder falschen Scherbedingungen zu stark umhüllt, kann selbst eine Erhöhung um 0,5 % über den nominalen Gewichtsanteil von 1,0 % die Tablettenhärte um 30–40 % senken. Durch Vormischen des Schmierstoffs mit einem kleinen Anteil an Feinstoffen vor der Zugabe zur Hauptmasse kann dieser Überbeschichtungseffekt verringert werden, ohne dass sich der Gesamtschmierstoff verringert.
Was die Kompression betrifft, reicht eine Vorkompressionskraft unter 5 kN oft nicht aus, um vor der Hauptkompression genügend Luft aus der Matrize zu verdrängen. Die eingeschlossene Luft dehnt sich dann nach dem Ausstoß aus, wodurch eine Kappe entsteht. Eine Vorkompressionseinstellung von 8–12 kN in Kombination mit einer Hauptkompressionskraft von 15–25 kN (für eine typische 200-mg-Tablette mit einer Härte von 7–10 kp) reduziert die Verkappung drastisch. Auch die Pressgeschwindigkeit spielt eine Rolle: Bei Drehzahlen über 60 U/min auf einer Rotationspresse sinkt die Kontaktzeit zwischen Stempel und Granulat, was zu einer unvollständigen Bindungsbildung führen kann. Eine Reduzierung der Drehzahl auf 30–45 U/min bei gleichzeitiger Beibehaltung der Vorkompression löst das Problem häufig ohne Neuformulierung.
| Ursache | Symptom | Korrekturmaßnahme (mit Schwellenwert) |
|---|---|---|
| Überschüssiger Feinanteil (>25 % unter 75 μm) | Laminierung bei geringer Härte | Erhöhen Sie die Granulatdichte durch Nassmassieren oder durch Verwendung Wirbelschichttrocknung um Feinstoffe in Agglomeraten zurückzuhalten |
| Geringe Feuchtigkeit (<1,5 % w/w) | Spröder Deckel beim Auswerfen | Stellen Sie den Trocknungsendpunkt auf 2,0–2,5 % LOD ein; Erwägen Sie eine Nachtrocknung in versiegelten Behältern |
| Zu viel Schmiermittel (>2 % MgSt) | Schwache Kappe mit glänzendem Bruch | MgSt auf 0,75–1,0 % reduzieren; Mischreihenfolge ändern; Wechseln Sie zu Natriumstearylfumarat, wenn die hydrophobe Wirkung weiterhin besteht |
| Unzureichende Vorkomprimierung | Verschließen von Lufteinschlüssen bei hoher Geschwindigkeit | Vorkomprimierung auf 30 % der Hauptkraft einstellen; Überprüfen Sie die Verweilzeit >50 ms |
Ein häufiges Missverständnis besteht darin, dass allein eine Erhöhung der Hauptkompressionskraft die Verkappung beheben kann. Tatsächlich kann eine übermäßige Kompression (über 30 kN bei einem standardmäßigen konkaven Stempel) elastische Erholungsspannungen hervorrufen, die das Verschließen verschlimmern. Ein besserer Ansatz besteht darin, ein Verdichtungsprofil zu erstellen: Komprimieren Sie eine Granulatprobe bei steigenden Kräften und messen Sie die Verkappungsneigung der resultierenden Tablette bei jeder Kraft. Der „Sweet Spot“ ist die niedrigste Kraft, die die Zielhärte ohne Einführung einer Laminierung erreicht.
Zum Kleben kommt es, wenn das Granulat an der Stempelfläche anhaftet und eine raue, narbige Tablettenoberfläche hinterlässt. Picking ist eine eher lokalisierte Form, bei der Material die Präge- oder Prägevertiefungen füllt. Die beiden häufigsten Auslöser sind ein Feuchtigkeitsgehalt über 3,5 % und unzureichende Schmierung. Es gibt jedoch einen weniger offensichtlichen dritten Faktor: mikroskopische Rauheit auf den Stempelflächen, die durch wiederholte Reinigungszyklen verursacht wird. Wenn ein Stempel mit abrasiven Medien oder aggressiven Chemikalien gereinigt wird, verschlechtert sich seine Oberflächenbeschaffenheit und selbst ein ordnungsgemäß geschmiertes Granulat kann anfangen zu kleben. Betriebe, die mehrere Produktwechsel pro Tag durchführen, verzeichnen häufig einen Anstieg der Beschwerden über Anhaften, der auf Stempelverschleiß und nicht auf Rezepturabweichungen zurückzuführen ist.
Aus prozesstechnischer Sicht ist der Trocknungsschritt Ihr erster Hebel. In Vakuumtrocknung Wenn die Vakuumanstiegsrate zu schnell ist, kann die Feuchtigkeit zwischen der Ober- und Unterseite der Schale um 0,5 % schwanken. Ein langsamer Anstieg (10–15 Minuten bis zum vollen Vakuum) gleicht das Gefälle aus. Für die Nassgranulierung sollten Sie einen LOD von 2,0–3,0 % anstreben, es sei denn, die Formulierung ist hygroskopisch; Erwägen Sie in diesem Fall einen Mischschritt nach dem Trocknen mit 0,5 % kolloidalem Siliciumdioxid, um die Oberflächenfeuchtigkeit abzufangen.

Ebenso entscheidend sind die Wahl und Menge des Schmiermittels. Bei Anhaftungen kann die effektive Schmiermittelkonzentration viel niedriger sein als in der Formelkarte angegeben, wenn die Mixerkonstruktion tote Zonen aufweist. Ein V-Mixer oder Behältermixer mit Verstärkerstab, der 3–5 Minuten lang bei 200–300 U/min verwendet wird, erzielt eine bessere Abdeckung als ein einfacher Trommelmixer ohne Intensivierung. Die V-Mischer ist besonders wirksam bei niedrig dosierten Wirkstoffen, bei denen eine einwandfreie Schmierstoffverteilung erforderlich ist. Bei Formulierungen, bei denen MgSt die Auflösung verlangsamt, verhindert PEG 6000 in einer Konzentration von 1–2 % häufig das Anhaften, während der Zerfall innerhalb der USP-Grenzwerte bleibt.
Eine kurze Checkliste beim Kleben erscheint:
Unter Absplittern versteht man das Abbrechen kleiner Stücke vom Tablettenrand, häufig nach dem Beschichten oder Verpacken. Dies hängt stark mit einer geringen Härte der Tablettenkanten und einer schlechten Haftung der Filmbeschichtung zusammen. Tabletten mit einer Bruchkraft unter 5 kp und hoher Bröckeligkeit (>0,8 % in einem Standard-Friabilator) sind die besten Kandidaten. Risse treten als Risse auf der Tablettenoberfläche oder innerhalb des Überzugs auf, während Abplatzungen die Ablösung der Überzugsschicht vom Kern bedeuten.
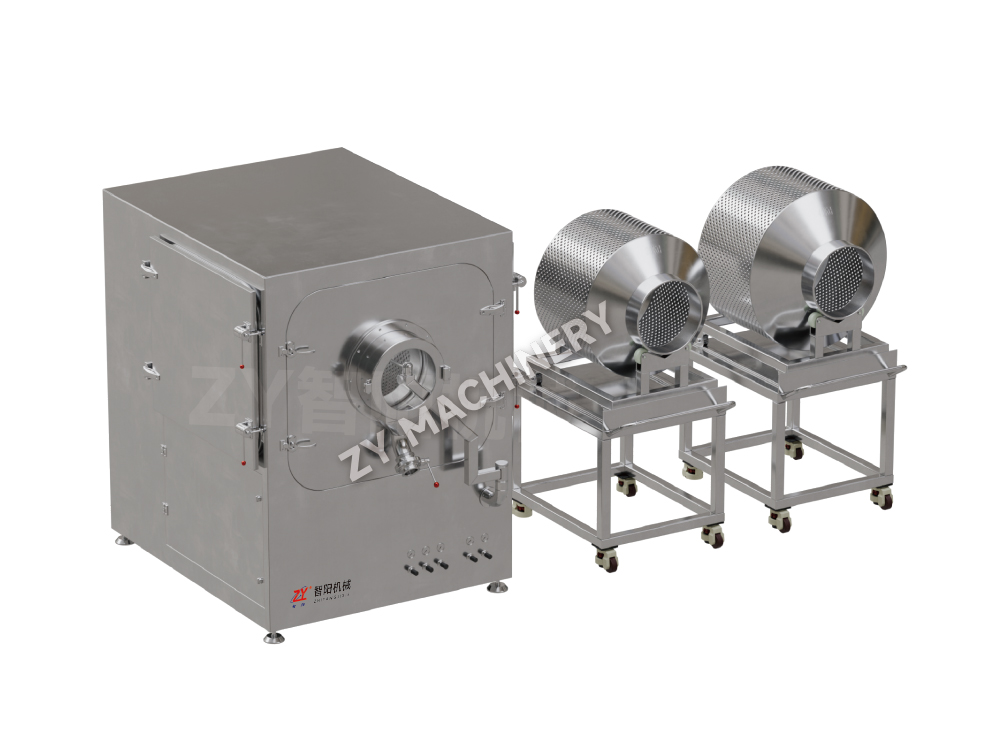
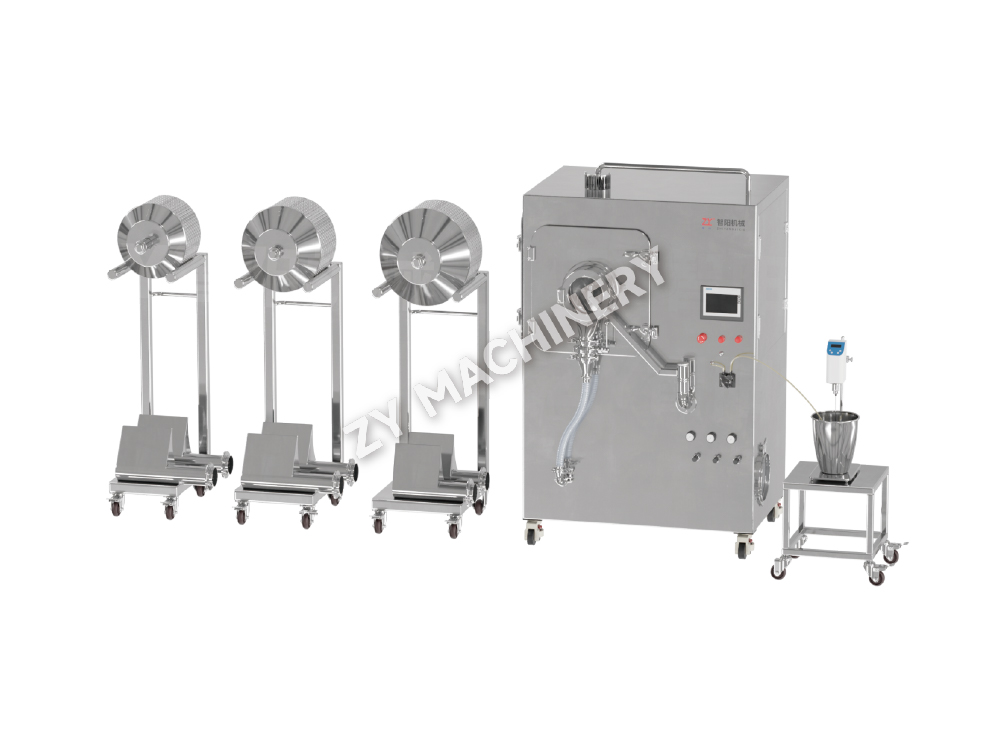
Um ein Absplittern zu verhindern, muss der Kern am Rand über eine ausreichende mechanische Festigkeit verfügen. A Granulierungsprozess Dies führt zu einer engen Partikelgrößenverteilung mit geringem Feinanteil und minimiert Inkonsistenzen bei der Formfüllung, die zu schwachen Kanten führen. Auch das Werkzeugdesign ist wichtig: Ein tiefes konkaves Stempelprofil konzentriert die Spannung auf die dünne Kante; Durch den Wechsel zu einem flachen konkaven oder abgeschrägten Kantendesign kann die Kantenintegrität bei kommerziellen Läufen um 25 % oder mehr erhöht werden. Bei Filmtabletten muss die Geschwindigkeit der Dragierpfanne angepasst werden, damit die Tabletten während der Sprühphase nicht zu aggressiv kaskadieren, da Kantenkollisionen mit hoher Geschwindigkeit Mikrorisse verursachen, die später zu sichtbaren Absplitterungen werden.
Die Auswahl des Beschichtungspolymers hat direkten Einfluss auf Rissbildung und Abplatzungen. Nachfolgend finden Sie einen Vergleich gängiger Polymere.
| Polymer | Schlüsseleigenschaft | Typisches Defektrisiko | Empfohlene Anpassung |
|---|---|---|---|
| HPMC (Hydroxypropylmethylcellulose) | Gute Haftung, geringe Sauerstoffdurchlässigkeit | Rissbildung bei wechselnder hoher Luftfeuchtigkeit | Als Weichmacher 10–15 % PEG 400 hinzufügen |
| PVA (Polyvinylalkohol) | Hervorragende Flexibilität, glänzende Oberfläche | Bei hoher Sprührate bleibt es in der Pfanne hängen | Zulufttemperatur um 5 °C erhöhen |
| Ethylcellulose (EC) | Kontrollierte Freisetzung, spröder Film | Abplatzen, wenn Weichmacher <20 % | Verwenden Sie Triethylcitrat mit 20–25 % |
Wenn kurz nach dem Beschichten Risse auftreten, liegt eine häufige Ursache darin, dass Restfeuchtigkeit aus dem Beschichtungsprozess in den Kern eindringt und Dimensionsveränderungen verursacht. Wenn Sie das Tablettenbett vor dem Sprühen 10 Minuten lang auf 40–45 °C vorheizen und während des Beschichtens eine Produkttemperatur von 38–42 °C aufrechterhalten, wird dieser Effekt verringert.
Die Granulationstechnik hinterlässt bei jeder Charge einen „Fehler-Fingerabdruck“. Bei der Nassgranulierung entstehen Granulate mit höherer innerer Porosität und runderen Formen, die sich im Allgemeinen gut verdichten, aber feuchtigkeitsempfindlich sind. Bei der Trockengranulierung (Walzenkompaktierung) entstehen Bänder, die zu unregelmäßigen, dichten Fragmenten mit hohem Feinanteil zermahlen werden. Diese Körnchen sind spröde und verursachen häufig eine Laminierung, sofern nicht ein sorgfältiger Schritt zur erneuten Bindung durchgeführt wird. Die Wirbelschichtgranulierung ergibt hochkugelförmige Agglomerate geringer Dichte mit ausgezeichnetem Fließverhalten, aber gelegentlich schwacher interpartikulärer Bindung, da die niedrige Schüttdichte die Kontaktpunkte unter Kompression reduziert.
Die folgende Tabelle fasst die Fehleranfälligkeit jeder Methode zusammen.
| Granulationsmethode | Partikelmorphologie | Defekte mit hohem Risiko | Minderungsansatz |
|---|---|---|---|
| Nass mit hoher Scherung | Dichte, abgerundete, breite Partikelgrößenverteilung | Kleben bei übermäßiger Benetzung; Bei unzureichender Trocknung abdecken | LOD auf 2,5 % ± 0,3 % kontrollieren |
| Wirbelschicht | Geringe Dichte, stark kugelförmig, gleichmäßig | Laminierung mit hoher Geschwindigkeit; geringe Härte | Erhöhen Sie die Hauptkompressionskraft um 15 % |
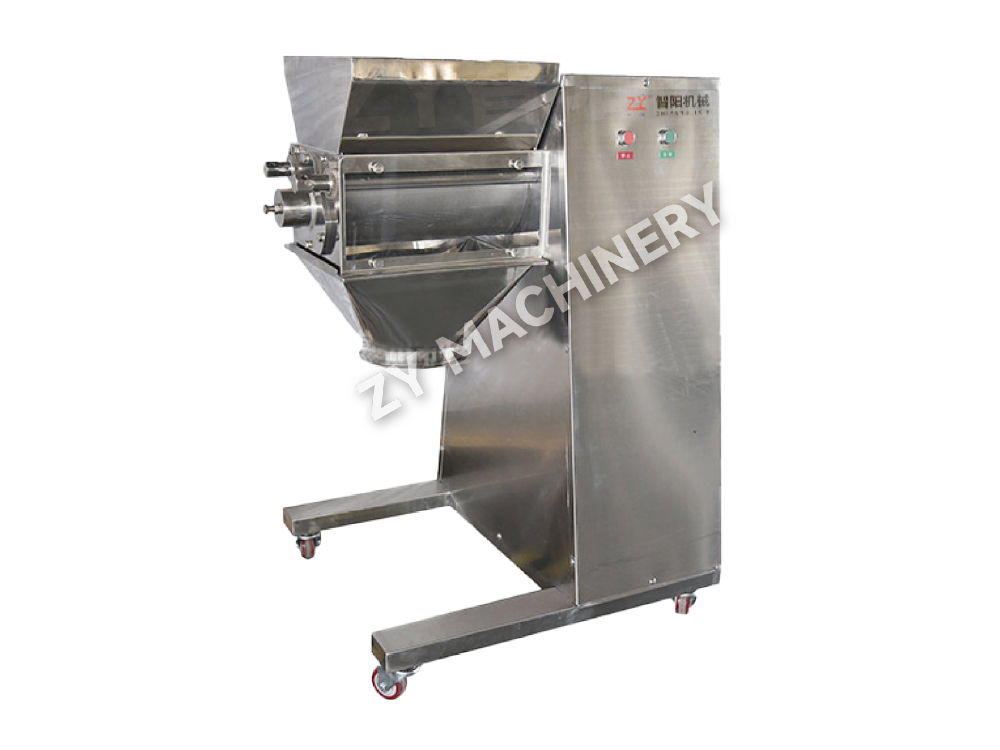
| Trocken (Walzenverdichtung) | Unregelmäßiger, gewinkelter, hoher Feinanteil | Laminierung, Verkappung, Gewichtsvariation | Führen Sie nach dem Mahlen einen zweiten Mischschritt durch. Fügen Sie 1–2 % trockenes Bindemittel wie PVP hinzu |
Durch die Auswahl der richtigen Granulierausrüstung können diese Mängel vermieden werden. Wenn eine Formulierung hitze- und feuchtigkeitsempfindlich ist, ist die Trockengranulierung mittels Walzenkompaktierung die logische Wahl, aber die Ausrüstung muss über ein Mehrsieb-Mahlsystem verfügen, das nur einen kontrollierten Teil der Feinstoffe in die Kompaktierungsstufe zurückführt. Umgekehrt ist für Formulierungen, bei denen die Verdichtbarkeit von größter Bedeutung ist, ein Nassgranulator mit hoher Scherung gefolgt von einem Nassgranulator erforderlich Wirbelschichttrocknung Erzeugt Granulat mit der idealen Balance aus Festigkeit und Komprimierbarkeit. Die Möglichkeit, die Laufradgeschwindigkeit und die Nassmassezeit anzupassen, ist für die Einstellung der Granulatporosität, die eine Laminierung verhindert, von entscheidender Bedeutung.
Die Fehler, die Sie bei der Entwicklung im Labormaßstab beseitigen, treten beim Scale-up oft wieder auf, und zwar aus einem vorhersehbaren Grund: Die Kompressionskontaktzeit, die Füllkonsistenz und die Umwelteinflüsse ändern sich, wenn die Ausrüstung wächst. Eine Laborpresse mit einer Leistung von 8.000 Tabletten pro Stunde und einem 10-mm-Flachstempel hat fast die dreifache Verweilzeit einer Produktionspresse mit einer Leistung von 100.000 Tabletten pro Stunde und demselben Werkzeug. Diese Verkürzung der Verweilzeit erhöht direkt das Risiko von Verkappungen und Gewichtsschwankungen.
Um eine fehlerfreie Leistung über alle Maßstäbe hinweg aufrechtzuerhalten, befolgen Sie dieses fünfstufige Verifizierungsprotokoll:
Auch die Umweltkontrolle wird im großen Maßstab von entscheidender Bedeutung. Ein 50-kg-Behälter mit Granulat, der in einem nicht klimatisierten Korridor gelagert wird, kann über Nacht 0,5 % Feuchtigkeit aufnehmen, genug, um eine grenzwertige Formulierung in den Klebebereich zu treiben. Verschlossene Behälter und eine kurze Haltezeit (unter 8 Stunden) zwischen Granulierung und Verdichtung sind unabdingbar.
Die reaktive Fehlerbehebung weicht der Inline-Prozessanalysetechnologie (PAT). An der Presse montierte Nahinfrarot-Sonden (NIR) können alle 20–30 ms Schwankungen der Tablettendichte erkennen und so einen sich entwickelnden Verkappungstrend erkennen, lange bevor ein optischer Defekt auftritt. Die in den Auswurfschacht integrierte Raman-Spektroskopie überprüft die polymorphe Form und kann subtile Änderungen in der API-Kristallinität erkennen, die dem Anhaften vorausgehen. In einem veröffentlichten Fall reduzierte ein Hersteller den Ausschuss im Zusammenhang mit dem Verschließen um 62 %, nachdem er ein NIR-System installiert hatte, das Echtzeit-Feedback zur automatischen Anpassung der Vorkompressionskraft lieferte.
Ebenso transformativ sind geräteseitige Verbesserungen. Hochwirksame oder zytotoxische Formulierungen verarbeitet in Eindämmungssysteme sind mit besonderen Fehlerrisiken konfrontiert: Die Ansammlung statischer Ladung in Isolatoren zieht feine Partikel von der Matrize weg und führt zu Gewichtsschwankungen. Feuchtigkeitsschwankungen innerhalb eines versiegelten Behälters können zu klebrigen Granulatzuständen führen, die unbemerkt bleiben, bis Mängel auftreten. Moderne Isolatorkonstruktionen umfassen eine aktive Feuchtigkeitskontrolle und Ionisierungsstäbe, die statische Aufladung neutralisieren und so diese Probleme minimieren.
CIP-Systeme (Clean-in-Place) für Behälter und Pressen spielen mittlerweile eine direkte Rolle bei der Fehlervermeidung. Unregelmäßiges manuelles Waschen hinterlässt Spuren von Tensiden oder Metallrückständen; Ein einzelner schlecht gespülter Behälter kann durch die Veränderung der Stempeloberflächenenergie zum Anhaften einer gesamten Charge führen. Automatisiert Hilfsreinigungsgeräte liefert einen validierten, wiederholbaren Reinigungszyklus mit Überwachung der Leitfähigkeit der letzten Spülung, um sicherzustellen, dass keine Rückstände in die nächste Charge gelangen. Dies ist besonders wichtig für Vertragshersteller, die häufig zwischen Produkten wechseln.
Bei der Beseitigung von Tablettenfehlern geht es nicht darum, eine einzelne „Lösung“ zu finden – es geht darum, ein System aufzubauen, das Formulierungs-, Geräte- und Prozessdaten in einem Vorhersagemodell korreliert. Wenn ein neuer Deckelungstrend auftritt, ist der Techniker, der ihn auf eine Änderung der Schmiermittelgleichmäßigkeit um 0,2 % oder eine Abweichung der Pressengeschwindigkeit von 5 U/min zurückführen kann, derjenige, der das Problem innerhalb von Stunden und nicht von Wochen löst. Die stabilsten Betriebe standardisieren Fehlerreaktionsprotokolle anhand quantifizierter Schwellenwerte, investieren in Granulationsgeräte, die konsistente Partikeleigenschaften liefern, und nutzen die Echtzeitüberwachung, um überraschende Fehler in kontrollierbare Prozesssignale umzuwandeln. Mit den hier beschriebenen Tools und Frameworks ist dieses Maß an Kontrolle durchaus erreichbar.
Möchten Sie auf dem Laufenden bleiben?
Kontaktieren Sie uns über die untenstehende E-Mail-Adresse.
Machen Sie sich keine Sorgen wegen Spam. Wir hassen es auch!
Mobiler Client
Videokonto
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-Mail: zy@zy-drying.com
WeChat-ID
Urheberrecht2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alle Rechte vorbehalten  Hersteller von Geräten zur oralen festen Dosierung