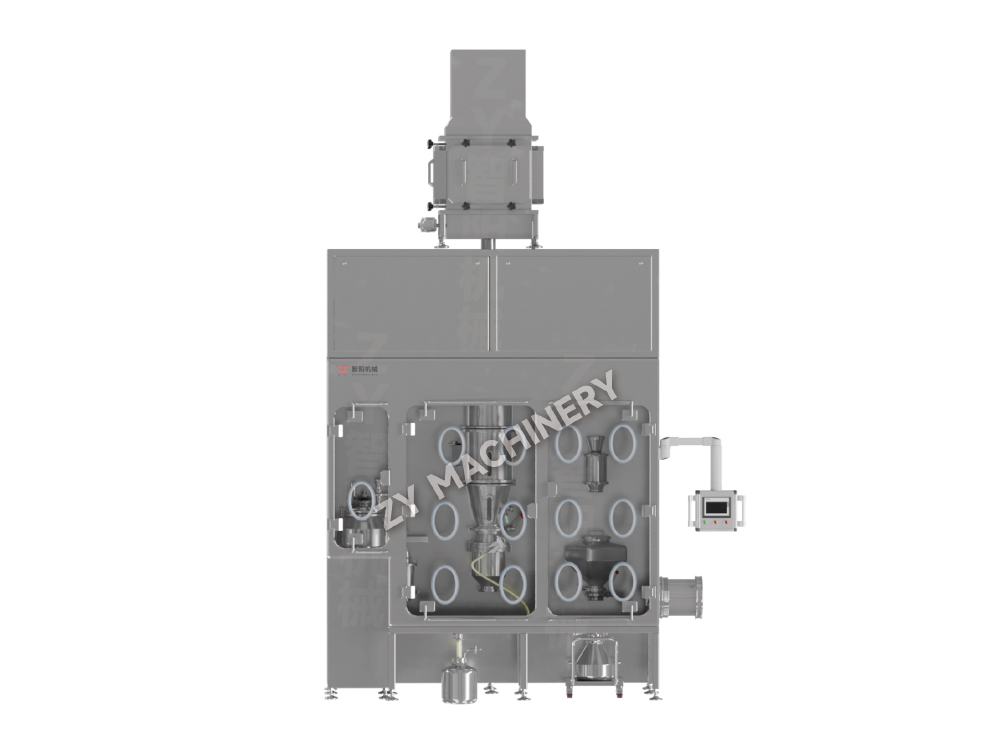
Hocheffiziente Filmbeschichtungs-Labormaschine von BGB R&D
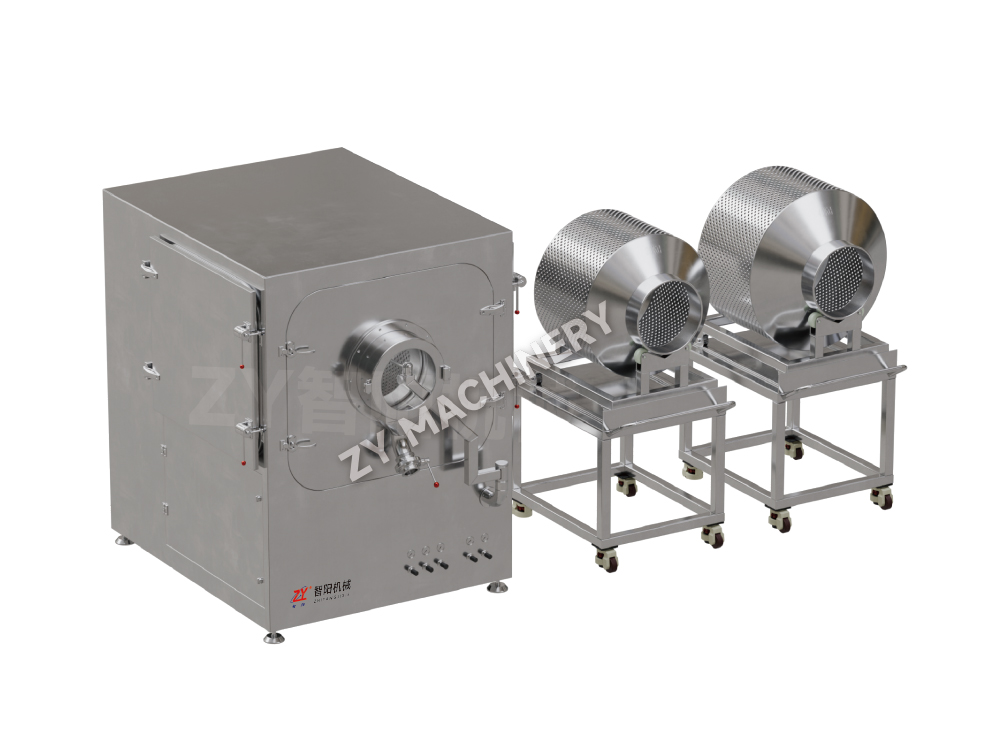
Die hocheffiziente Filmbeschichtungs-Labormaschine von BGB R&D wurde ent.....

Ein einziger fehlgeschlagener Reinigungsvalidierungslauf kann eine ganze orale Feststoffdosierungslinie wochenlang einfrieren. Die Untersuchung endet selten mit der Reinigungsprozedur. In den meisten Fällen geht die Ursache auf Lücken in der Gerätequalifikation zurück – eine Sprühkugel, die bei der IQ nie erfasst wurde, oder ein Schweißnahtrauheitswert, der die OQ-Akzeptanzkriterien übersteigt. Reinigungsvalidierung und Gerätequalifizierung sind keine parallelen Bereiche; sie sind zutiefst voneinander abhängig. Wenn Sie nicht nachweisen können, dass Ihr Mischer, Granulator oder Beschichter installiert wurde und zuverlässig funktioniert, steht jeder von Ihnen festgelegte Rückstandsgrenzwert auf einer unzuverlässigen Grundlage.
Die Version 2026 von WHO TRS 1019 Anhang 3 bekräftigt dies, indem sie besagt, dass Reinigungsvalidierungsprotokolle auf die Design-, Installations- und Betriebsqualifizierungsdokumente der Geräte verweisen müssen. In der Praxis bedeutet das, dass jeder DQ-, IQ-, OQ- und PQ-Bericht eine Voraussetzung für Ihren Reinigungsvalidierungs-Masterplan wird. In den folgenden Abschnitten erfahren Sie genau, wo sich diese beiden Bereiche überschneiden. Dabei werden reale Gerätetypen und Validierungsparameter verwendet, die von den Aufsichtsbehörden erwartet werden.
Ohne ein entsprechend qualifiziertes Gerät sind alle von Ihnen gesammelten Rückstandsdaten wissenschaftlich nicht eindeutig. Erwägen Sie einen OQ-Test für einen Granulator mit hoher Scherung, bei dem die Wasserdurchflussrate durch die Clean-in-Place-Anschlüsse nicht gemessen wurde. Wenn spätere Abstrichproben in der Schüssel Spitzenrückstände in der Nähe einer Düse aufweisen, haben Sie keine Grundlage, um festzustellen, ob die Reinigungssequenz unzureichend war oder das Geräteabgabesystem von Anfang an fehlerhaft war. Qualifikation bildet den Rahmen; Die Reinigungsvalidierung rundet das Bild ab.
DQ erfasst das Konstruktionsmaterial, die Oberflächenbeschaffenheit und die Entwässerbarkeit – alles Faktoren, die sich direkt auf die Rückstandsverschleppung auswirken. IQ überprüft, ob die Sprühgeräte korrekt positioniert sind, dass keine Toträume vorhanden sind und dass die Neigung dem im Good Practice Guide der ISPE empfohlenen Mindestmaß von 1:100 entspricht. Die OQ muss Sprühbedeckungsmuster, Temperaturanstiege und Druckabfälle an Worst-Case-Standorten dokumentieren. PQ, oft mit einem Placebo oder Ersatzboden durchgeführt, bestätigt, dass der Reinigungszyklus eine konsistente Rückstandsentfernung unter Belastung liefert. Das Fehlen eines einzelnen Parameters in einer dieser Phasen kann später als unerklärlicher Anstieg in einer TOC-Spülprobe auftreten.
Ordnen Sie für einen strukturierten Ansatz jede Qualifizierungsphase den reinigungsspezifischen Daten zu, die Sie sammeln müssen:
Durch diese Ausrichtung wird die Gerätequalifizierung von einer Checkbox-Übung zu einem Instrument zur Risikominderung. Wenn ein Prüfer fragt, warum eine bestimmte Abstrichstelle ausgewählt wurde, können Sie auf die OQ-Abdeckungskarte verweisen, die eine Schattenzone hinter dem Häckselmesser identifiziert hat.
Nicht alle Geräte zur oralen Feststoffdosierung bergen das gleiche Reinigungsrisiko. Die Geometrie, die Oberflächenkomplexität und die Bewegung der Innenteile bestimmen, wo sich Rückstände ansammeln und wie die Probenahme gestaltet werden sollte. Ein generisches Reinigungsprotokoll, das einen Taumelmischer und einen Wirbelschichtbeschichter identisch behandelt, wird unweigerlich kritische Kontaminationspunkte übersehen.
Drei Gerätekategorien dominieren die OSD-Herstellung und jede bringt unterschiedliche Validierungsherausforderungen mit sich:
| Gerätetyp | Gemeinsame tote Zonen | Empfohlene Probenahmestellen | Reinigungsschwierigkeiten |
|---|---|---|---|
| Behälter-/Wäscherührer | Auslassventilsitz, Wellendichtungen, Schauglasflansche | Ventilinnenraum, Dichtlippe, Behälterdom | Mittel |
| Hoch-Shear-Granulatoren | Nabe der Hackmesser, Dichtung zwischen Behälter und Deckel, Hinterschnitte im Laufrad | Nabenunterseite, Dichtungsspalt, Laufradwurzel | Hoch |
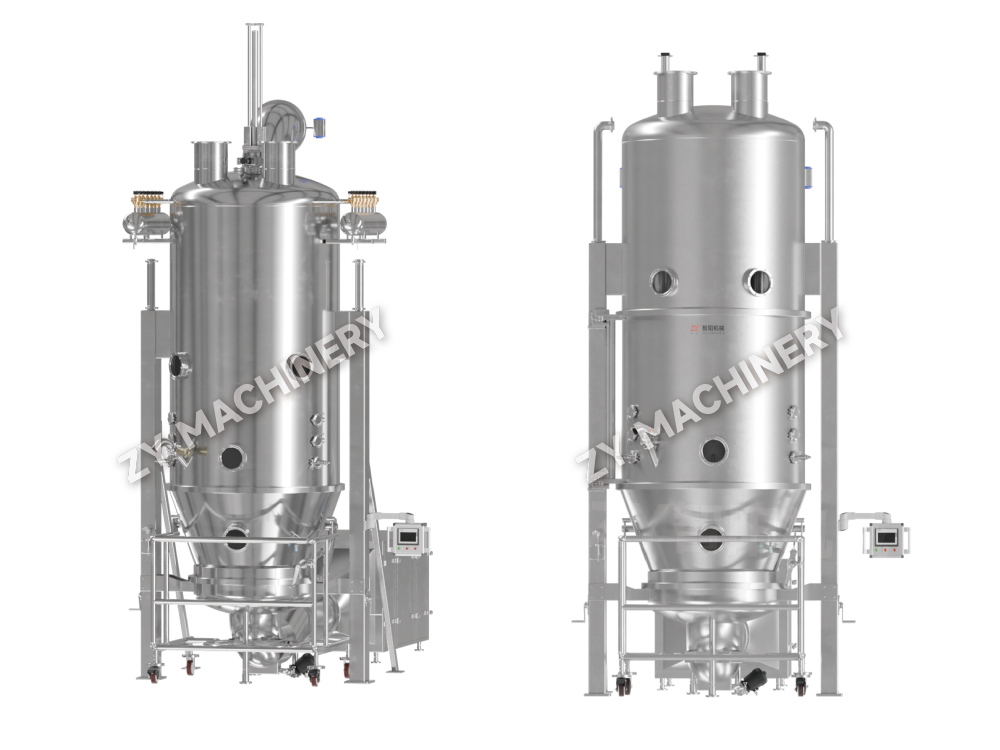
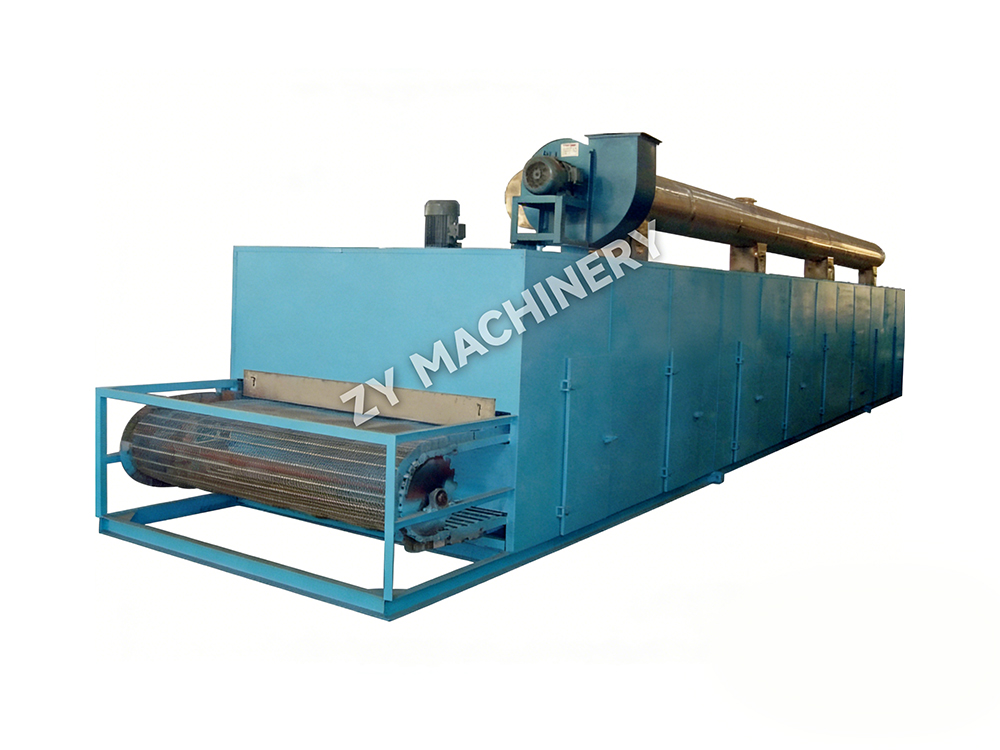
| Wirbelschichttrockner/Coater | Löcher in der Verteilerplatte, Abluftplenum, Produktfilterbeutelgehäuse | Lochblechunterseite, Plenumschweißnähte, Beutelring | Hoch |
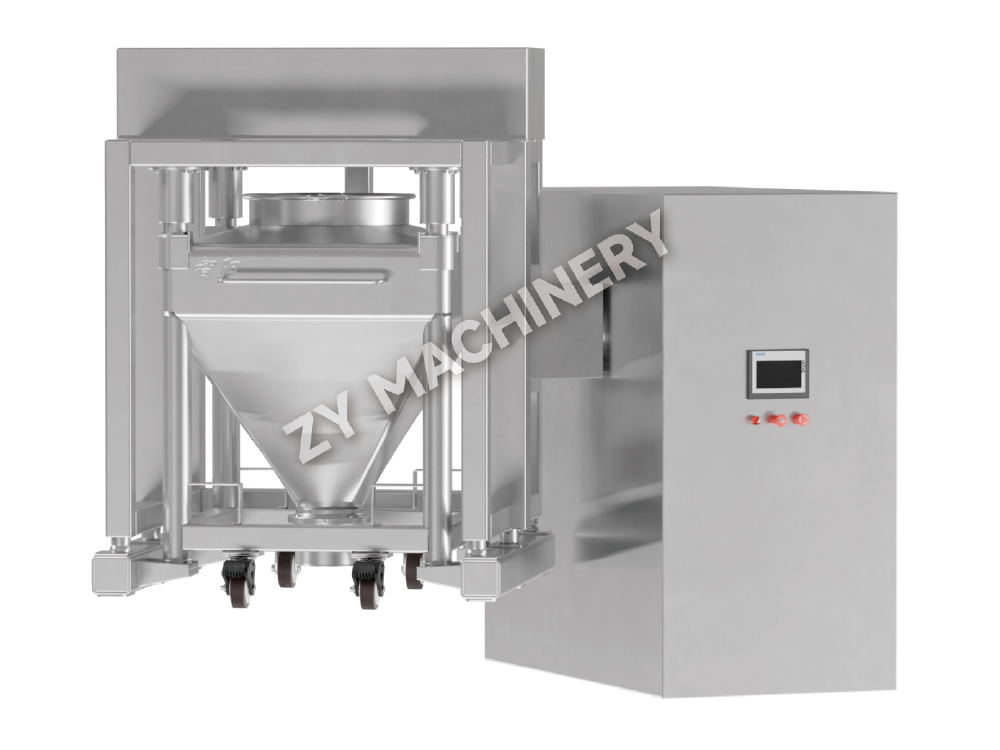
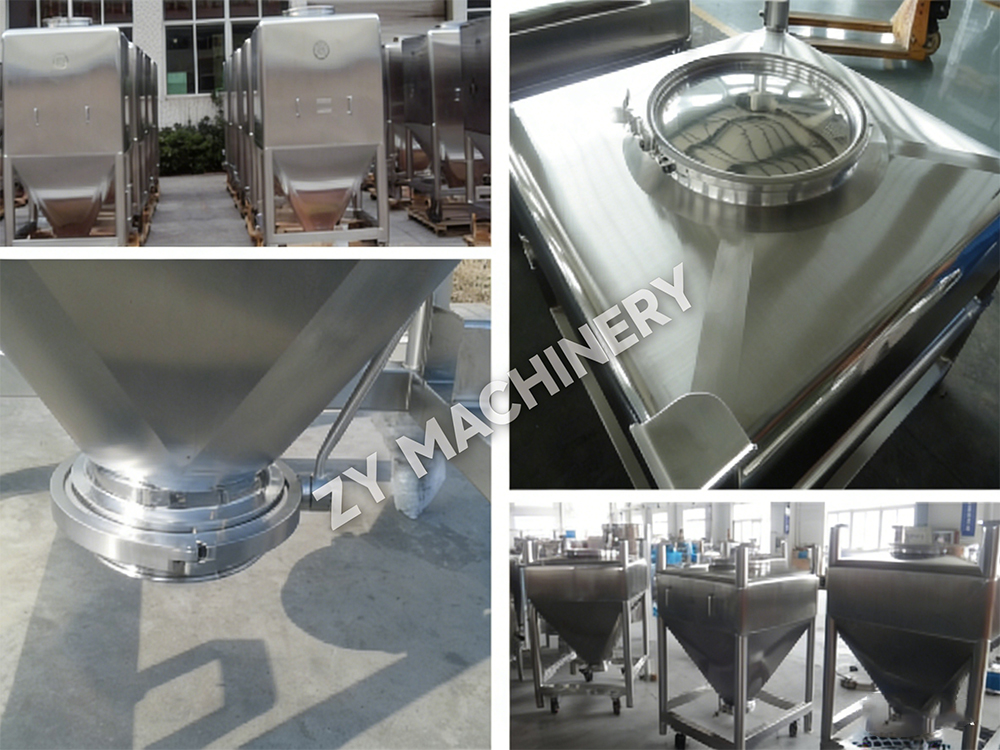
Für Behältermischer , das Hauptrisiko ist das Auslassventil. Selbst bei vollständiger Öffnung können sich statische Rückstände am Metall-auf-Metall-Sitz festsetzen und später in die nächste Charge fallen. IQ muss daher bestätigen, dass das Ventil zur Reinigung vollständig zerlegt werden kann und dass die Sitzoberflächenrauheit der DQ-Spezifikation entspricht. Bei Granulatoren mit hoher Scherung erzeugt die Nabe der Häckselmesser eine abgeschirmte Zone; Eine Tupferentnahme an der Unterseite der Nabe ist nicht verhandelbar. In Wirbelschichtsystemen fungiert die Verteilerplatte häufig als Rückstandsfalle, und die Spülprobenahme allein reicht nicht aus, da die große Oberfläche der Platte Partikel zurückhalten kann, die sich während einer kurzen Wasserspülung nur teilweise auflösen.
Wenn Sie bei der Auswahl von Geräten den Vorzug vor Geräten mit elektropolierten Oberflächen, minimalen horizontalen Flächen und vollständig entleerbarem Design geben, verringert sich der Reinigungsvalidierungsaufwand erheblich. Funktionen wie abnehmbare Schaugläser und aufsteckbare Sprühdüsen reduzieren direkt die Anzahl schwer zu reinigender Bereiche. Durch die Investition in die Reinigungsfähigkeit in der DQ-Stufe lässt sich die Anzahl der Abstrichstellen im Vergleich zu nachgerüsteten älteren Geräten um bis zu 40 % reduzieren.
Der umstrittenste Teil jedes Reinigungsvalidierungsprotokolls ist die Festlegung der Akzeptanzkriterien. Die Logik unterscheidet sich stark, je nachdem, ob die Ausrüstung für ein einzelnes Produkt bestimmt ist oder für mehrere Rezepturen genutzt wird.
Spezielle Geräte ermöglichen eine gezieltere Vorgehensweise. Sie können einen Wert für die zulässige tägliche Exposition (PDE) oder die zulässige tägliche Exposition (ADE) verwenden, der auf dem toxikologischen Profil dieses einzelnen Wirkstoffs basiert. Die Grenzwertberechnung folgt typischerweise dem Bruchteil der „minimalen therapeutischen Dosis“ oder dem 1/1000-Dosis-Kriterium, je nachdem, welcher Wert niedriger ist. Wenn die PDE beispielsweise 10 µg/Tag beträgt und die maximale Tagesdosis des nächsten Produkts 500 mg beträgt, beträgt der Oberflächengrenzwert 2 µg/cm² bei einer Abstrichfläche von 100 cm². Dieser Ansatz spiegelt das tatsächliche Patientenrisiko wider und nicht einen generischen Worst-Case.
Für nicht dedizierte Ausrüstung ist eine konservativere Berechnung erforderlich, da die Rückstände aus mehreren früheren Kampagnen stammen könnten. Hier müssen Sie das Worst-Case-Produkt identifizieren – das mit der niedrigsten PDE, der höchsten Wirksamkeit oder dem schwierigsten Löslichkeitsprofil – und Basisgrenzwerte für diese Verbindung festlegen. Darüber hinaus müssen Sie die Chargengröße des anschließend hergestellten Produkts berücksichtigen und davon ausgehen, dass alle restlichen API vollständig übertragen werden. Multiproduktanlagen streben als Ausgangspunkt häufig einen visuellen Reinheitsgrenzwert von 4 µg/cm² an, die Überprüfung durch Wiederfindungsstudien muss jedoch bestätigen, dass der Grenzwert erreichbar und analytisch nachweisbar ist.
| Ansatz | Anwendbares Szenario | Datenquelle | Typisches Akzeptanzkriterium |
|---|---|---|---|
| PDE/ADE-basiert | Spezielle Ausrüstung, bekannte Toxikologie | Toxikologische Monographien, EMA-Richtlinie | ≤ 2 µg/cm² oder 1/1000 Dosis |
| Worst-Case-Produkt | Gemeinsam genutzte Geräte für mehrere Produkte | Masterplan zur Reinigungsvalidierung, PDE-Matrix | ≤ 4 µg/cm² oder visuelle Sauberkeit, je nachdem, welcher Wert niedriger ist |
| Standard-TOC-Grenzwert | Erste Machbarkeit, frühe Entwicklung | Historische Daten zur Wasserqualität | ≤ 5–10 ppm TOC im letzten Spülgang |
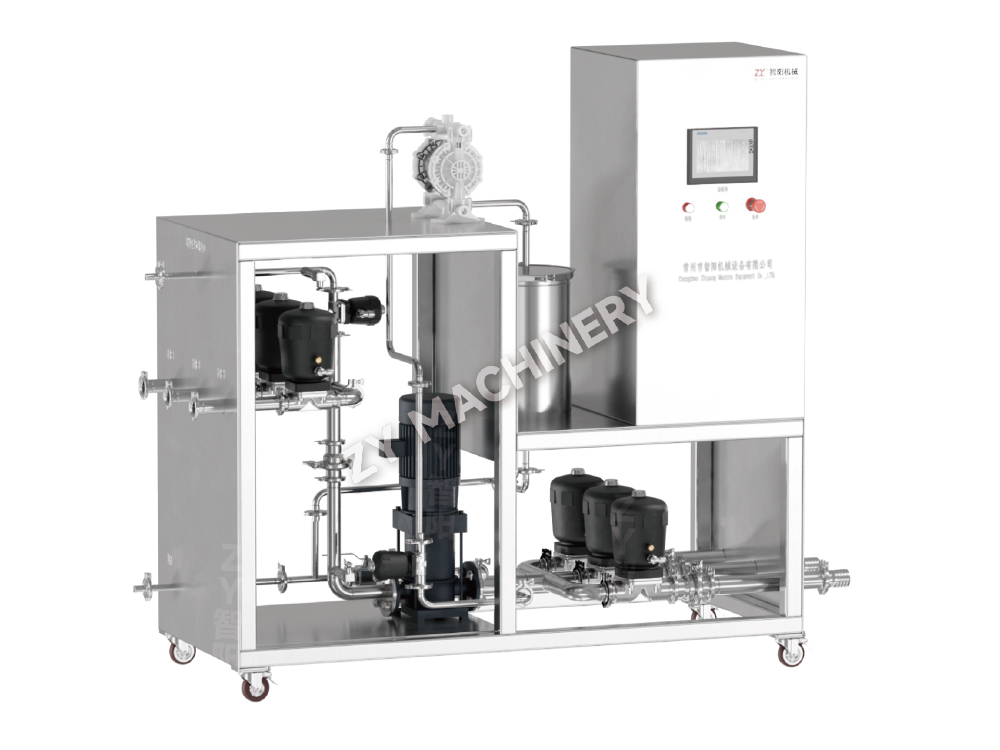
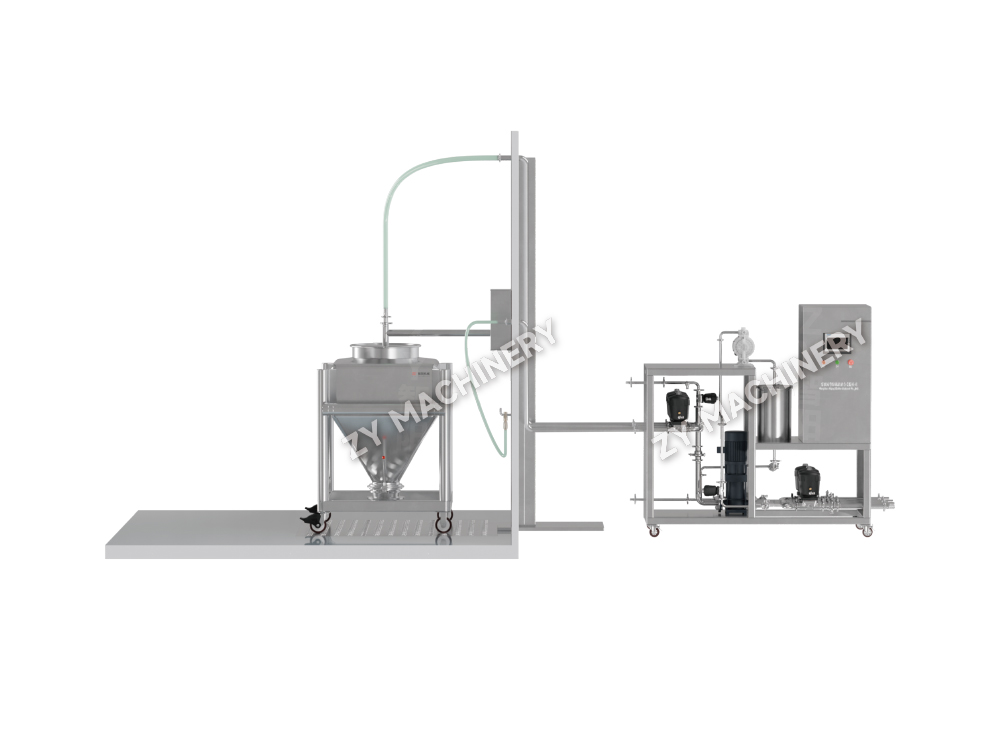
Unabhängig von der Methodee muss der Grenzwert mit der installierten Reinigungsanlage erreichbar sein. Wenn eine mobile CIP-Station wie die QWQY mobile CIP-Reinigungsstation In Kombination mit einem 500-L-Mischer müssen die Sprühabdeckungsdaten von OQ zeigen, dass die Düse jede Oberfläche innerhalb des 2 µg/cm²-Bandes erreichen kann. Andernfalls wird die Grenze während einer Prüfung theoretisch und nicht mehr vertretbar.
Die Wahl der falschen Stichprobenmethode untergräbt selbst die strengsten Qualifizierungsdaten. Jede Technik verfügt über eine spezifische Rückgewinnungseffizienz, Nachweisgrenze und Materialkompatibilität, die auf den Rückstandstyp und die Geräteoberfläche abgestimmt sein müssen.
Die Abstrichprobenahme bleibt der Goldstandard für die direkte Messung von Oberflächenrückständen, insbesondere bei Geräten aus Edelstahl. Mit geeigneten, vorbefeuchteten Tupfern und validierten Wiederherstellungsfaktoren (typischerweise 70–90 % für niedermolekulare APIs) können Sie heiße Stellen in der Nähe von Dichtungen oder Schäften lokalisieren. Bei der Spülprobenentnahme werden dagegen große Innenvolumina erfasst – etwa eine Granulatorschüssel oder ein Trocknerplenum –, es werden jedoch nur Rückstände erfasst, die im Spüllösungsmittel löslich sind und über den Flüssigkeitsweg erreichbar sind. Kontaktplatten sind hauptsächlich der mikrobiologischen Überwachung nach der Reinigung vorbehalten, können jedoch in Kombination mit der ATP-Biolumineszenz als ergänzende Methode zur Erkennung grober Rückstände dienen.
| Method | Typischer Erholungsbereich | Nachweisgrenze | Am besten verwendet | Schlüsselbeschränkung |
|---|---|---|---|---|
| Tupfer | 70–90 % | 0,1–1 µg/cm² | Glatte Edelstahl-Elastomerdichtungen | Flächenstandardisierung |
| Spülen | 50–85 % | 1–5 ppm in Lösung | Rohre, Behälterinnenräume | Unlösliche Rückstände bleiben unentdeckt |
| Kontaktplatte | N/A (mikrobiell) | 1 KBE/25 cm² | Flache, nicht antibiotische Oberflächen | Nicht geeignet für chemische Rückstände allein |
Der Erholungsfaktor für die Abstrichprüfung muss für jedes Oberflächenmaterial und jede Verbindung experimentell ermittelt werden. Beispielsweise kann eine rauere Gussoberfläche bei einem älteren Trockner die Rückgewinnung auf unter 50 % reduzieren, sodass Sie die Akzeptanzgrenze entsprechend anpassen müssen. In automatisiert Reinigungsgeräte Systeme, die Spüldaten mit einer Leitfähigkeits- oder TOC-Online-Sonde ergänzen, liefern kontinuierliche Trenddaten, die Stichprobenkontrollen ergänzen.
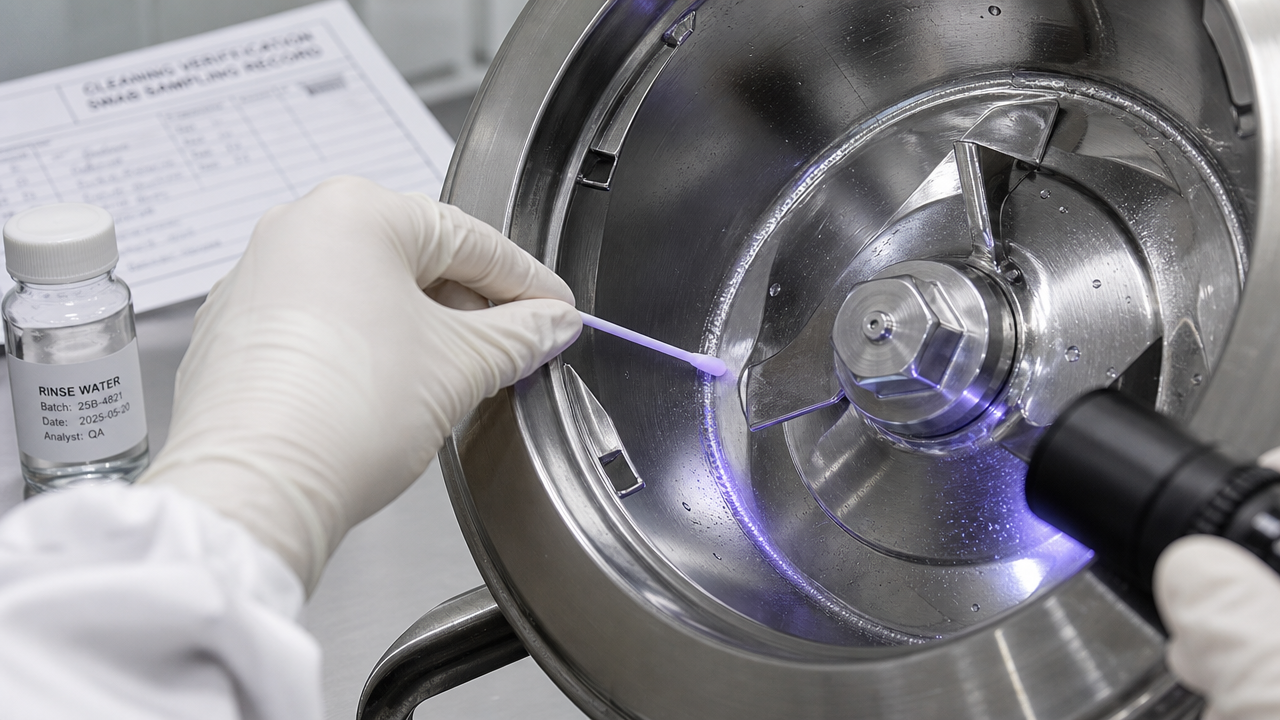
Automatisierte Clean-in-Place-Systeme, ob stationär oder mobil, erfordern einen Validierungsansatz, der weit über ein einfaches Zeit- und Temperaturrezept hinausgeht. Das Zusammenspiel zwischen Sprühvorrichtungsgeometrie, Rohrdurchmesser und Pumpenleistung bestimmt, ob die Reinigungsflüssigkeit tatsächlich mit ausreichender mechanischer Kraft auf jede produktberührende Oberfläche trifft, um Rückstände zu lösen.
Die vier kritischen CIP-Parameter, die für die Reinigungsvalidierung qualifiziert und dokumentiert werden müssen, sind:
Die Dokumentation eines CIP-Validierungslaufs sollte Trenddiagramme für Temperatur, Druck und Leitfähigkeit aus dem PLC-History sowie Vorher-Nachher-Fotos der visuellen Inspektion der Worst-Case-Standorte umfassen. Ein Bandtest – bei dem ein wärmeempfindliches Band auf die Innenoberfläche des Behälters aufgebracht und nach dem CIP-Zyklus untersucht wird – liefert einen unwiderlegbaren Beweis für die mechanische Reichweite. Für automatische Behälterwaschanlagen wie die QD automatische Müllwaschmaschine , müssen die Rotationsgeschwindigkeit des Sprüharms und die Düsenintegrität Teil des vorbeugenden Wartungs- und Requalifizierungsplans sein, da der Düsenverschleiß die Abdeckung direkt beeinträchtigt.
Ohne eine kontinuierliche Überwachung der Spülleitfähigkeit im letzten Spülgang besteht die Gefahr, dass Sie ein sauberes Signal erhalten, das auf einen vorübergehenden Verdünnungsanstieg und nicht auf eine echte Rückstandsentfernung zurückzuführen ist. Ein Leitfähigkeitsplateau, das mindestens 30 Sekunden lang der Qualität des einströmenden Wassers entspricht, ist der Mindestbeweis für eine vollständige Spülung.
Wenn pharmazeutische Wirkstoffe in die Kategorien OEB 4 oder 5 fallen, muss das Reinigungsvalidierungsprotokoll gleichzeitig den Bediener schützen und gleichzeitig nachweisen, dass Produktrückstände entfernt werden. Die Kombination aus Isolationstechnologie und leistungsstarken Verbindungen schafft einzigartige Validierungsanforderungen, die Standard-OSD-Protokolle nicht erfüllen.
In einem Isolator oder einer Downflow-Kabine muss die Probenahme zur Reinigungsvalidierung unter Unterdruck durchgeführt werden, oft durch Handschuhöffnungen. Dieser eingeschränkte Zugang beeinflusst die Auswahl der Abstrichstelle, da einige Oberflächen – wie die Rückseite eines Schnelltransferports – ohne Durchbrechen der Eindämmung unzugänglich werden. In solchen Fällen ist eine Kombination aus Spülprobenahme und indirekter Bewertung über einen Fluoreszenz-Tracer-Ersatz akzeptabel, wenn dies im Protokoll gerechtfertigt ist.
Darüber hinaus muss das Reinigungsmittel selbst enthalten sein. Beim CIP-In-Place-Verfahren auf High-Containment-Geräten werden häufig Einzeldurchgangsspülungen anstelle einer Rezirkulation eingesetzt, um eine Kreuzkontamination des CIP-Kreislaufs mit wirksamen Rückständen zu vermeiden. Die Validierung muss daher nachweisen, dass das Spülvolumen und die Kontaktzeit trotz der inhärenten Ineffizienz von Durchströmen ausreichen, um die angestrebte Verschleppungsgrenze zu erreichen. Fluoreszenz-Tracer-Tests mit einer Riboflavinlösung unter Schwarzlicht gelten als Goldstandard zur Überprüfung der Sprühabdeckung und der Abwesenheit von Rückstandsschatten in einem versiegelten Isolator.
Für facilities using High-Containment-Laborgeräte , muss der Probenahmeplan auch das Lüftungssystem berücksichtigen. Ein Abwischen des HEPA-Filtergehäuses oder des RTP-Flansches (Rapid Transfer Port) kann erforderlich werden, wenn das Luftstrommuster auf eine mögliche Staubansammlung hindeutet. Der Reinigungsvalidierungsbericht muss einen Querverweis auf die Sicherheitstests enthalten, um nachzuweisen, dass während des Reinigungszyklus selbst keine aerosolisierten Rückstände ausgetreten sind.
Erste Validierungsläufe sind eine Momentaufnahme. Durch die kontinuierliche Überwachung wird die Reinigungsvalidierung zu einem Lebenszyklusprogramm. In Phase 3, der kontinuierlichen Prozessüberprüfung, scheitern viele Einrichtungen – sie behandeln den validierten Zustand als statisch und ignorieren allmähliche Veränderungen im Gerätezustand oder im Produktportfolio.
Zu den wichtigsten Überwachungsmetriken, die den Zustand der Reinigungsvalidierung aufrechterhalten, gehören:
Wenn ein neues Produkt auf vorhandenen, nicht dedizierten Geräten ausgeführt werden muss, kann eine Bracketing-Strategie die Nacharbeit minimieren. Durch die Bewertung der Löslichkeit, Wirksamkeit und des Adsorptionsprofils der neuen Verbindung im Vergleich zum bestehenden Worst-Case müssen Sie möglicherweise nur den Masterplan für die Reinigungsvalidierung aktualisieren und eine einzige bestätigende Abstrichstudie anstelle von drei vollständigen Chargen durchführen. Allerdings werden bei jeder Änderung an der Ausrüstung selbst – wie z. B. einer Änderung des Sprühkugeldesigns oder dem Hinzufügen eines neuen Behälteranschlusses – sowohl IQ als auch OQ und damit auch das an diese Ausrüstung gebundene Reinigungsvalidierungsprotokoll automatisch wieder geöffnet. Die Verbindung zwischen Qualifizierung und Reinigung wird nie unterbrochen; es erfordert lediglich eine disziplinierte Wartung.
Möchten Sie auf dem Laufenden bleiben?
Kontaktieren Sie uns über die untenstehende E-Mail-Adresse.
Machen Sie sich keine Sorgen wegen Spam. Wir hassen es auch!
Mobiler Client
Videokonto
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-Mail: zy@zy-drying.com
WeChat-ID
Urheberrecht2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alle Rechte vorbehalten  Hersteller von Geräten zur oralen festen Dosierung