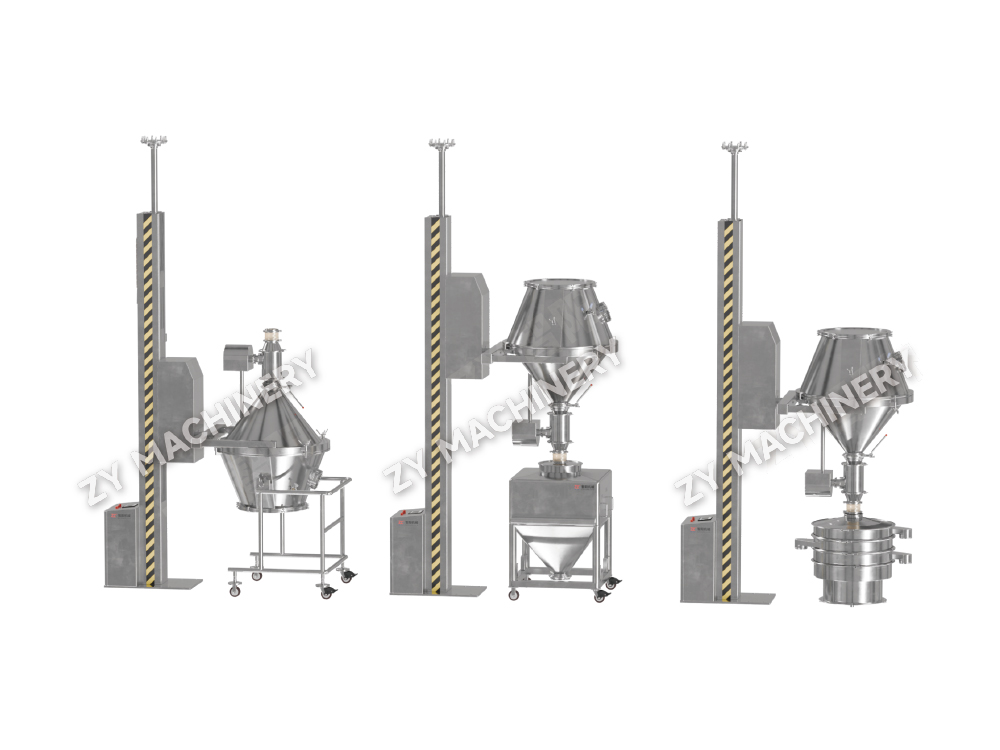
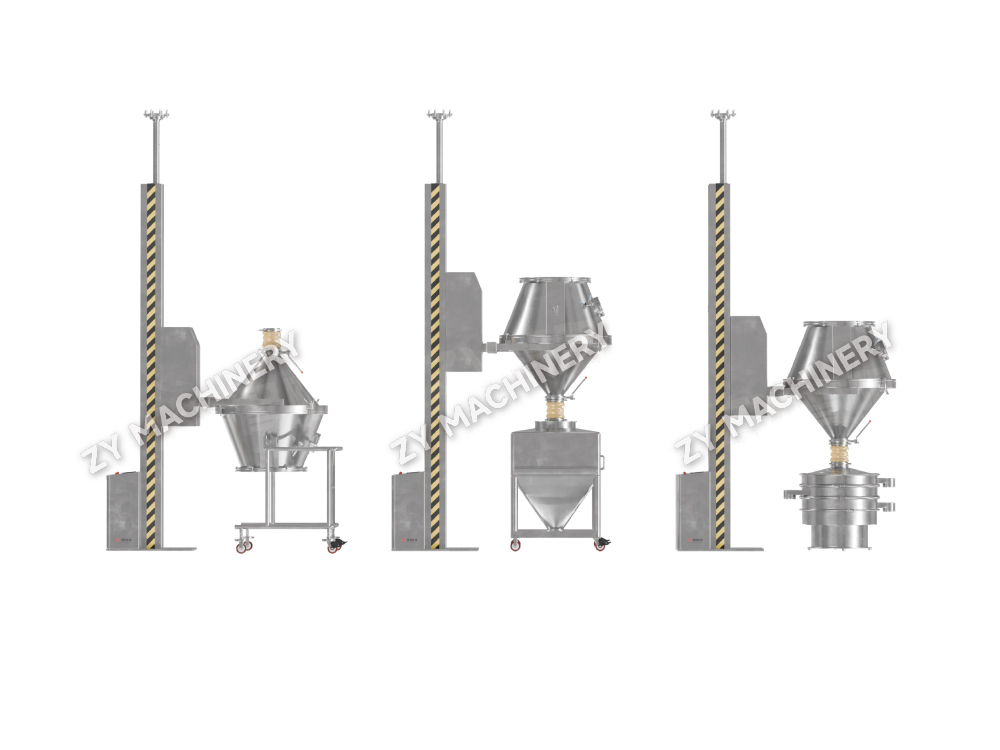
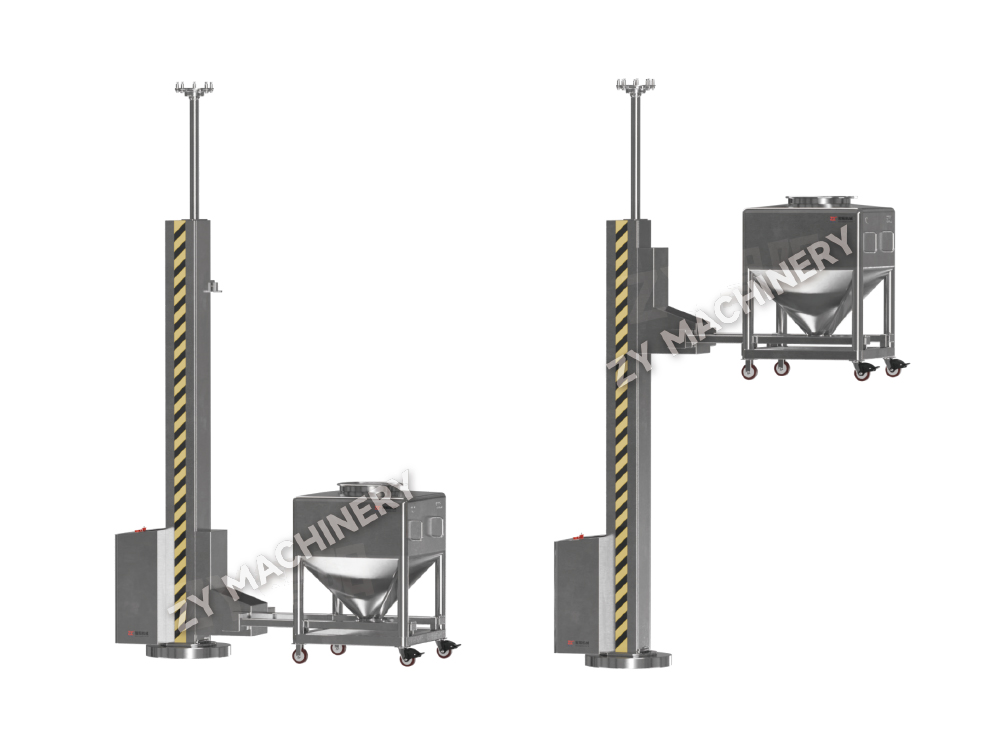
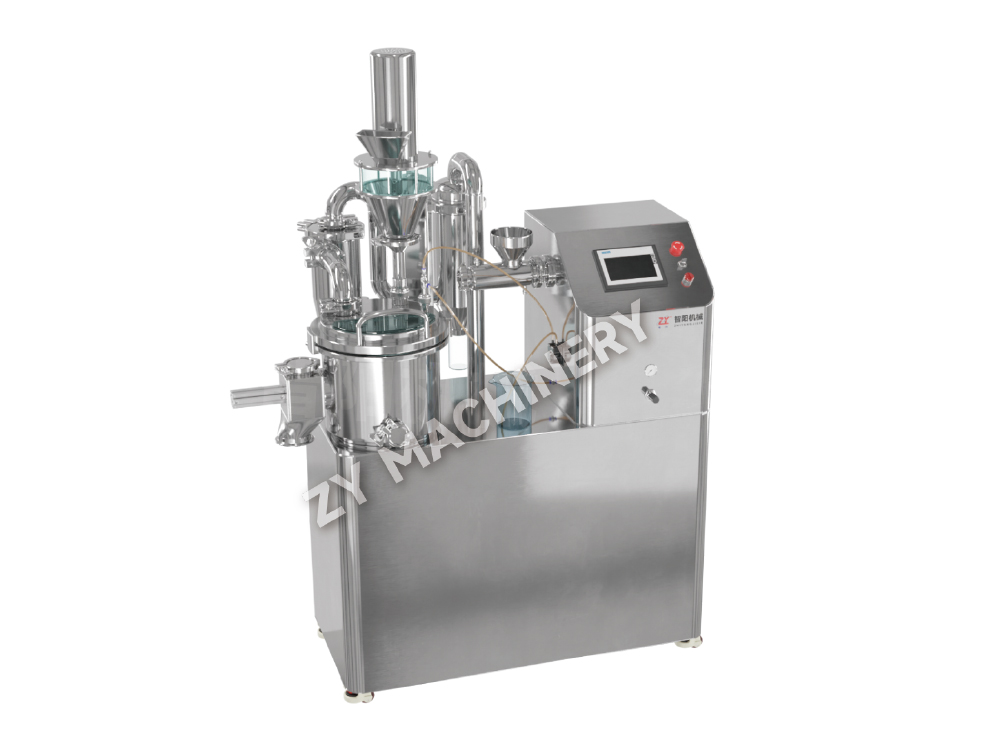
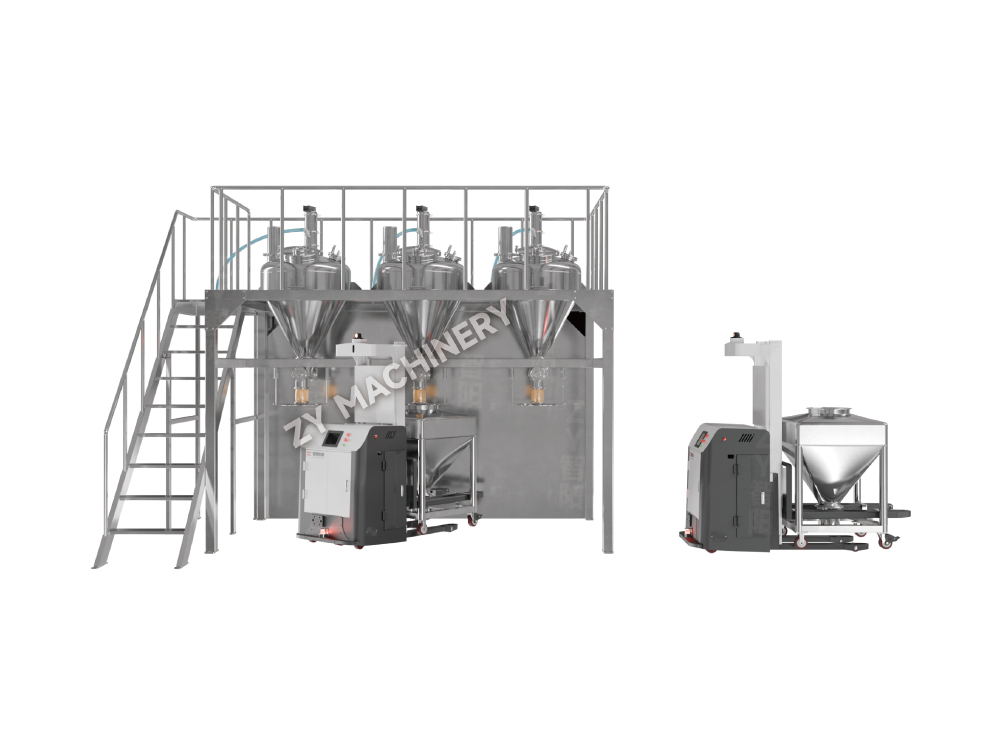
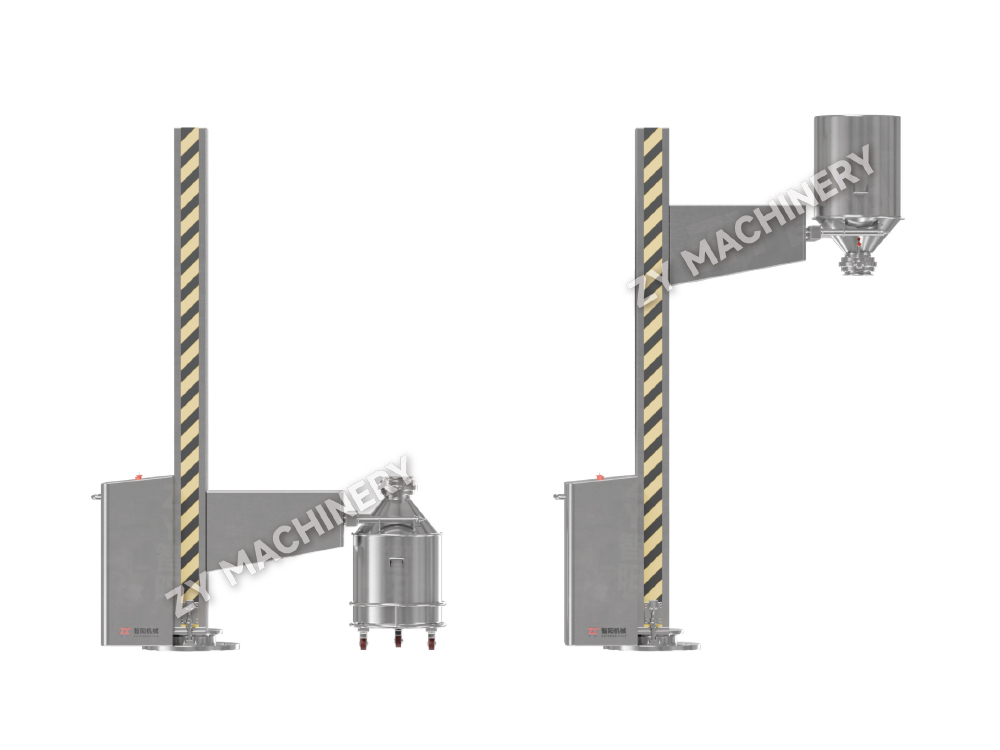
NTFZ-Trichter-Hebe- und Transfergranulator
Der NTFZ Hopper Lifting & Transfer Granulator ist für den Transfer und d.....

Pharmazeutische Vakuumtrocknungsausrüstung Ermöglicht eine schnelle Trocknung bei niedriger Temperatur, wodurch die API-Stabilität erhalten bleibt, die Restlösungsmittel auf unter die gesetzlichen Grenzwerte (typischerweise ≤ 0,5 % oder 500 ppm) reduziert werden und eine Lösungsmittelrückgewinnung von bis zu 95 % ermöglicht wird. Daten aus industriellen Scale-Ups zeigen, dass der Wechsel von herkömmlichen Heißluftöfen zu Vakuumtrocknern die Trocknungstemperaturen um 30–50 °C senkt, die Verarbeitungszeit um 40–60 % verkürzt und eine gleichmäßige Restfeuchteverteilung mit einer relativen Standardabweichung (RSD) unter 5 % gewährleistet. Die Auswahl des richtigen Trocknertyps – statischer Bodentrockner, Rotationstrockner oder Rührkegelschnecke – erfordert passende Materialeigenschaften, Chargengröße und Eindämmungsanforderungen. Dieser Artikel liefert spezifische Leistungsmetriken und cGMP-Designkriterien, die Ihnen bei Ihrer Entscheidung helfen sollen.
Bei der Vakuumtrocknung wird der absolute Druck über einem feuchten Feststoff verringert, wodurch der Siedepunkt von Lösungsmitteln gesenkt und der Stoffaustausch ohne thermischen Abbau beschleunigt wird. Beispielsweise siedet Wasser bei 45 °C bei 100 mbar absolut gegenüber 100 °C bei Atmosphärendruck, wodurch hitzeempfindliche pharmazeutische Wirkstoffe (APIs) sicher getrocknet werden können. Der verbesserte Dampfdruckgradient im Trockner verdoppelt die Trocknungsgeschwindigkeit im Vergleich zu Umluftöfen.
In einer Studie zum Trocknen eines proprietären antimykotischen Wirkstoffs aus einem feuchten Kuchen mit 35 % Isopropylalkohol (IPA) reduzierte ein Vakuum-Konusschneckentrockner den Restgehalt an IPA von 8,2 % auf 0,12 % (1200 ppm) in 6 Stunden bei 45°C Manteltemperatur und 80 mbar. Das gleiche Material, das in einem herkömmlichen Hordenofen bei 60 °C getrocknet wurde, benötigte 22 Stunden, um einen Restlösungsmittelgehalt von 0,5 % zu erreichen, und zeigte aufgrund der Oxidation einen Anstieg der verwandten Substanzen um 12 %. Vakuumtrockner mit Inertgasspülung (z. B. Stickstoff) verhindern den oxidativen Abbau vollständig.
Darüber hinaus kondensieren Vakuumsysteme mit geschlossenem Kreislauf verdampfte Lösungsmittel und gewinnen sie zurück. Bei einer Chargenverarbeitung von 500 kg Nassprodukt mit 300 kg Aceton wurde das Rückgewinnungssystem erfasst 285 kg (95 % Erholung) , wodurch die Anschaffungskosten für Lösungsmittel und VOC-Emissionen gesenkt werden. Das zurückgewonnene Lösungsmittel erfüllte die internen Reinheitsspezifikationen (>99,5 %) und wurde wiederverwendet.
Die Wahl der richtigen Vakuumtrocknungstechnologie wirkt sich direkt auf die Chargenausbeute, die Verarbeitungszeit und die Betriebskosten aus. Die folgende Tabelle liefert konkrete Daten für drei gängige Geräteklassen basierend auf realen Produktionsanlagen.
| Parameter | Vakuum-Tray-Trockner (VTD) | Rotationsvakuumtrockner (RVD) | Konischer Schneckentrockner (CSD) |
|---|---|---|---|
| Typische Chargengröße (kg) | 10 – 200 | 50 – 2000 | 20 – 3000 |
| Wärmedurchgangskoeffizient (W/m²·K) | 5 – 20 | 30 – 60 | 50 – 150 |
| Trocknungstemperaturbereich (°C) | 30 – 85 | 20 – 120 | 10 – 150 |
| Typische Restfeuchte (%, w/w) | 0,1 – 0,5 | 0,05 – 0,3 | 0,02 – 0,2 |
| Relative Trocknungszeit (normiert auf VTD=1) | 1.0 | 0.55 | 0.35 |
| Effizienz der Lösungsmittelrückgewinnung (%) | 70 – 85 | 85 – 95 | 90 – 97 |
Konische Schneckentrockner bieten den höchsten Wärmeübergang und die niedrigste Restfeuchte durch kontinuierliche Bewegung und vollständige Abdeckung des Mantels. Beispielsweise erreichte ein RVD, der 800 kg eines flockigen Zwischenprodukts verarbeitete, eine Endfeuchtigkeit von 0,25 % in 12 Stunden, während die gleiche Charge in einem CSD in 4,5 Stunden eine Feuchtigkeit von 0,08 % erreichte, was zu einer Reduzierung des Stickstoffverbrauchs um 40 % führte.
Die Einhaltung gesetzlicher Vorschriften für Vakuumtrocknungsgeräte für die Pharmaindustrie erfordert validierte Designs, die Kreuzkontaminationen verhindern, die Reinigbarkeit gewährleisten und die Prozessintegrität aufrechterhalten. Zu den wichtigsten Designmerkmalen mit spezifischen Validierungsgrenzen gehören:
Eine kürzlich in einer europäischen API-Anlage installierte konische Schneckentrockneranlage mit 1.200 Litern Fassungsvermögen hat alle Validierungsprotokolle bestanden: Leckrate 0,003 Vol.-%/h, Temperaturgleichmäßigkeit ±1,2 °C und Restfeuchtigkeit RSD 3,8 % an 12 Probenahmepunkten, deutlich unter dem Akzeptanzkriterium von 6 %.
Drei voneinander abhängige Parameter bestimmen die Trocknungsleistung. Ihre Optimierung kann die Chargenzeit um 30–50 % verkürzen, ohne dass die Qualität darunter leidet.
Beginnen Sie mit einem mäßigen Vakuum (200–300 mbar), um heftige Stöße beim Verdampfen des freien Lösungsmittels zu vermeiden. Nach 1–2 Stunden auf Endvakuum (20–50 mbar) hochfahren. Bei einem API-Nasskuchen mit 40 % Ethylacetat reduzierte das stufenweise Vakuum den Feinstoffverlust von 4,2 % auf 0,7 % im Vergleich zum sofortigen Vollvakuum.
Stellen Sie die Manteltemperatur auf 10–15 °C unterhalb des Abbaubeginns des API ein. Für thermolabile Produkte (Abbau T Beginn = 60°C), Mantel auf 45°C begrenzen und verwenden Vakuum bereits ab 20 mbar um eine Antriebskraft von 15 °C für die Lösungsmittelverdunstung aufrechtzuerhalten. Echtzeit-Produkttemperatursensoren verhindern lokale Überhitzung.
In Rührwerkstrocknern (RVD, CSD, Schaufeltrockner) verbessert intermittierendes Mischen die Homogenität ohne übermäßige Scherung. Ein typisches Protokoll: 5 U/min für 2 Minuten alle 15 Minuten während des Zeitraums mit konstanter Geschwindigkeit, dann kontinuierlich 3 U/min während des Zeitraums mit fallender Geschwindigkeit. Diese Sequenz reduzierte die Bröckeligkeit eines weichen Granulats von 8,2 % auf 2,1 % und hielt gleichzeitig eine Trocknungszeit von 5 Stunden ein. Drehen Sie bei statischen VTDs die Tabletts alle 2 Stunden (drehen oder umdrehen), um Feuchtigkeitsgradienten zu minimieren.
Durch die Anwendung dieser Optimierungen auf eine 250-kg-Charge eines amorphen API konnte die Gesamttrocknungszeit von 16 Stunden auf 9 Stunden verkürzt werden Dabei wird ein Rest-n-Heptan von < 400 ppm erreicht, deutlich unter dem ICH Q3C-Grenzwert von 5000 ppm.
Ein Auftragsfertigungsunternehmen (CMO) musste einen hochwirksamen API-Nasskuchen (Chargengröße 300 kg) mit 35 % Tetrahydrofuran (THF) und einem Wassergehalt von 12 % trocknen. Das API zersetzte sich oberhalb von 55 °C und war extrem hygroskopisch. Unter Verwendung eines Vakuumschaufeltrockners mit ummanteltem Trog und zentralem Rührwerk wurde das folgende Protokoll ausgeführt:
Endgültige Analyse: Rest-THF = 0,08 % (800 ppm), Wassergehalt = 0,12 % (1200 ppm) und Abbauprodukte lagen unter 0,1 %. Der Gesamttrocknungszyklus von 8 Stunden ist im Vergleich zu den 24 Stunden, die für einen Vakuum-Tray-Trockner prognostiziert werden, vorteilhaft. Durch die Lösungsmittelrückgewinnung über einen gekühlten Kondensator (Kühlmittel bei -10 °C) wurden 95 Liter THF mit einer Reinheit von 99,2 % zurückgewonnen, wodurch die Betriebskosten pro Charge um 18 % ausgeglichen wurden. Anschließend standardisierte die CMO Vakuumschaufeltrockner für alle THF-Nasschargen.
Möchten Sie auf dem Laufenden bleiben?
Kontaktieren Sie uns über die untenstehende E-Mail-Adresse.
Machen Sie sich keine Sorgen wegen Spam. Wir hassen es auch!
Mobiler Client
Videokonto
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-Mail: zy@zy-drying.com
WeChat-ID
Urheberrecht2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alle Rechte vorbehalten  Hersteller von Geräten zur oralen festen Dosierung