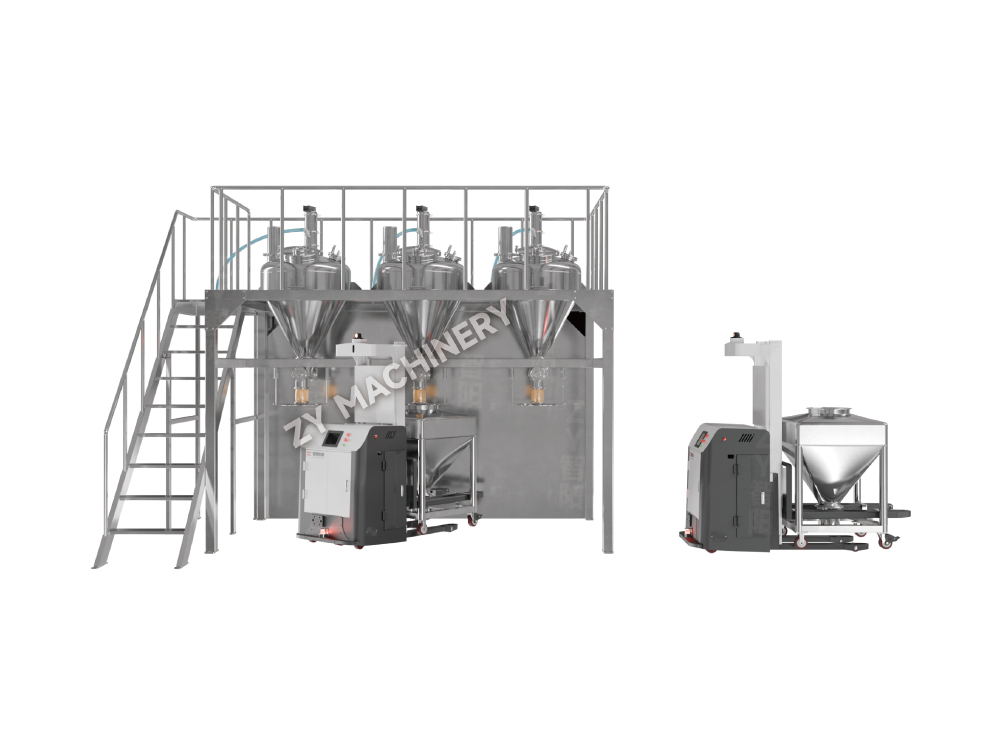
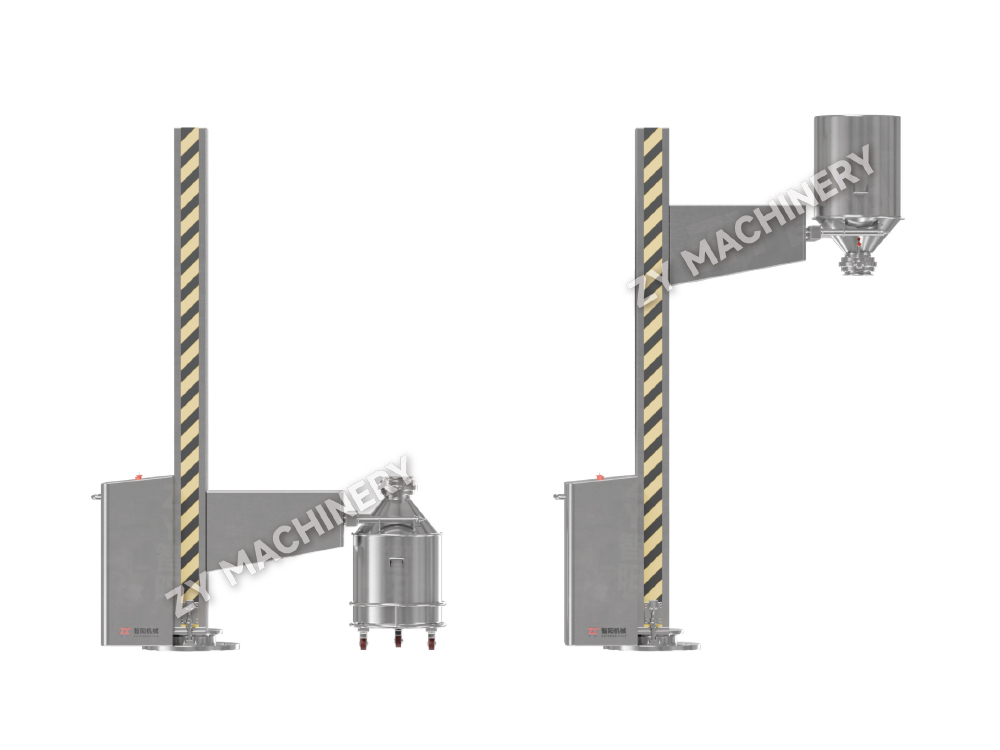
NTFZ-Trichter-Hebe- und Transfergranulator
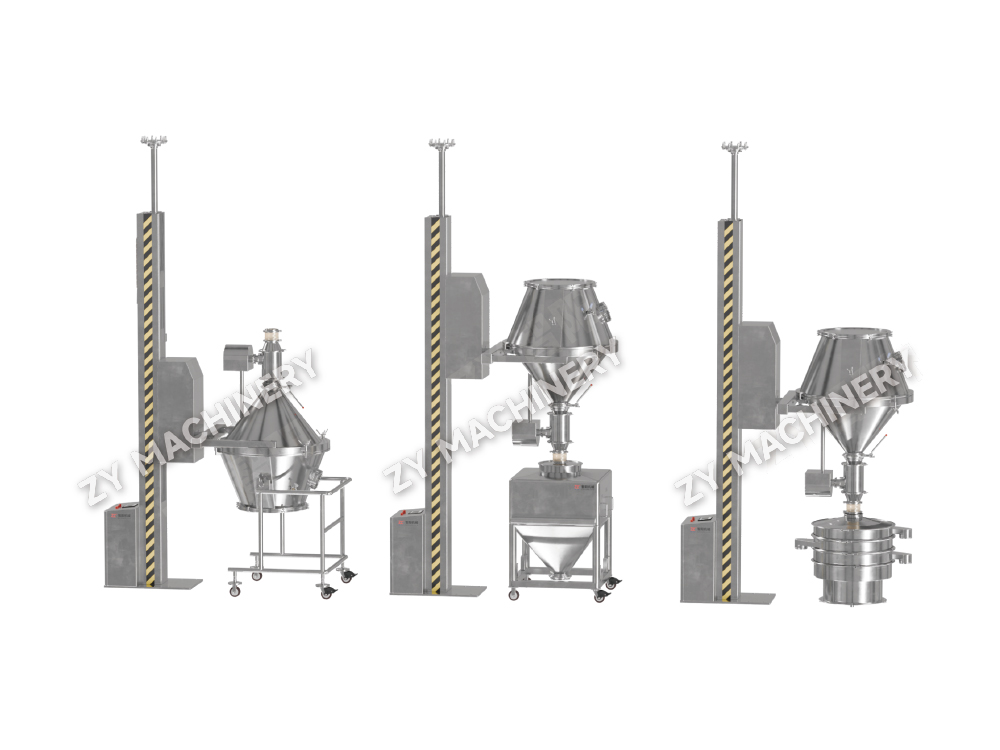
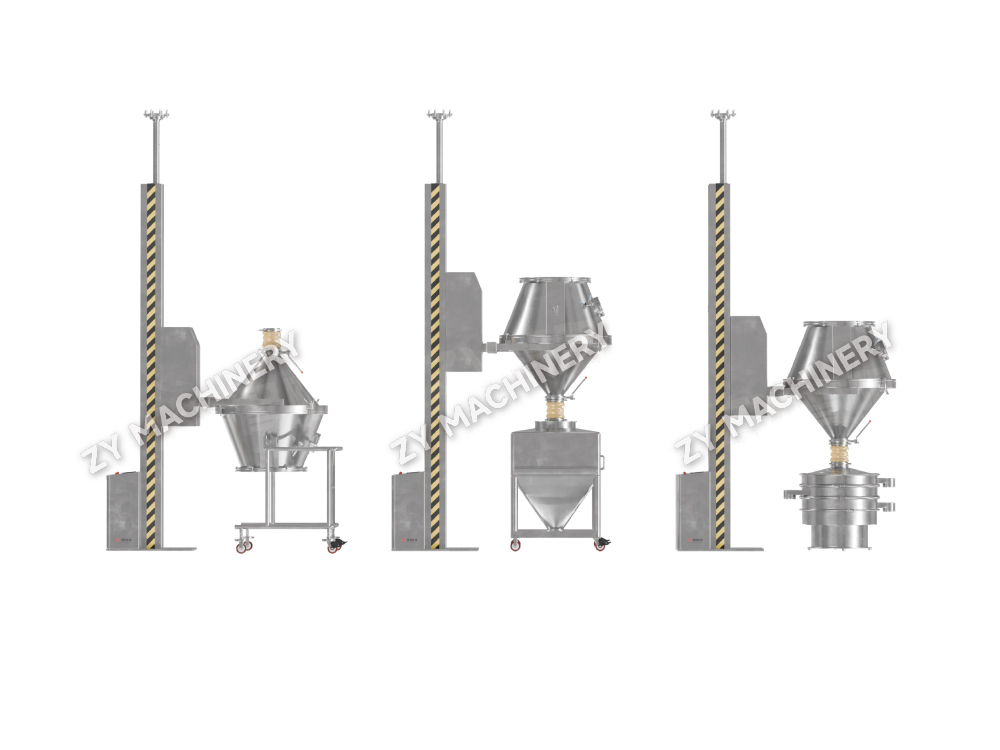
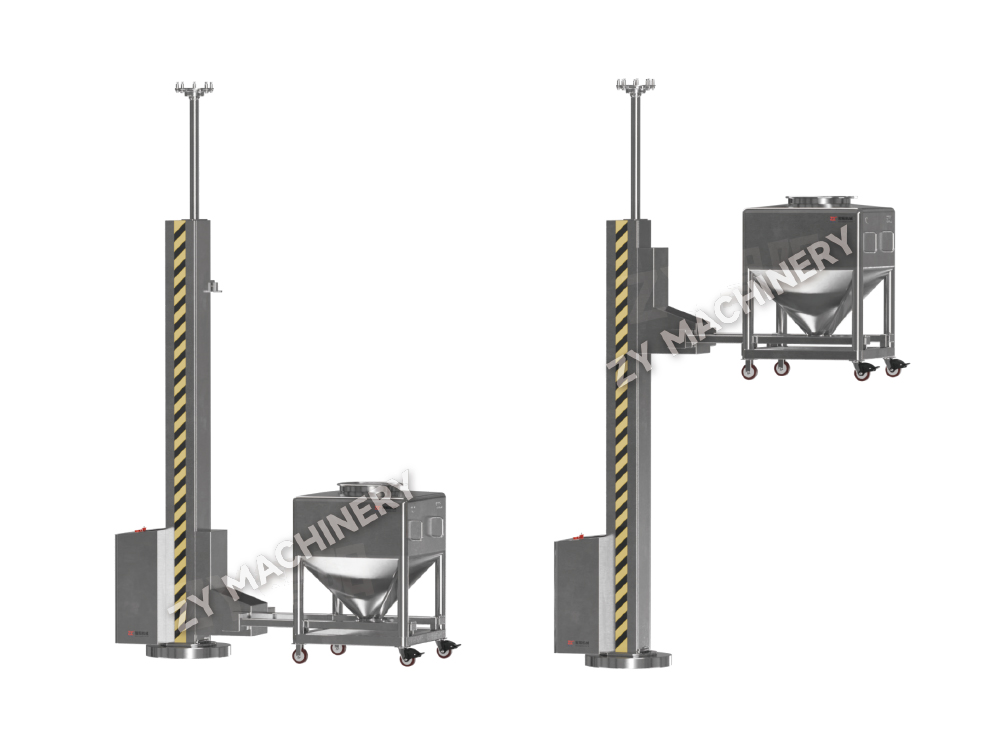
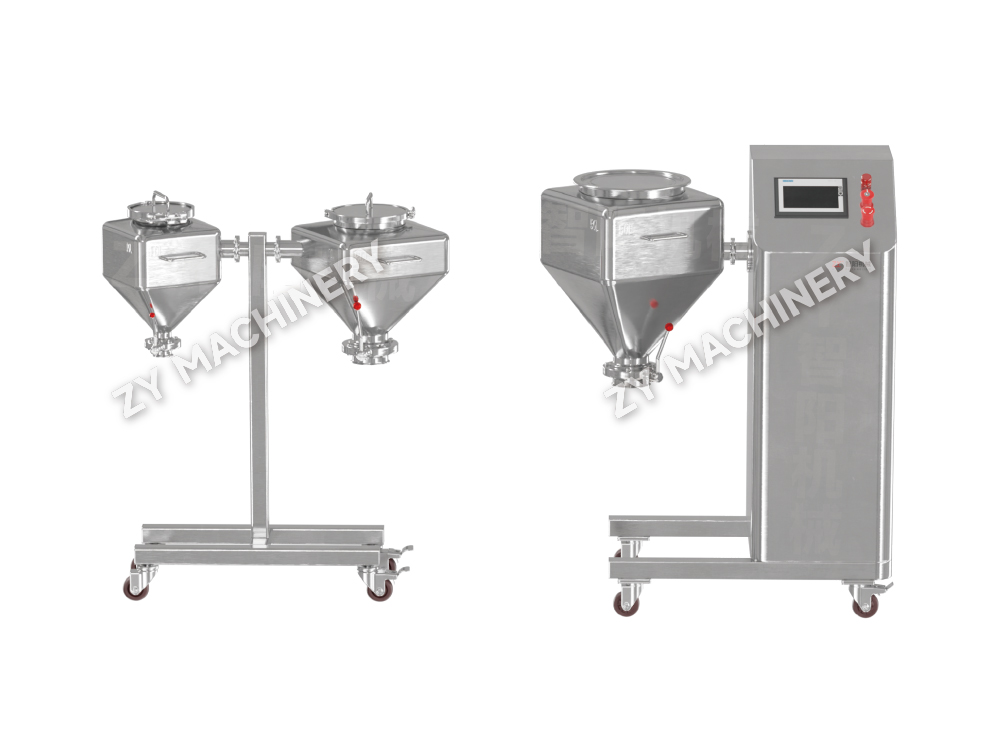
Der NTFZ Hopper Lifting & Transfer Granulator ist für den Transfer und d.....

Die wahre Leistungsfähigkeit von Hochgeschwindigkeitsmischgeräten wird nicht allein durch die Motorleistung definiert, sondern durch die Spitzengeschwindigkeit und Schergeschwindigkeit am Mischkopf erzeugt. Ein Hochgeschwindigkeitsdispergierer, der mit einer Spitzengeschwindigkeit von arbeitet 4.000–6.000 Fuß/Min kann Partikelagglomerate in einer Pigmentdispersion in weniger als 15 Minuten von 50 µm auf unter 10 µm reduzieren – eine Aufgabe, für deren Bewältigung ein herkömmlicher Niedriggeschwindigkeitsmischer Stunden benötigen würde. Diese drastische Verkürzung der Verarbeitungszeit, gepaart mit einer überlegenen Dispersionsqualität, ist der Hauptgrund dafür, dass diese Systeme Branchen von Beschichtungen bis hin zu Pharmazeutika dominieren.
Hochgeschwindigkeits-Mischgeräte umfasst eine Familie von Maschinen, die entwickelt wurden, um einer Flüssigkeit oder Pulvermischung intensive mechanische Energie zu verleihen. Im Gegensatz zum sanften Mischen basieren diese Werkzeuge auf Hochgeschwindigkeits-Laufrädern, Rotoren oder Schaufeln, um starke Scherung, Turbulenz und Kavitation zu erzeugen. Das Ergebnis ist eine schnelle Benetzung von Pulvern, eine Desagglomeration von Partikeln, eine Emulgierung nicht mischbarer Flüssigkeiten und eine gleichmäßige Suspension von Feststoffen. Die direkte Schlussfolgerung ist klar: Die Auswahl eines Hochgeschwindigkeitsmischers erfordert die Anpassung der erforderlichen Scherintensität und des Strömungsmusters an das spezifische Verarbeitungsziel und nicht nur die Auswahl des schnellsten Motors.
Die Spitzengeschwindigkeit – die lineare Geschwindigkeit an der Außenkante des Mischflügels – ist die kritischste Variable. Bei einem Sägezahn-Dispergierblatt erhöht sich die Spitzengeschwindigkeit ungefähr alle 1.000 Fuß/Minute verdoppelt die Schubspannung Wirkt auf Agglomerate. Feldversuche bei der Tintenherstellung zeigen, dass eine Erhöhung der Spitzengeschwindigkeit von 3.200 Fuß/min auf 5.000 Fuß/min die Mahlzeit auf einem Dreiwalzenwerk von drei Durchgängen auf einen einzigen Durchgang verkürzt, da die Vordispersionsqualität bereits nahezu dem Zielwert entspricht. Die Scherrate, gemessen in inversen Sekunden (s⁻¹), quantifiziert den Geschwindigkeitsgradienten innerhalb der Flüssigkeit. Ein Standard-Hochgeschwindigkeitsdispergierer erzeugt 10.000–50.000 s⁻¹ , während ein Rotor/Stator-Mischer mit hoher Scherung darüber hinausgehen kann 100.000 s⁻¹ . Dieser Sprung ermöglicht eine Reduzierung der Tröpfchengröße von 10 µm auf 0,5 µm in Emulsionen, was die Produktstabilität und Haltbarkeit direkt verbessert.
| Mischertyp | Spitzengeschwindigkeitsbereich (ft/min) | Typische Scherrate (s⁻¹) | Primäre Funktion |
|---|---|---|---|
| Sägezahn-Dispergiergerät | 3.500 – 5.500 | 10.000 – 50.000 | Pigment-/Agglomeratdispersion |
| Rotor/Stator (Charge) | 3.000 – 10.000 | 40.000 – 120.000 | Emulgierung, Desagglomeration im Submikronbereich |
| Inline-High-Shear-Mischer | 4.500 – 11.000 | 60.000 – 200.000 | Kontinuierliche Feinemulsion, Nassmahlung |
| Hochgeschwindigkeitsrührwerk | 1.500 – 3.000 | 2.000 – 10.000 | Flüssigkeitsmischung, Wärmeübertragung |
Während die Spitzengeschwindigkeit die Scherung bestimmt, ist die Leistung pro Volumeneinheit (P/V) bestimmt, wie gleichmäßig diese Scherung ausgeübt wird. Labordaten zeigen, dass für eine Rußdispersion in Wasser zum Erreichen eines Hegman-Messwerts von 7 ein P/V von mindestens erforderlich ist 0,3 PS/Gallone bei Verwendung eines Sägeblatts; unter 0,15 PS/Gallone bleiben unabhängig von der verlängerten Mischzeit undispergierte Agglomerate zurück. Hochgeschwindigkeitsgeräte erreichen dies, indem sie mechanische Energie in einer kleinen Zone mit hoher Scherung konzentrieren und sich dann auf den Massenfluss verlassen, um die gesamte Charge durch diese Zone zu rezirkulieren.
Ebenso wichtig ist das Strömungsmuster. Ein Radialstrom-Dispergierer drückt das Material nach außen zur Behälterwand und erzeugt so eine starke Umwälzung von oben nach unten. Wenn das Verhältnis von Chargendurchmesser zu Schaufeldurchmesser zwischen gehalten wird 2,8:1 und 3,5:1 , bildet sich ein einzelner Wirbel, der Pulver ohne übermäßige Lufteinschlüsse von der Oberfläche ansaugt. Im Gegensatz dazu eignet sich ein Hochgeschwindigkeitslaufrad mit axialer Strömung besser für wärmeempfindliche Materialien, da es die Flüssigkeit mit geringerer lokaler Scherung vertikal entlang der Behälterachse bewegt, wodurch der Temperaturanstieg verringert und dennoch eine schnelle Homogenität gewährleistet wird. Bei einer Fermentationsbrühe-Anwendung reduzierte der Wechsel von einem Radial- zu einem Axial-Hochgeschwindigkeitsmischer den durchschnittlichen Temperaturanstieg um 4°C Bei identischer Leistungsaufnahme bleibt die Enzymaktivität erhalten.
Wenn ein herkömmlicher Dispergierer nicht die erforderliche Partikelgrößenreduzierung liefern kann, ist eine Rotor-/Statorbaugruppe erforderlich. Diese Geräte drücken das Produkt normalerweise durch einen präzisen Spalt 0,1 mm bis 0,5 mm – zwischen einem Hochgeschwindigkeitsrotor und einem stationären Stator. Bei 3.600 U/min erzeugt ein Spalt von 0,3 mm die oben genannten Schergeschwindigkeiten 180.000 s⁻¹ , in der Lage, Öltröpfchen in einer kosmetischen Creme in einem einzigen Durchgang auf einen D90 von 1 µm aufzubrechen. Mehrstufige Rotor-/Statorkonstruktionen, bei denen zwei oder drei konzentrische Ringe mit zunehmend feineren Schlitzen gestapelt werden, können erreicht werden D50-Werte unter 0,2 µm in Silikonemulsionen ohne den Einsatz von Hochdruckhomogenisatoren.
Die Wahl zwischen Batch- und Inline-Konfiguration hängt von Volumen und Viskosität ab. Inline-Einheiten zeichnen sich bei der Verarbeitung von Volumina über 500 Gallonen aus, weil sie dies gewährleisten Jedes Fluidelement erfährt die gleiche Hochscherungsgeschichte , wodurch tote Zonen beseitigt werden. Ein konkretes Beispiel: Ein kontinuierlicher Inline-Rotor/Stator-Mischer, der 80 Gallonen/Minute eines Bohrspülungsadditivs verarbeitet, erhöhte die Ausbeute um 22 % im Vergleich zu einem Chargendispergierer mit identischer Leistung, da die Umgehung im Tank entfällt.
Ein praktischer Auswahlprozess beginnt mit der endgültigen Dispersionsanforderung, nicht mit dem Mischer. Die folgende Hierarchie von Fragen, die auf der Erfahrung der Außendiensttechniker basieren, verhindert Überdimensionierung und Minderleistung.
Daten aus einem Pigmentdispersions-Scale-Up veranschaulichen den Rahmen: Ein 50-Gallonen-Labordispergierer erzeugte bei 5.000 Fuß/Minute eine 7,5-Hegman-Mahlung in 20 Minuten. Um diese Qualität in einem 500-Gallonen-Produktionsschiff zu reproduzieren, behielten die Ingenieure die gleiche Spitzengeschwindigkeit und den gleichen Wert bei Schaufel-zu-Tank-Durchmesserverhältnis von 0,33 , während die PS-Leistung angepasst wird, um das P/V-Verhältnis konstant bei 0,35 PS/Gallone zu halten. Die erste Produktionscharge erfüllte die Spezifikation innerhalb von 18 Minuten und bestätigte damit, dass geometrische Ähnlichkeit und konstante Leistung pro Volumen die zuverlässigsten Scale-up-Parameter sind.
Es ist ein weit verbreitetes Missverständnis, dass der Betrieb eines Hochgeschwindigkeitsmixers mit maximaler Drehzahl immer das beste Ergebnis liefert. Bei der Klebstoffherstellung kann eine zu hohe Spitzengeschwindigkeit eine Polymerlösung bis zu einem gewissen Grad verdünnen Das dispersive Mischen hört auf und die Mischung überhitzt . Bediener können eine einfache Leistungs-Zeit-Kurve verwenden, um den optimalen Endpunkt zu ermitteln: Wenn die Leistungsaufnahme für 2–3 Minuten abflacht, hat die Dispersion ihre Gleichgewichts-Partikelgrößenverteilung erreicht und zusätzliches Mischen bringt keinen weiteren Vorteil. Bei einem Epoxid-Vormischsystem konnte durch Anhalten bei diesem Plateau statt des laufenden Betriebs eine Zeitersparnis von weiteren 15 Minuten erzielt werden 18 % an elektrischer Energie und machte eine aktive Kühlung überflüssig.
Die Schaufelgeometrie hat auch direkten Einfluss auf die Effizienz. Ein Streumesser mit abwechselnd radialen und abgewinkelten Zähnen erzeugt Makrokavitationstaschen die gewaltsam zusammenfallen und eine starke lokale Scherung erzeugen, ohne dass eine höhere Motorgeschwindigkeit erforderlich ist. Versuche, bei denen ein Standard-Sägezahnblatt mit einem kavitationsverstärkten Design bei identischer Drehzahl verglichen wurde, zeigten, dass a 30 % Reduzierung der Mischzeit um einen Hegman-Messwert von 7 für eine Titandioxiddispersion zu erreichen. Darüber hinaus wird durch die außermittige Montage der Klinge im Tank – typischerweise in einem Abstand von einem Drittel des Tankradius von der Wand – die Verwirbelung unterbrochen und die Häufigkeit hochintensiver Kollisionen zwischen Agglomeraten und der Klingenspitze erhöht.
Die intensive mechanische Energie, die das Hochgeschwindigkeitsmischen effektiv macht, beschleunigt auch den Verschleiß. Der Verschleiß eines Sägezahnblatts von 1–2 mm an der Zahnkante kann die Spitzengeschwindigkeit um ein Vielfaches verringern bis zu 8 % und erfordern zum Ausgleich eine Erhöhung der Drehzahl, was wiederum den Stromverbrauch erhöht. Ein vorbeugender Plan, der die Dispergiermesser alle 800–1.200 Betriebsstunden oder wenn die Zahnbreite um 15 % abnimmt, ersetzt, sorgt für eine gleichbleibende Qualität von Charge zu Charge. Rotor/Stator-Einheiten erfordern bei abrasiven Formulierungen alle 300 Stunden eine Spaltprüfung; Eine Spaltvergrößerung von 0,3 mm auf 0,5 mm kann den Emulsionströpfchen D50 von 0,8 µm auf 1,5 µm verschieben.
Die Skalierung vom Pilotversuch zur Produktion erfolgt konsequent nach der Regel gleiche Spitzengeschwindigkeit und gleiche Anzahl von Durchgängen durch die Zone mit hoher Scherung . Für einen Inline-Rotor/Stator bedeutet das, dass das gleiche Verhältnis von Rotordurchmesser zu Schlitzbreite und die gleiche Verweilzeit beibehalten werden, was häufig Strömungsrezirkulationsschleifen erfordert. Dokumentierte Erfolge bei der Übertragung kosmetischer Cremes zeigten, dass die Anpassung der Spitzengeschwindigkeit auf 8.000 Fuß/min und die sechsmalige Umwälzung der Charge durch die Inline-Einheit im 2.000-Liter-Maßstab die Tröpfchengrößenverteilung einer 50-Liter-Pilotcharge im Inneren reproduzierte ±5 % auf D90. Dieser prozessorientierte Ansatz, der auf messbaren Scher- und Strömungsparametern basiert, verwandelt Hochgeschwindigkeitsmischgeräte von einem Brute-Force-Werkzeug in ein Präzisionsfertigungsobjekt.
Möchten Sie auf dem Laufenden bleiben?
Kontaktieren Sie uns über die untenstehende E-Mail-Adresse.
Machen Sie sich keine Sorgen wegen Spam. Wir hassen es auch!
Mobiler Client
Videokonto
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-Mail: zy@zy-drying.com
WeChat-ID
Urheberrecht2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alle Rechte vorbehalten  Hersteller von Geräten zur oralen festen Dosierung