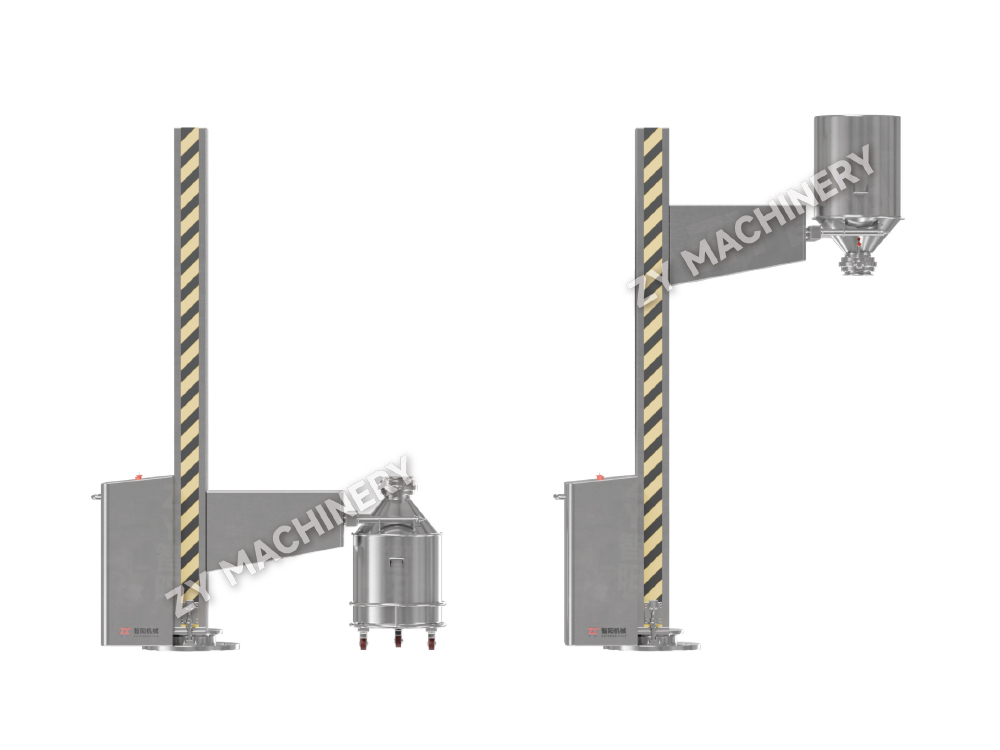
Feste Hubvorschubmaschine der NTG-Serie
Die feste Hubzuführungsmaschine der NTG-Serie ist für den Transfer und d.....

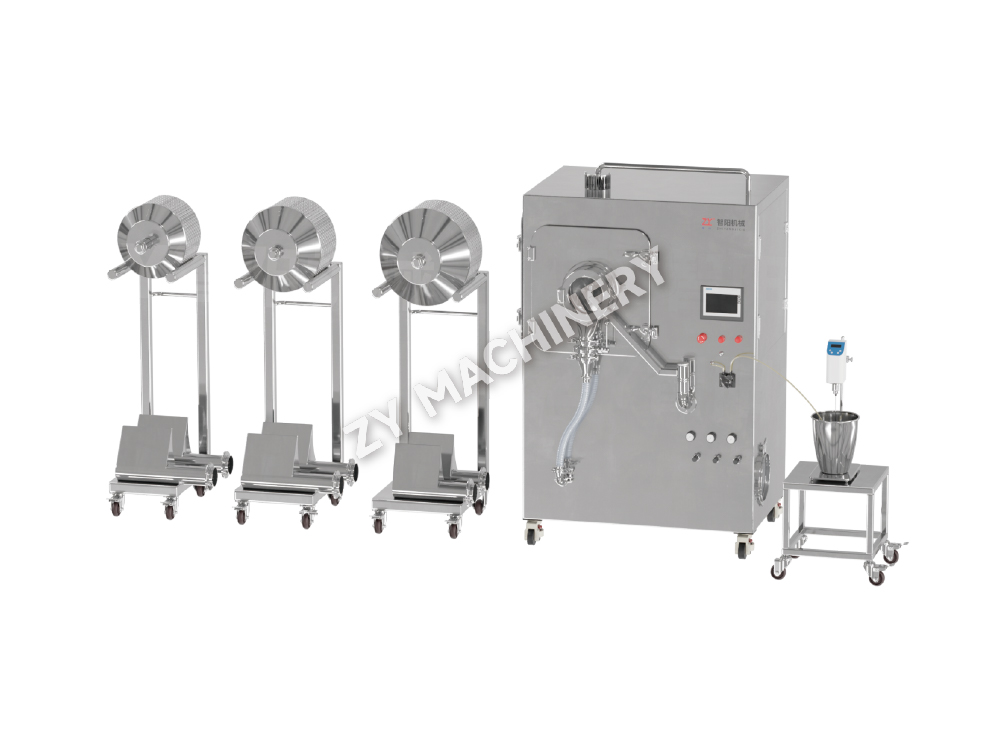
Tablettenüberzugsmaschine Prozessrobustheit und Sprühtechnik beim Filmbeschichten Die Tablettenüberzugsmaschine eignet sich zum Überziehen und Polieren von Tabletten und Pillen in pharmazeutischen, chemischen und Lebensmittelforschungsinstituten sowie für überzogene Tabletten in der Lebensmittelindustrie nach Süßwarenpillen oder zum Beschichten und Polieren, die eine helle Farbe haben und Tabletten verhindern können. Der oxidative Zerfall des Chips kann den unangenehmen Geschmack des Tablettenchips überdecken und zudem den Auflösungsprozess im menschlichen Magen erleichtern. Um die Oberfläche der Chips so schnell wie möglich gleichmäßig mit Kristallen zu überziehen und den Zweck des Polierens zu erreichen, müssen die Chips im Topf mehrmals mit Sirup besprüht werden. Durch die Drehung der Chips im Topf im Uhrzeigersinn werden die mit Zucker überzogenen Tabletten dann im Topf gerollt, gerieben und gemahlen. Machen Sie die Zuckerbeschichtung gleichmäßig. Gleichzeitig wird heiße Luft in den Topf geleitet, um das Wasser auf der Oberfläche des Zuckerüberzugs der Tablette schnell zu entfernen und schließlich eine gleichmäßige und glatte, mit Zucker überzogene Tablette zu erhalten. Die Tablettenbeschichtungsmaschine ist eine gängige Ausrüstung für den Zuckerbeschichtungsprozess. Es dreht sich mit einer stabilen linearen Geschwindigkeit des Pfannenkörpers, sodass die Tabletten in der Pfanne die beste Parabelkurve bilden, sodass die Dicke der Zuckerbeschichtungsschicht gleichmäßig ist, die Farbe hell ist und keine Lochfraßbildung auftritt. 的 Technische Robustheit der Tablettenbeschichtungsmaschine: Die Robustheit des Prozesses bedeutet, dass die Steuerungsparameter vom Anfang bis zum Ende des Prozesses so wenig wie möglich geändert werden können und weniger Personaleingriffe erforderlich sind. Dieser Idealzustand kann nur erreicht werden, wenn alle Aspekte hervorragend sind. Wie bei der kontinuierlichen Prozessverifizierung ist es schwierig, zu hoffen, dass eine Verschreibung Mängel durch eine Beschichtung ausgleichen kann, wenn sie bereits zu Beginn des Prozesses Mängel aufweist. Es gibt relativ viele solide Vorbereitungsprozesse, und manchmal besteht eine Art psychische Abhängigkeit. Beispielsweise ist die Granulierungsleistung aufgrund veränderter Eigenschaften der Roh- und Hilfsstoffe nicht gut. Die Granulierung möchte möglicherweise den Tablettierprozess anpassen, um das Problem zu lösen. Die hergestellten Tablettenkerne sind nicht gut, und der Tablettierungsprozess hofft möglicherweise, den Beschichtungsprozess anzupassen. Das Problem besteht jedoch darin, dass die Beschichtung kein universeller Prozess ist und nicht alle Mängel abdecken kann. In vielen Fällen beginnt das Versagen der Beschichtung tatsächlich mit der Granulierung. Daher ist die Robustheit des Prozesses die Grundlage und die folgenden Inhalte werden auf dieser Grundlage optimiert. Sprühbereich und Sprühverteilung der Tablettenfilmbeschichtung: Der Sprühbereich steht in direktem Zusammenhang mit dem Design der Spritzpistole und die Anzahl, der Installationswinkel und der Installationsabstand haben einen direkten Einfluss. Eine relativ gute Spritzpistole kann in der Regel dafür sorgen, dass die Tröpfchen relativ gleichmäßig im Spritzbereich verteilt werden, wobei der aktuelle Haushaltseffekt etwas schlechter ist. Bei herkömmlichen Beschichtungsmaschinen mit mehreren Pistolen sollte darauf geachtet werden, Überlappungen oder undichte Stellen in der Mitte des Sprühbereichs mit mehreren Pistolen zu vermeiden, die die Gleichmäßigkeit der Beschichtungsschicht beeinträchtigen und natürlich das Sprühen auf die Topfwand verhindern. Für die Höhe der Spritzpistole gibt es keinen eindeutigen Wert. Im Allgemeinen befindet sich die Filmbeschichtung 30 cm über dem Tablettenbett und die magensaftresistente Beschichtung kann niedriger sein. Der Winkel der Spritzpistole sollte nach dem Wasserfall senkrecht zum Tablettenbett sein, um ein Zurückprallen der Beschichtungsflüssigkeit zu verhindern. Es gibt keinen eindeutigen Hinweis darauf, ob die Spritzpistole in der Mitte des Folienbetts oder im oberen Drittel installiert ist. Beide Positionen sind akzeptabel. Relativ gesehen kann die Installation im oberen Drittel länger zum Trocknen dauern.
Möchten Sie auf dem Laufenden bleiben?
Kontaktieren Sie uns über die untenstehende E-Mail-Adresse.
Machen Sie sich keine Sorgen wegen Spam. Wir hassen es auch!
Mobiler Client
Videokonto
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-Mail: zy@zy-drying.com
WeChat-ID
Urheberrecht2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alle Rechte vorbehalten  Hersteller von Geräten zur oralen festen Dosierung