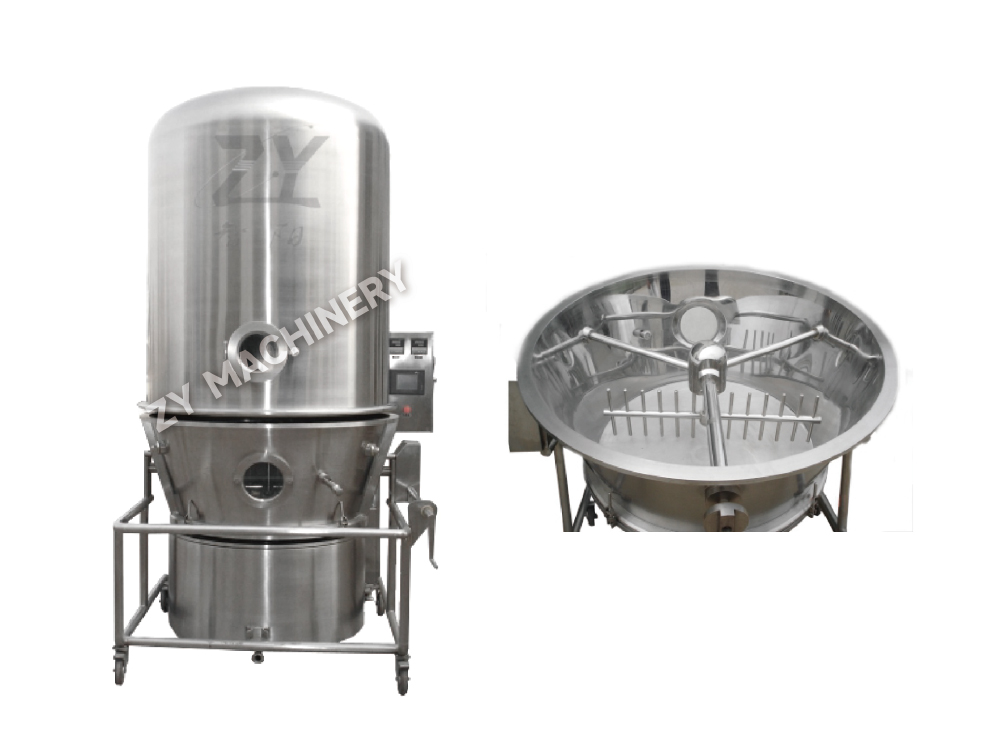
FL-B Wirbelschicht-Granulations- und Trocknungsmaschine (Einstufen-Granulator)
Die Fließbett-Granulations- und Trocknungsmaschine FL-B ist für die Pulv.....

Bei den meisten oralen Feststoffdosierungslinien ist der Granulator, der Trockner oder die Tablettenpresse die größte Quelle der Pulverexposition und der Schwankungen von Charge zu Charge. Es ist alles dazwischen: Fasskippen, offenes Schöpfen und manuelles Heben, die Material von einem Prozessschritt zum nächsten transportieren. Deshalb sollten Fördersysteme für die Pharmaindustrie mit der gleichen Sorgfalt spezifiziert werden wie die Kernprozessmaschinen. Eine ausgereifte Transferkette hält das Pulver geschlossen, schützt die Bediener und bewahrt die Gleichmäßigkeit der Mischung, von der Ihre Validierungsarbeit abhängt. ein schlecht gewähltes Mittel untergräbt alle drei auf einmal.
In einer pharmazeutischen Anlage beschreibt die Förderung zwei Aufgaben, die ähnlich aussehen, aber ganz unterschiedlich scheitern. Vor der Komprimierung besteht die Herausforderung darin, Pulver, Granulat und Zwischenmischungen zwischen den einzelnen Arbeitsgängen zu bewegen: Rohstoffe in Mühlen einfüllen, Granulatoren beschicken, nasses Granulat an Wirbelschichttrockner übertragen und Endmischungen an die Tablettenpresse oder den Kapselfüller liefern. Nachgelagert verlagert sich die Herausforderung auf den Transport von Tabletten, Kapseln und verpackten Produkten durch Inspektion, Sortierung und Verpackung. Auf der vorgelagerten Seite besteht ein höheres Eindämmungsrisiko, da dort das Produkt zum Raum hin offen steht und die Bediener am nächsten daran arbeiten.
Aufgrund dieser Aufteilung organisieren viele Anbieter von Feststoffdosierungsgeräten ihre Maschinen nach der Prozesskarte und nicht nach einem losen Katalog. Eine koordinierte Transfer- und Fördergeräteserie Das System, das Vakuumförderer, Behälterheber, Ladestationen und Dosiersysteme unter einer einzigen technischen Logik abdeckt, ist weitaus einfacher zu validieren, zu reinigen und zu warten als ein Flickenteppich aus Maschinen, die aus unabhängigen Quellen zusammengebaut wurden. Die folgende Tabelle ordnet die vier Technologien, denen Sie am häufigsten begegnen, ihren Aufgaben und ihren wichtigsten Designaspekten zu.
| System | Was es bewegt | Typische Position im Prozess | Hauptanliegen beim Design |
|---|---|---|---|
| Vakuumförderung | Pulver und Granulate | Beschickung von Granulatoren, Mühlen, Tablettenpressen und Kapselfüllern aus Fässern oder Großbehältern | Eindämmung und Verhinderung der Mischungsentmischung während des Transfers |
| Hebesysteme für Behälter und Trichter | Zwischenbehälter und IBCs | Verknüpfung von Granulation, Trocknung, Mahlen, Mischen und Komprimieren | Sicheres Heben schwerer Lasten und saubere, wiederholbare Schnittstellen |
| Staubfreie Ladestationen | Rohpulver aus Säcken und Fässern | Abgabe und Erstbefüllung zu Beginn des Prozesses | Staubexposition des Bedieners und Kontrolle der Kreuzkontamination |
| Bandförderer | Tabletten, Kapseln, verpackte Waren | Inspektions-, Sortier- und Verpackungslinien | Hygienische Oberflächen und schonender Umgang mit fertigen Darreichungsformen |
Die Vakuumförderung ist zur Standardlösung für den geschlossenen Pulvertransport geworden, und die Begründung dafür ist einfach. Ein Vakuumförderer zieht Material durch versiegelte Schläuche aus einem Fass, einem Behälter oder einem Großbeutel direkt in die Aufnahmemaschine, sodass das Pulver nie mit der Raumluft in Berührung kommt. Die praktischen Vorteile summieren sich schnell: Bediener müssen keine schweren Fässer mehr zu den Maschineneinlässen heben, wirksame oder reizende Materialien bleiben zurückgehalten, das Risiko einer Kreuzkontamination in der Luft zwischen Chargen sinkt deutlich und Mischungen gelangen ohne die Entmischung, die das offene Ausgießen verursacht, in die Tablettenpresse.
Bei der Bewertung eines Vakuumförderers kommt es weniger auf die Saugleistung als vielmehr auf die pharmazeutische Eignung an: Filtermedien, die auf Ihre Partikelgrößenverteilung abgestimmt sind, Schnellspannklemmen zur Demontage, spaltfreie Kontaktflächen, antistatische Schläuche für feine Pulver oder Pulver mit geringer Luftfeuchtigkeit und ein Durchsatz, der auf den tatsächlichen Verbrauch der nachgeschalteten Maschine abgestimmt ist. Die Beschickung eines Granulators mit hoher Scherung, das Nachfüllen eines Trichters einer Tablettenpresse während der Charge und das Beschicken einer Mühle erfordern jeweils unterschiedliche Arbeitszyklen für dieselbe Maschine. Bestimmen Sie das System daher eher für Ihren anspruchsvollsten Fall als für Ihren durchschnittlichen Fall.
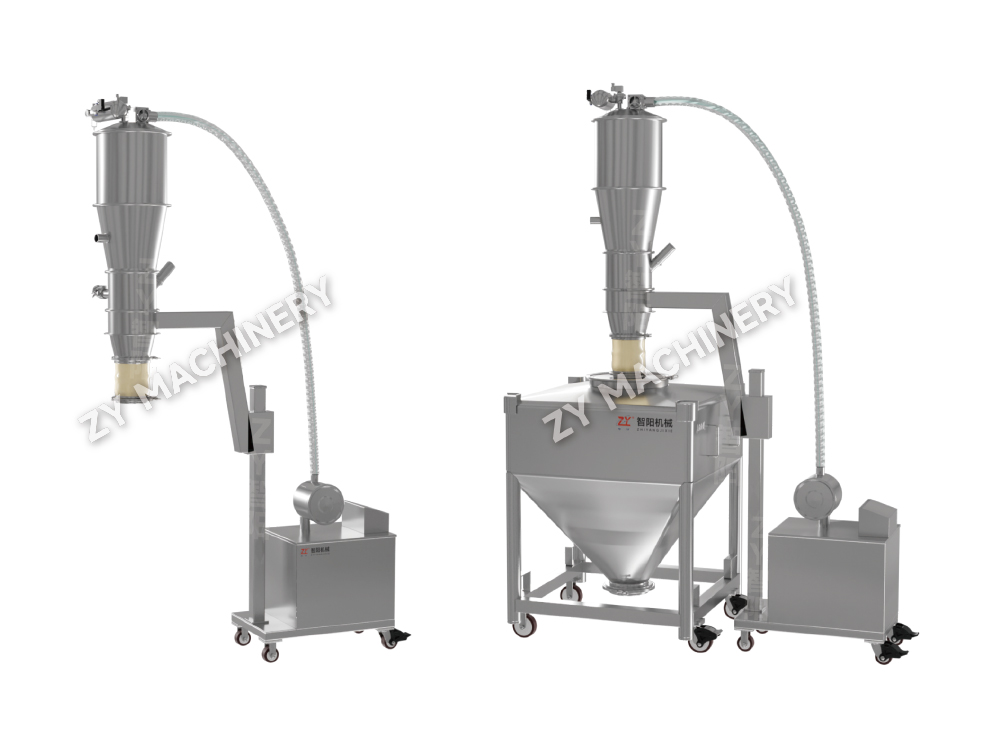 ZKS-Vakuumfördermaschine für den Pulvertransfer Dieser Vakuumförderer transportiert Pulver und Granulat durch versiegelte Leitungen zu Trichtern, Pressen und Mischern mit automatischer Füllstandskontrolle. Es eignet sich für die Diskussion der Einspeise-Arbeitszyklen und der Dimensionierung im Hinblick auf den anspruchsvollsten Downstream-Fall. Produkt anzeigen →
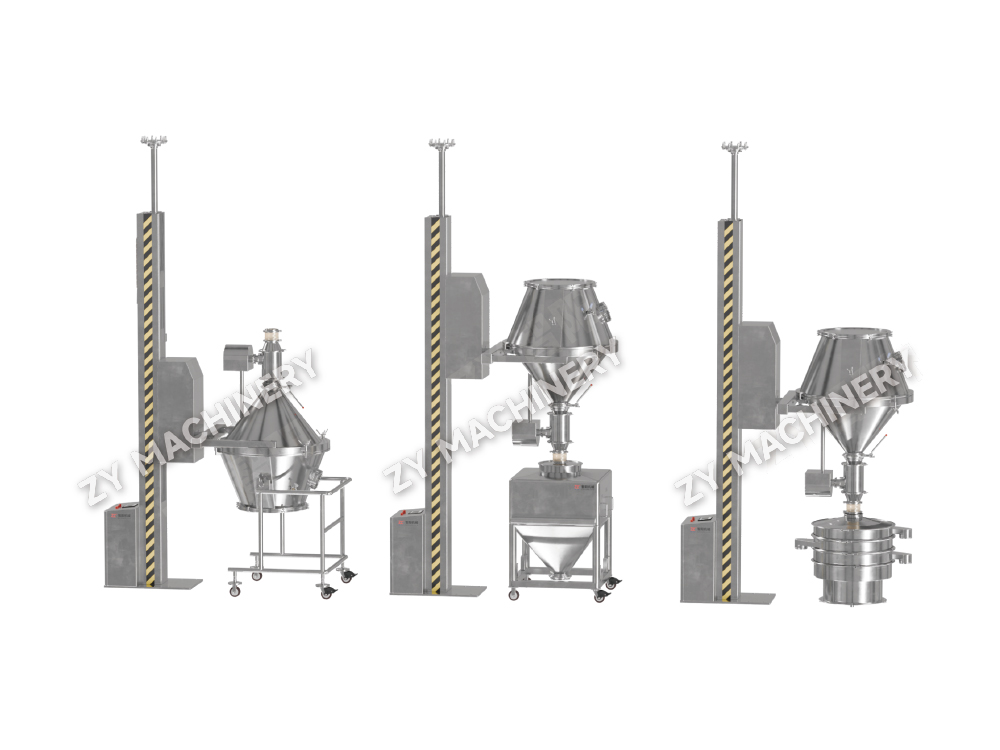
Die zweite vorgelagerte Aufgabe ist der Transport von Zwischenprodukten, Nassgranulat, Trockengranulat und Endmischungen zwischen den einzelnen Betriebsabläufen, und hier hat die behälterbasierte Fertigung die Schaufel ersetzt. Bei einem Behälter-Arbeitsablauf bleibt das Material vom Hochscher-Granulator über den Wirbelschichttrockner bis zur Schlichtemühle im gleichen versiegelten Behälter, was weniger zu reinigende Produkt-Oberflächen-Kontakte und deutlich geringere Übertragungsverluste bedeutet. Hebe- und Beschickungsmaschinen vervollständigen die Kette: Eine feststehende Hebebeschickungsmaschine hebt einen Behälter zum Einlass einer Tablettenpresse, eine mobile Teleskopversion bedient mehrere Maschinen auf einer Etage, und Etagenaufzüge befördern Anlagen, bei denen die Granulierung und Verdichtung auf unterschiedlichen Ebenen erfolgen.
Die Details, die darüber entscheiden, ob das in der Praxis funktioniert, sind unrühmlich. Die Behältergrößen müssen bei jeder Maschine, die der Behälter besucht, gleich sein, der Hubrahmen muss sowohl die Behälterandockhöhe als auch den Aufnahmeeinlass erreichen und die passende Schnittstelle muss jedes Mal sauber schließen, ohne dass Adapter oder Improvisationen erforderlich sind. Geben Sie diese Schnittstellen als eine Familie über die gesamte Linie hinweg an, nicht Maschine für Maschine, und die Übertragungskette verhält sich wie ein einzelnes System und nicht wie eine Sammlung von Ausnahmen.
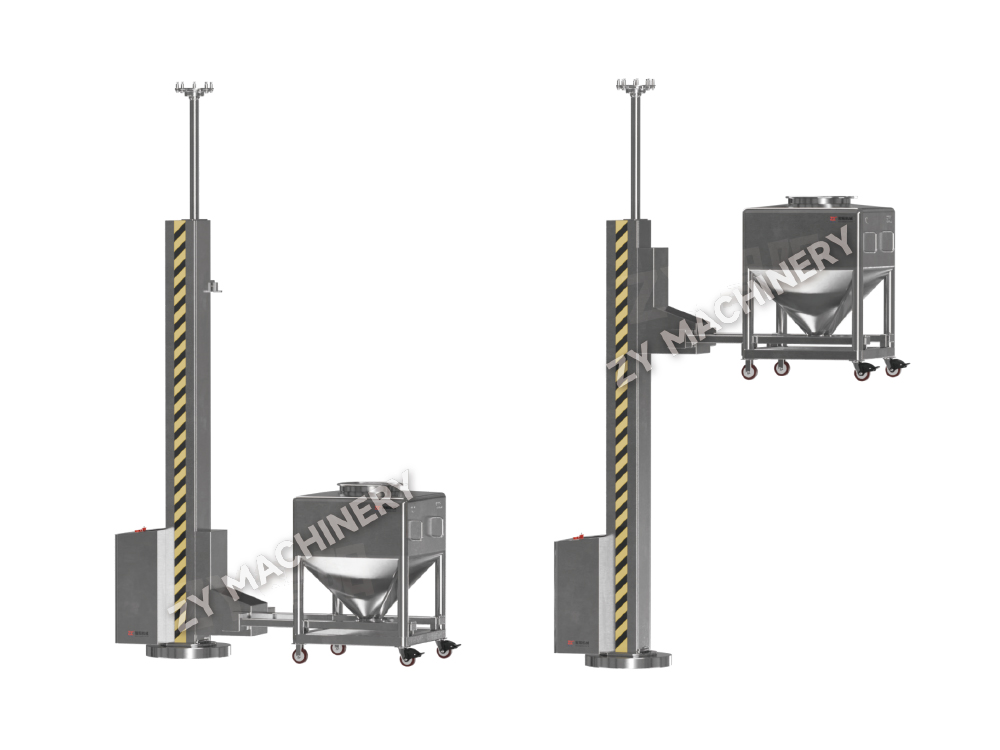 NTD-Behälterhebe- und Zuführmaschine Dieser Lift hebt Behälter an und dockt sie versiegelt an Mischern, Tablettenpressen und Kapselfüllern für den geschlossenen Transport an. Es entspricht dem Punkt konsistenter Behälterschnittstellen und sauberer Steckverbindungen in der gesamten Transferkette. Produkt anzeigen →
Die Kontrolle von Kreuzkontaminationen schlägt normalerweise im ersten offenen Moment des Prozesses fehl, also in dem Moment, in dem Rohmaterial in den Prozess gelangt. Durch das manuelle Entleeren von Säcken und Fässern in eine Mühle oder einen Granulator wird eine Staubwolke freigesetzt, die durch keine nachgeschaltete Steuerung rückgängig gemacht werden kann, und der Bediener kommt in direkten Kontakt mit dem Material. Bei staubfreien Zuführstationen wird dieses Problem an der Quelle behoben: Das Material wird durch eine kontrollierte Öffnung zugeführt, wobei die Absaugung dort erfolgt, wo der Staub tatsächlich entsteht, sodass der Bediener den Behälter handhabt, ohne dass der Raum den Staub aufnimmt. Durch die Kombination des Ladepunkts mit integriertem Wiegesystem werden Abgabegenauigkeit und Eindämmung in einem einzigen Schritt zusammengefasst, wodurch der Abgabeweg verkürzt und ein Zwischentransfer vollständig entfällt.
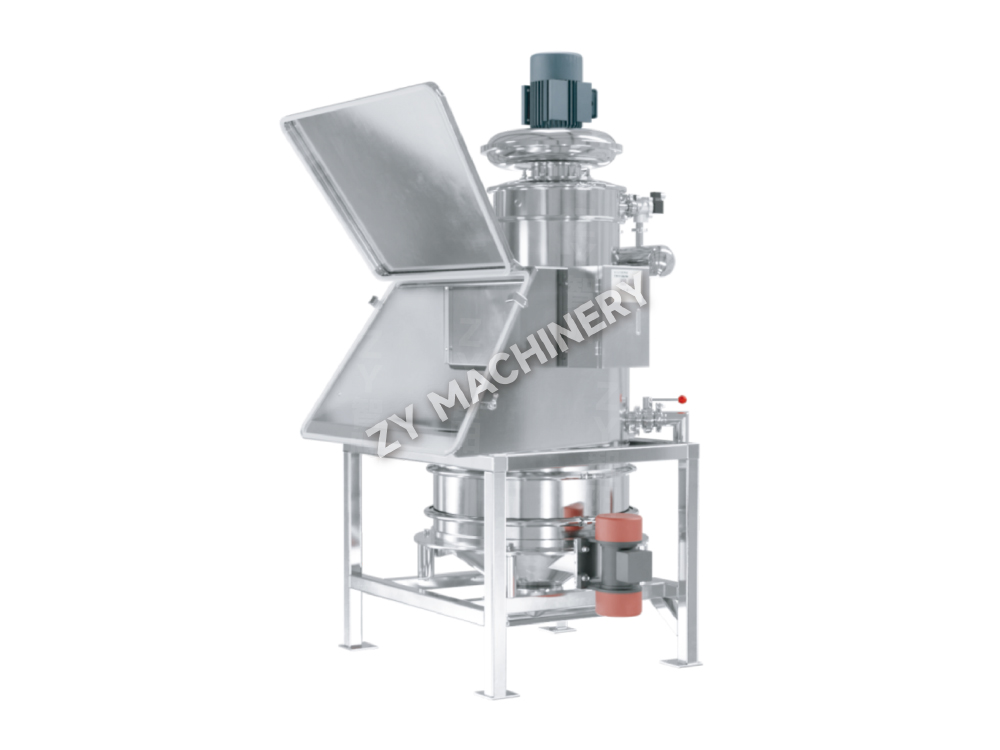 TLZ Staubfreie Zuführstation für die Rohstoffbeschickung Diese Ladestation fängt Staub am Öffnungspunkt mit unidirektionalem Luftstrom, pulsgereinigten Filtern und optionalen Wägefunktionen ein und berücksichtigt dabei die Eindämmung auf Quellenebene und die Abgabegenauigkeit, die im Begleittext erläutert wird. Produkt anzeigen →
Unabhängig davon, welche Technologien Sie kombinieren, gibt es eine Handvoll Kriterien, die Ausrüstung, die die Qualifikation reibungslos besteht, von Ausrüstung unterscheidet, die zu einem täglichen Kampf wird. Lesen Sie diese vor dem Kauf durch:
Die meisten vermittelten Enttäuschungen sind auf ein paar vorhersehbare Entscheidungen zurückzuführen. Am gebräuchlichsten ist es, das Transfersystem zuletzt zu wählen, nachdem die Prozessmaschinen eingerastet sind, wodurch die Förderung an die verbleibenden Einlässe und Höhen angepasst werden muss. Andere beinhalten die Vermischung der Behältergrößen zwischen den Maschinen, das Vergessen, dass jeder Übergabepunkt die Reinigungszeit beim Chargenwechsel erhöht, und die Annahme von Geräten, die ohne die Dokumentation ankommen, die Ihr Qualitätsteam für die Installation und Betriebsqualifizierung benötigt. Dabei handelt es sich nicht um technische Probleme; Es handelt sich um Sequenzierungsprobleme, deren Vermeidung in der Planungsphase kostengünstig und deren Behebung nach der Installation teuer ist.
Da die Förderung als Prozessroute und nicht als Einkaufsstraße behandelt wird, wird sie zu einer der leistungsstärksten Verbesserungen einer Feststoffdosieranlage: Sie verkürzt die Umrüstzeit, nimmt dem Bediener die staubigsten Aufgaben ab und schützt die Gleichmäßigkeit der Mischung, für deren Erreichung Sie bereits bezahlt haben. Beginnen Sie mit Ihren Materialeigenschaften und Ihrer Materialflusskarte, wählen Sie einen geschlossenen Transfer überall dort, wo das Produkt sonst auf die Raumluft treffen würde, und bestehen Sie darauf, dass jede Schnittstelle in der Kette für die Reinigung ausgelegt ist. Diese drei Entscheidungen beseitigen den größten Teil des Risikos, bevor das erste Angebot geschrieben wird.
Möchten Sie auf dem Laufenden bleiben?
Kontaktieren Sie uns über die untenstehende E-Mail-Adresse.
Machen Sie sich keine Sorgen wegen Spam. Wir hassen es auch!
Mobiler Client
Videokonto
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-Mail: zy@zy-drying.com
WeChat-ID
Urheberrecht2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alle Rechte vorbehalten  Hersteller von Geräten zur oralen festen Dosierung